


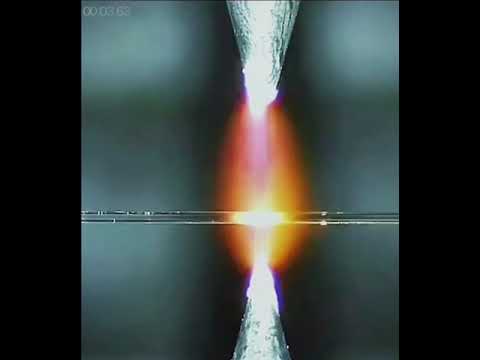
Сварка оптики
Сохраняй посты, комментируй и ставь оценки


Работала в прошлом на заводе, где были такие толщины, даже в два раза большие!
Давайте разберёмся, что это за зверь такой – полуавтоматическая сварка в защитных газах, и почему она так популярна в автосервисах и в промышленности.

Это тип сварки, где проволока подаётся в зону горения автоматически (отсюда «полуавтомат» – сам вари, но горелку держишь в руках), а газ защищает зонук сварки от атмосферного воздуха, чтобы шов получался крепким и без дефектов.


Что значит MIG/MAG. MIG (Metal Inert Gas) – с инертным газом (аргон, гелий), хорош для алюминия, нержавейки, но требуется специальные расходники. У самого очень мало опыта сварки в чистых газах, словом - не понравилось. MAG (Metal Active Gas) – с активным газом (CO₂ или смесь CO₂ + аргон), чаще используют для чёрных металлов. Причем от чистой углекислоты уже стараются уходить, и применяют смеси. Для черной чтали арогн/углекислый газ в пропорции ~18/82 соответственно, а для нержи 98/2 соответственно.

Главное преимущество – скорость. Поскольку не нужно отвлекаться на смену электродов, варить можно почти непрерывно, что особенно важно при больших объемах работ. Еще один плюс – относительная простота освоения. Конечно, чтобы делать красивые и надежные швы, нужна практика, но начать варить полуавтоматом проще, чем, например, электродом.
Оборудование для такой сварки состоит из самого аппарата, механизма подачи проволоки, горелки и баллона с газом. Проволока бывает разной – для обычной стали используется стальная, иногда с медным покрытием. Диаметр подбирается в зависимости от толщины металла: тонкую проволоку берут для сварки кузовного железа, потолще – для массивных конструкций. Самые распространенные 0,8 1 1,2 мм.

Из минусов – зависимость от газа, то есть о т баллона, а они не лёгкие. Без него варить тоже можно, но тогда нужна специальная порошковая проволока, которая создает защитную среду за счет сгорающего флюса. Однако требуется приловчиться, но ничего сложного нет - знакомый плотник купил такой домой и теперь чувствует себя гуру сварки))). Еще один недостаток – чувствительность к ветру. Если работать на открытом воздухе без защиты, газ будет сдуваться, и шов получится пористым - поэтому этот вид все таки для заводлскиз условий или закрытыз помещений

В целом, если нужно быстро и качественно варить сталь, особенно тонкую, полуавтомат в защитных газах – отличный выбор. Он универсален, достаточно прост в освоении и при этом обеспечивает высокую производительность. Главное – правильно настроить оборудование и не забывать про защиту сварочной зоны от сквозняков.
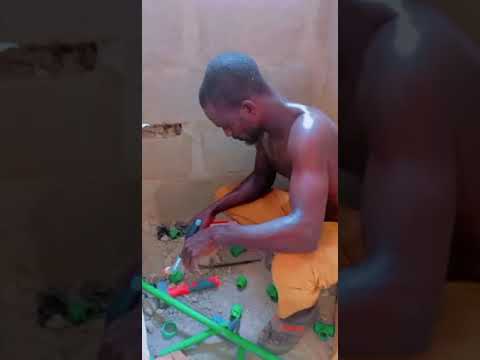
Пока сантехники спорят на форумах от том, нужно ли обезжиривать место сварки полипропиленовых труб и какие сварочники дают самую точную температуру, африканские умельцы используют очищающий огонь
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) – это высокоточный метод соединения металлов, который был разработан в 1940-х годах американским инженером Расселом Мередитом для авиационной промышленности. По некоторым данным, изначально использовался гелий, но вскоре перешли на аргон как более доступный и эффективный вариант. Чистый гелий применяют редко из-за его высокой теплопроводности, требующей увеличенных токов, нестабильности дуги и дороговизны. Кроме того, гелий дает глубокий, но узкий провар, что может вызывать напряжения в шве. Поэтому чаще используют аргон или его смеси с гелием, что обеспечивает хороший прогрев металла при сохранении стабильности дуги.

Основным параметром TIG-сварки является полярность, которая напрямую влияет на поведение вольфрамового электрода и качество сварного шва. Прямая полярность (DCEN), когда на электрод подается отрицательный заряд, а на изделие – положительный, обеспечивает глубокий провар, так как около 70-80% тепла выделяется на металле. При этом вольфрамовый электрод нагревается меньше, сохраняет острую заточку и медленнее изнашивается.

Этот режим идеален для сварки сталей, нержавейки, титана и меди, но не подходит для алюминия и магния из-за их оксидных пленок.

Обратная полярность (DCEP), при которой электрод становится положительным, а изделие – отрицательным, приводит к сильному нагреву вольфрама (до 70% тепла выделяется на нем). Это вызывает быстрое разрушение электрода. Такой режим используют редко, в основном для кратковременной очистки оксидных пленок на алюминии и магнии за счет эффекта катодного распыления. Однако из-за интенсивного износа вольфрама предпочтительнее применять переменный ток (AC), который сочетает преимущества обеих полярностей.
Переменный ток (AC) – это оптимальное решение для сварки алюминия и магния. В этом режиме полупериоды прямой (DCEN) и обратной (DCEP) полярности чередуются: DCEN обеспечивает прогрев металла, а DCEP разрушает оксидную пленку. Современные сварочные аппараты позволяют настраивать баланс полярности, регулируя соотношение времени между фазами. Вольфрамовый электрод при AC нагревается меньше, чем при чистой обратной полярности, и обычно слегка закругляется на конце, что способствует стабильности дуги.

Для этого режима лучше всего подходит чистый вольфрам, тогда как для DCEN предпочтительнее легированные электроды (торированные, лантанированные или церированные).
Резюмитруя - аргонодуговая сварка представляет собой высокоточный метод соединения металлов, обладающий рядом существенных преимуществ, но и имеющий определенные ограничения. Главным достоинством этого способа является исключительное качество сварного шва - получаемые соединения отличаются чистотой, отсутствием брызг и шлаковых включений, минимальной пористостью при соблюдении технологии. Процесс позволяет работать с широким спектром материалов, включая трудносвариваемые цветные металлы: алюминий, магний, титан, медь и их сплавы, а также различные марки нержавеющих и легированных сталей.
Технология обеспечивает прецизионный контроль над процессом благодаря раздельному управлению тепловложением и подачей присадочного материала. Сварщик получает возможность работать в любых пространственных положениях, включая потолочное, что особенно важно при монтаже трубопроводов и сложных металлоконструкций. Отсутствие разбрызгивания и использование инертных газов гарантирует чистоту и качество процесса. При этом для некоторых операций, например для сварки встык тонких заготовок, можно вообще обойтись без присадочной проволоки.
Однако метод имеет и существенные недостатки, ограничивающие его применение. Основным минусом считается низкая производительность - скорость сварки значительно уступает полуавтоматическим MIG/MAG. Технология предъявляет повышенные требования к квалификации сварщика. Даже незначительные загрязнения поверхности могут привести к дефектам, поэтому требуется тщательная подготовка кромок - механическая зачистка и обезжиривание.
Ну и стоимость оборудования (особенно аппаратов с функцией AC/DC и импульсным режимом) существенно выше альтернативных методов. Эксплуатационные расходы включают дорогостоящие вольфрамовые электроды (особенно легированные лантаном или церием), баллоны с газом высокого качества и специальные присадочные материалы. То есть дома такая не нужна.
Решил показать вам разницу в качестве шва сваренного сварочной проволокой одной и той же марки одного и того же химического состава но, судя по всему, с разными технологиями изготовления.
Проволока гостовская, но на бирке дополнительно написано ещё какой-то ТУ неразборчиво, а это наводит на подозрение, что она выполнена не в полном соответствии с необходимой для неё технологией.
Откуда ноги растут этой проблемы и повод для написания поста: позвонил мне мой сварщик с утра и говорит дядя Дилдий Членожопович, такое дело - дали новую бухту проволоки, всё как положено, с биркой, но при сварке слышно отвратительный, ужасающий и не очень приятный слуху хруст. Хотя, как уверяет сварщик, все детали были протёрты растворителем, включая проволоку, а вольфрам наточенный, баллон с аргоном новый.
Спускаюсь к нему и начинаем повторять все движения и все действия, что он делал. Он молодец, откусил от бухты проволоку, выровнял её как ему надо, свариваемые части были зачищены, обезжирены и проволока тоже была обезжирена безворсовой ветошью с применением растворителя Р4.
Приступив к сварке, я, находясь рядом, тоже услышал хруст или треск и обратил внимание, что из зоны сварки вылетают маленькие искорки, что не характерно для сварки в среде аргона неплавящимся электродом.
После окончания сварки, по шву, невооруженным глазом видны какие-то посторонние включения, тёмные вот эти вот пятнышки - это ничто иное, как какой-то мусор, который легче металла и всплыл на поверхность.

Было подозрение, что привезли не очень чистый аргон, а так как пробу на титан провести у нас не на чем, было решено сходить на склад и взять другую бухту проволоки, но чтобы она хотя бы визуально отличалась от той, которую взяли изначально. Прошу заметить с тем же самым составом той же самой марки, то есть идентичную, по бумагам, проволоку.
Проведя те же самые манипуляции с обезжириванием, зачисткой и выравниванием, на тех же самых токах, на тех же самых режимах, сварщик начинает сваривать деталь уже с другой стороны, чтобы как-то разграничить эти два сварочных шва.
Во время процесса сварки посторонних звуков не было слышно, также из зоны сварки никакие маленькие искорки не вылетали, то есть всё что тихо, было слышно только шипение аргона и сгорелки, как надо в общем.
Как вы видите сварочный шов, выполненный другой проволокой, весьма чистый и никаких посторонних включений на его поверхности не наблюдается.

Сам собой напрашивается вывод, что при изготовлении проволоки, которую мы оценивали в самом начале, была где-то нарушена технология изготовления. Проволока, как по ней видно - полированная, блестящая, поэтому, возможно, при протяжке через фильеру, на ней образовался наклёп из той стали, из которой собственно и была сделана фильера, а этот наклёп вёл себя как описывалось выше, то есть хрустел, летели маленькие искорки не характерные для этого вида сварки.

Другая же проволока изготовлена аналогичным образом, потому что технологически это проще, но её мутность и матовость говорит о том, что после протяжки проволоку травили, чтобы убрать на её поверхности все посторонние включения, а также наклёпы других сталей.

Чтобы узнать насколько проволока годная или негодная, обоими проволоками были заварены контрольные образцы, после этого их отдали на неразрушающий, радиационный контроль. После того как на обоих образцах дефектов было не обнаружено, образцы и металл шва были отданы на химический анализ в лабораторию. По бумаге из лаборатории, можно сделать вывод, что проволока по химическому составу соответствует ГОСТу что одна, что вторая.
Поэтому сварщику остаётся только терпеть дискомфорт от посторонних звуков и от маленьких искорок, и от того что ему теперь поверхность второго и последующих слоёв сварного шва, выполняемого этой проволокой, придётся дополнительно зачищать.
Нафига вам эта информация - не знаю, но всем спасибо за внимание.
Добрый день! В данном ролике я проведу для вас короткий обзор на конструкцию усиленного дроп кабеля ТПОд2-П. Данный кабель часто применяется для организации последний мили до абонента, например при подключении абонентов в частном секторе. Кабель ТПОд2-П имеет интересную конструкцию и сегодня мы ее рассмотрим в данном ролике.




Комментарии