


У нас была цель, энтузиазм, сварка и болгарка.

Сохраняй посты, комментируй и ставь оценки


Работала в прошлом на заводе, где были такие толщины, даже в два раза большие!
Давайте разберёмся, что это за зверь такой – полуавтоматическая сварка в защитных газах, и почему она так популярна в автосервисах и в промышленности.

Это тип сварки, где проволока подаётся в зону горения автоматически (отсюда «полуавтомат» – сам вари, но горелку держишь в руках), а газ защищает зонук сварки от атмосферного воздуха, чтобы шов получался крепким и без дефектов.


Что значит MIG/MAG. MIG (Metal Inert Gas) – с инертным газом (аргон, гелий), хорош для алюминия, нержавейки, но требуется специальные расходники. У самого очень мало опыта сварки в чистых газах, словом - не понравилось. MAG (Metal Active Gas) – с активным газом (CO₂ или смесь CO₂ + аргон), чаще используют для чёрных металлов. Причем от чистой углекислоты уже стараются уходить, и применяют смеси. Для черной чтали арогн/углекислый газ в пропорции ~18/82 соответственно, а для нержи 98/2 соответственно.

Главное преимущество – скорость. Поскольку не нужно отвлекаться на смену электродов, варить можно почти непрерывно, что особенно важно при больших объемах работ. Еще один плюс – относительная простота освоения. Конечно, чтобы делать красивые и надежные швы, нужна практика, но начать варить полуавтоматом проще, чем, например, электродом.
Оборудование для такой сварки состоит из самого аппарата, механизма подачи проволоки, горелки и баллона с газом. Проволока бывает разной – для обычной стали используется стальная, иногда с медным покрытием. Диаметр подбирается в зависимости от толщины металла: тонкую проволоку берут для сварки кузовного железа, потолще – для массивных конструкций. Самые распространенные 0,8 1 1,2 мм.

Из минусов – зависимость от газа, то есть о т баллона, а они не лёгкие. Без него варить тоже можно, но тогда нужна специальная порошковая проволока, которая создает защитную среду за счет сгорающего флюса. Однако требуется приловчиться, но ничего сложного нет - знакомый плотник купил такой домой и теперь чувствует себя гуру сварки))). Еще один недостаток – чувствительность к ветру. Если работать на открытом воздухе без защиты, газ будет сдуваться, и шов получится пористым - поэтому этот вид все таки для заводлскиз условий или закрытыз помещений

В целом, если нужно быстро и качественно варить сталь, особенно тонкую, полуавтомат в защитных газах – отличный выбор. Он универсален, достаточно прост в освоении и при этом обеспечивает высокую производительность. Главное – правильно настроить оборудование и не забывать про защиту сварочной зоны от сквозняков.
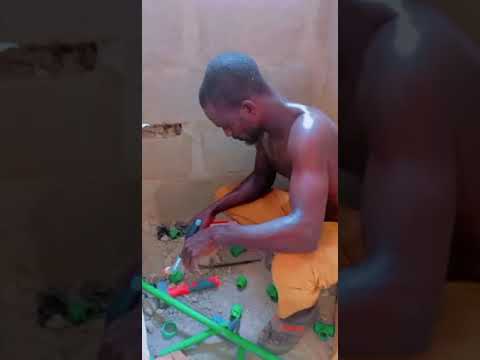
Пока сантехники спорят на форумах от том, нужно ли обезжиривать место сварки полипропиленовых труб и какие сварочники дают самую точную температуру, африканские умельцы используют очищающий огонь
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) – это высокоточный метод соединения металлов, который был разработан в 1940-х годах американским инженером Расселом Мередитом для авиационной промышленности. По некоторым данным, изначально использовался гелий, но вскоре перешли на аргон как более доступный и эффективный вариант. Чистый гелий применяют редко из-за его высокой теплопроводности, требующей увеличенных токов, нестабильности дуги и дороговизны. Кроме того, гелий дает глубокий, но узкий провар, что может вызывать напряжения в шве. Поэтому чаще используют аргон или его смеси с гелием, что обеспечивает хороший прогрев металла при сохранении стабильности дуги.

Основным параметром TIG-сварки является полярность, которая напрямую влияет на поведение вольфрамового электрода и качество сварного шва. Прямая полярность (DCEN), когда на электрод подается отрицательный заряд, а на изделие – положительный, обеспечивает глубокий провар, так как около 70-80% тепла выделяется на металле. При этом вольфрамовый электрод нагревается меньше, сохраняет острую заточку и медленнее изнашивается.

Этот режим идеален для сварки сталей, нержавейки, титана и меди, но не подходит для алюминия и магния из-за их оксидных пленок.

Обратная полярность (DCEP), при которой электрод становится положительным, а изделие – отрицательным, приводит к сильному нагреву вольфрама (до 70% тепла выделяется на нем). Это вызывает быстрое разрушение электрода. Такой режим используют редко, в основном для кратковременной очистки оксидных пленок на алюминии и магнии за счет эффекта катодного распыления. Однако из-за интенсивного износа вольфрама предпочтительнее применять переменный ток (AC), который сочетает преимущества обеих полярностей.
Переменный ток (AC) – это оптимальное решение для сварки алюминия и магния. В этом режиме полупериоды прямой (DCEN) и обратной (DCEP) полярности чередуются: DCEN обеспечивает прогрев металла, а DCEP разрушает оксидную пленку. Современные сварочные аппараты позволяют настраивать баланс полярности, регулируя соотношение времени между фазами. Вольфрамовый электрод при AC нагревается меньше, чем при чистой обратной полярности, и обычно слегка закругляется на конце, что способствует стабильности дуги.

Для этого режима лучше всего подходит чистый вольфрам, тогда как для DCEN предпочтительнее легированные электроды (торированные, лантанированные или церированные).
Резюмитруя - аргонодуговая сварка представляет собой высокоточный метод соединения металлов, обладающий рядом существенных преимуществ, но и имеющий определенные ограничения. Главным достоинством этого способа является исключительное качество сварного шва - получаемые соединения отличаются чистотой, отсутствием брызг и шлаковых включений, минимальной пористостью при соблюдении технологии. Процесс позволяет работать с широким спектром материалов, включая трудносвариваемые цветные металлы: алюминий, магний, титан, медь и их сплавы, а также различные марки нержавеющих и легированных сталей.
Технология обеспечивает прецизионный контроль над процессом благодаря раздельному управлению тепловложением и подачей присадочного материала. Сварщик получает возможность работать в любых пространственных положениях, включая потолочное, что особенно важно при монтаже трубопроводов и сложных металлоконструкций. Отсутствие разбрызгивания и использование инертных газов гарантирует чистоту и качество процесса. При этом для некоторых операций, например для сварки встык тонких заготовок, можно вообще обойтись без присадочной проволоки.
Однако метод имеет и существенные недостатки, ограничивающие его применение. Основным минусом считается низкая производительность - скорость сварки значительно уступает полуавтоматическим MIG/MAG. Технология предъявляет повышенные требования к квалификации сварщика. Даже незначительные загрязнения поверхности могут привести к дефектам, поэтому требуется тщательная подготовка кромок - механическая зачистка и обезжиривание.
Ну и стоимость оборудования (особенно аппаратов с функцией AC/DC и импульсным режимом) существенно выше альтернативных методов. Эксплуатационные расходы включают дорогостоящие вольфрамовые электроды (особенно легированные лантаном или церием), баллоны с газом высокого качества и специальные присадочные материалы. То есть дома такая не нужна.
🤔 Время от времени у меня возникает желание что-то смастерить, либо модернизировать или отремонтировать и для этого у меня имеется довольно большое количество, наверное даже больше чем надо, различных инструментов и приборов.
С годами аккумуляторная техника становится очень востребованной, а чтобы её ремонтировать необходимо обновлять свой инструментарий постоянно.

Пару точечных сварок различной мощности я себе соорудил самостоятельно на основе трансформатора из микроволновки.

Есть еще одна начинка к точечной сварке, которую заказывал на АлиЭкспресс, но до неё еще руки не дошли 🤪.
Мне почему-то всегда хотелось приобрести себе портативное устройство, чтобы можно было его всегда брать с собой на выездные работы.

И вот недавно мне попался в поле зрения неплохой по параметрам и отзывам пользователей аккумуляторный аппарат точечной сварки MinderRC размером с повербанк и я решил непременно приобрести себе такое устройство.
В этом обзоре я поделюсь с вами своими первыми впечатлениями и результатами работы с ним.
Параметры устройства:
Магазин предлагает различные варианты комплектов поставки - я выбрал вариант с твердым кейсом, для удобства в хранении и переноски устройства вместе с оснасткой.

Кейс достаточно жесткий и выполняет защитную функцию, он разделен на две части, в большей - находится сварочный аппарат, хотя с первого взгляда он больше напоминает Powerbank, в меньшей части (с молнией), находятся аксессуары к нему.

Вот то, что было в том комплекте который я заказал, брал себе без блока зарядки, так как у меня более чем достаточно свободных USB портов для зарядки, еще один блок мне был бы лишним.
Инструкция небольшая и лаконичная, мне особенно не пригодилась, так как меню устройства очень простое, все понятно и так.

В моем комплекте была и никелевая лента, шириной 8 мм, толщиной в 0,12 мм и длиной 2 метра, так что есть с чем тренироваться и даже работать первое время.
На всякий случай я дополнительно заказал еще моток ленты, чуть потолще и два электрода с 6.5 мм разъемами про запас. При необходимости электроды можно заказывать по мере износа.

Наконечники у электродов можно менять отдельно от самих электродов, они непосредственно участвуют в процессе сварки, поэтому рано или поздно износятся.

Как я и упомянул выше, внешне аппарат точечной сварки больше похож на Powerbank. Корпус устройства металлический, весит устройство почти пол килограмма.
На одной из сторон прибора расположены все разъемы, также кнопка включения и управления меню.

Для зарядки используется разъем Type-C, есть и стандартный USB выход на 5 В, 2.4 А, то-есть, сходство с PowerBank не только внешнее. Под заглушками спрятаны два высокотоковых разъема для сварки.

Подключаются разъемы достаточно плотно, рекомендуется по возможности минимизировать физическое подключение/отключение электродов, чтобы уменьшить износ разъемов.

На верхней части корпуса находится небольшой цветной экран, на котором отображается уровень мощности, заряда, температура аккумулятора и счетчик.

Металлическая часть цельная, снимаются только крышки с торцов, каждая держится на четырех саморезах. Платы сварочного аппарата (их две - управления и силовая), закреплены силиконом.

В качестве источника питания аппарата используется два плоских литий-полимерных аккумуляторах. Заявленная емкость - 10000 мАч, это примерно 37 Ватт/часов.
Так как основная задача устройства - все таки сварка, то тесты на реальную ёмкость я делать не стал. PowerBank проще и дешевле купить отдельно.
⚡ Перед использованием, необходимо полностью зарядить устройство. При этом отображается не только уровень заряда, но и входящее напряжение, сила тока и текущая мощность.
Пункты меню:
1. Количество сварок;

2. Время автоотключения в минутах, его можно менять;

3. Задержка перед сварочным импульсом;

4. Количество импульсов;

5. Звук;

6. Язык (только английский).

7. Сброс в заводские настройки.

В рабочем режиме можно менять уровень мощности импульса, всего имеется 30 градаций.

Тренировался на старых аккумуляторах, которых не жалко было выбросить в последствии.

Даже на двух точках соединение крепкое и надежное, при этом свариваемые аккумуляторы при сварке просто не успевают нагреться, как это может произойти при пайке припоями, ведь перегрев очень критичен для литиевых батарей.

Вот результат моей первой тренировки, слева направо была проварка на мощности: 1, 5, 10 и 15 (на 10 и 15 лента проваривается насквозь), поэтому надо варить на мощности 7 и 8, будет крепко и надежно.

Скажу честно - это не самая необходимая штука для обычного человека, но если вы любите иногда что-то сделать своими руками, при этом не планируете использовать сварочник на постоянной основе ежедневно сваривая сотни элементов, то это ваш вариант.

Компактный, автономный - его можно использовать на удалении от электросети, достаточно мощный. Для меня это реализация еще одного желания и очередной гаджет в мою коллекцию.
На этом все, надеюсь что публикация была полезной и интересной, буду благодарен за ваши лайки и подписку на канал.




Комментарии