


Сварка полипропиленовых труб
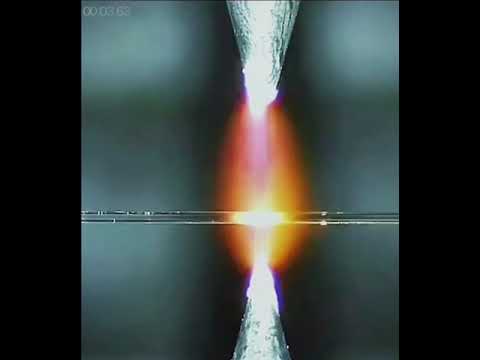
Пока сантехники спорят на форумах от том, нужно ли обезжиривать место сварки полипропиленовых труб и какие сварочники дают самую точную температуру, африканские умельцы используют очищающий огонь

Сохраняй посты, комментируй и ставь оценки
Пока сантехники спорят на форумах от том, нужно ли обезжиривать место сварки полипропиленовых труб и какие сварочники дают самую точную температуру, африканские умельцы используют очищающий огонь
В этом видео я расскажу Вам про фитинги для полипропиленовых труб и наглядно покажу основные, самые распространенные типы фитингов. Расскажу для чего они применяются.
В этом ролике я покажу Вам конструкцию полипропиленовой трубы армированной алюминием. Расскажу где она применяется и коротко расскажу, как подготовить ее перед пайкой.
В этом видел я расскажу Вам почему для своего ремонта, для организации системы отопления, я выбрал именно полипропиленовые трубы, а не трубы их сшитого полиэтилена.


Работала в прошлом на заводе, где были такие толщины, даже в два раза большие!
Давайте разберёмся, что это за зверь такой – полуавтоматическая сварка в защитных газах, и почему она так популярна в автосервисах и в промышленности.

Это тип сварки, где проволока подаётся в зону горения автоматически (отсюда «полуавтомат» – сам вари, но горелку держишь в руках), а газ защищает зонук сварки от атмосферного воздуха, чтобы шов получался крепким и без дефектов.


Что значит MIG/MAG. MIG (Metal Inert Gas) – с инертным газом (аргон, гелий), хорош для алюминия, нержавейки, но требуется специальные расходники. У самого очень мало опыта сварки в чистых газах, словом - не понравилось. MAG (Metal Active Gas) – с активным газом (CO₂ или смесь CO₂ + аргон), чаще используют для чёрных металлов. Причем от чистой углекислоты уже стараются уходить, и применяют смеси. Для черной чтали арогн/углекислый газ в пропорции ~18/82 соответственно, а для нержи 98/2 соответственно.

Главное преимущество – скорость. Поскольку не нужно отвлекаться на смену электродов, варить можно почти непрерывно, что особенно важно при больших объемах работ. Еще один плюс – относительная простота освоения. Конечно, чтобы делать красивые и надежные швы, нужна практика, но начать варить полуавтоматом проще, чем, например, электродом.
Оборудование для такой сварки состоит из самого аппарата, механизма подачи проволоки, горелки и баллона с газом. Проволока бывает разной – для обычной стали используется стальная, иногда с медным покрытием. Диаметр подбирается в зависимости от толщины металла: тонкую проволоку берут для сварки кузовного железа, потолще – для массивных конструкций. Самые распространенные 0,8 1 1,2 мм.

Из минусов – зависимость от газа, то есть о т баллона, а они не лёгкие. Без него варить тоже можно, но тогда нужна специальная порошковая проволока, которая создает защитную среду за счет сгорающего флюса. Однако требуется приловчиться, но ничего сложного нет - знакомый плотник купил такой домой и теперь чувствует себя гуру сварки))). Еще один недостаток – чувствительность к ветру. Если работать на открытом воздухе без защиты, газ будет сдуваться, и шов получится пористым - поэтому этот вид все таки для заводлскиз условий или закрытыз помещений

В целом, если нужно быстро и качественно варить сталь, особенно тонкую, полуавтомат в защитных газах – отличный выбор. Он универсален, достаточно прост в освоении и при этом обеспечивает высокую производительность. Главное – правильно настроить оборудование и не забывать про защиту сварочной зоны от сквозняков.
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) – это высокоточный метод соединения металлов, который был разработан в 1940-х годах американским инженером Расселом Мередитом для авиационной промышленности. По некоторым данным, изначально использовался гелий, но вскоре перешли на аргон как более доступный и эффективный вариант. Чистый гелий применяют редко из-за его высокой теплопроводности, требующей увеличенных токов, нестабильности дуги и дороговизны. Кроме того, гелий дает глубокий, но узкий провар, что может вызывать напряжения в шве. Поэтому чаще используют аргон или его смеси с гелием, что обеспечивает хороший прогрев металла при сохранении стабильности дуги.

Основным параметром TIG-сварки является полярность, которая напрямую влияет на поведение вольфрамового электрода и качество сварного шва. Прямая полярность (DCEN), когда на электрод подается отрицательный заряд, а на изделие – положительный, обеспечивает глубокий провар, так как около 70-80% тепла выделяется на металле. При этом вольфрамовый электрод нагревается меньше, сохраняет острую заточку и медленнее изнашивается.

Этот режим идеален для сварки сталей, нержавейки, титана и меди, но не подходит для алюминия и магния из-за их оксидных пленок.

Обратная полярность (DCEP), при которой электрод становится положительным, а изделие – отрицательным, приводит к сильному нагреву вольфрама (до 70% тепла выделяется на нем). Это вызывает быстрое разрушение электрода. Такой режим используют редко, в основном для кратковременной очистки оксидных пленок на алюминии и магнии за счет эффекта катодного распыления. Однако из-за интенсивного износа вольфрама предпочтительнее применять переменный ток (AC), который сочетает преимущества обеих полярностей.
Переменный ток (AC) – это оптимальное решение для сварки алюминия и магния. В этом режиме полупериоды прямой (DCEN) и обратной (DCEP) полярности чередуются: DCEN обеспечивает прогрев металла, а DCEP разрушает оксидную пленку. Современные сварочные аппараты позволяют настраивать баланс полярности, регулируя соотношение времени между фазами. Вольфрамовый электрод при AC нагревается меньше, чем при чистой обратной полярности, и обычно слегка закругляется на конце, что способствует стабильности дуги.

Для этого режима лучше всего подходит чистый вольфрам, тогда как для DCEN предпочтительнее легированные электроды (торированные, лантанированные или церированные).
Резюмитруя - аргонодуговая сварка представляет собой высокоточный метод соединения металлов, обладающий рядом существенных преимуществ, но и имеющий определенные ограничения. Главным достоинством этого способа является исключительное качество сварного шва - получаемые соединения отличаются чистотой, отсутствием брызг и шлаковых включений, минимальной пористостью при соблюдении технологии. Процесс позволяет работать с широким спектром материалов, включая трудносвариваемые цветные металлы: алюминий, магний, титан, медь и их сплавы, а также различные марки нержавеющих и легированных сталей.
Технология обеспечивает прецизионный контроль над процессом благодаря раздельному управлению тепловложением и подачей присадочного материала. Сварщик получает возможность работать в любых пространственных положениях, включая потолочное, что особенно важно при монтаже трубопроводов и сложных металлоконструкций. Отсутствие разбрызгивания и использование инертных газов гарантирует чистоту и качество процесса. При этом для некоторых операций, например для сварки встык тонких заготовок, можно вообще обойтись без присадочной проволоки.
Однако метод имеет и существенные недостатки, ограничивающие его применение. Основным минусом считается низкая производительность - скорость сварки значительно уступает полуавтоматическим MIG/MAG. Технология предъявляет повышенные требования к квалификации сварщика. Даже незначительные загрязнения поверхности могут привести к дефектам, поэтому требуется тщательная подготовка кромок - механическая зачистка и обезжиривание.
Ну и стоимость оборудования (особенно аппаратов с функцией AC/DC и импульсным режимом) существенно выше альтернативных методов. Эксплуатационные расходы включают дорогостоящие вольфрамовые электроды (особенно легированные лантаном или церием), баллоны с газом высокого качества и специальные присадочные материалы. То есть дома такая не нужна.




Комментарии