Присоединяйся к Вомбату
Сохраняй посты, комментируй и ставь оценки
или через
Хотите перенести свой аккаунт с Пикабу? Узнайте как
Уведомления
Вомбаттл
Сохраняй посты, комментируй и ставь оценки
Volkswagen Beetle из кованого железа, замеченный на автошоу Woodward Dream Cruise в США.
Кто задумывался, сколько деталей имеет обыкновенная китайская зажигалка?


Представляю Вашему вниманию - бензиновая зажигалка из Китая без имени. На самой зажигалке нет никаких опознавательных знаков, ни фирмы изготовления, ни года, ничего.

Покрытие отсутствует, финишная обработка, как вы видите, некое подобие сатина, но в отличии от сатина, риски более глубокие, думаю, что это связанно с материалом - латунь. И тут немножечко ад перфекциониста, потому что сатинирование происходило чуть наискосок, а не параллельно/перпендикулярно граням самой зажигалки.

Это вид самого того места, куда заливается бензин. Туда зачем-то сделали колечко и тоже кривовато, потому что когда затягиваешь пробку, колечко не становится ни параллельно, ни перпендикулярно относительно зажигалки, что немножечко бесит.

Открутим заднюю пробку и рассмотрим её повнимательней.
Как вы видите, в основании пробки есть резиновое колечко-уплотнитель. Сделано это для того, чтобы бензин меньше испарялся, что тоже очень важно, но запасных колечек в комплекте не было, поэтому когда это сотрётся или разрушится, неизвестно как его менять и чем его заменить.

Пробочка таит себе секрет. Эта вот маленькая штучка, которая выкручивается из пробки - в ней можно хранить запасной кремушек, на случай если вдруг, неожиданно у вас сотрётся предыдущий.

Вот, пришлось взять это всё дело пинцетиком из-за маленьких размеров, но кремушек туда как раз подходит, не застревает и легко вытаскивается и самое главное, что он не потеряется - это несомненно плюс, хотя у этой модели зажигалки кремень менял всего однажды, а юзаю я её с начала января, то есть 4 месяца

Вот это, собственно приёмное отверстие для заливания топлива. Сделано оно довольно-таки удобно, можно наливать бензин не только со специальной бутылочки, которой у меня нет, а можно прямо с любого удобного флакона с узким носиком туда наливать, но так как у меня ничего из вышесказанного нету, я просто зажигалку опускаю ёмкость бензином и когда перестаёт булькать, тогда её и достаю.

Вот она в открытом положении - видно на крышечке такой цилиндр, который должен закрывать фитиль и минимизировать испарение бензина. Так же кресало видно с кривой пружинкой, и как видно, искра добывается четвертью оборота этого колеса.

Попытался сделать крупный план, вроде как видно. Видите там небольшой такой храповичок стоит и коротенький фитилёк? Фитилёк обрезал специально, потому что на заводских настройках он торчал слишком сильно и бенз испарялся из-за этого буквально за 2 дня. Поэтому я его обрезал под самый корень и бензина стало хватать на неделю, учитывая что в зажигалку влазит его всего пара чайных ложек (шприцом мерял)

Вся эта конструкция держится на штифтике, на кончике этой закорючки. Сейчас покажу как это всё дело разбирается

Лёгким нажатием руки у нас крышечка вместе с колесалом легко вынимается из основного корпуса зажигалки

Всё, в самой зажигалке больше ничего не разбирается, она фрезерованная, не литая, что меня удивило, потому что думал опять китайцы сейчас нальют какую-нибудь херь из латуни, а латунь они лить умеют. Хотя, по всей видимости, они используют порошковую металлургию, но не суть... Пока мы к корпусу возвращаться не будем, а разберём подробнее то, из чего добывается искра

Вот разобранный искрогенератор. Как видите, состоит он из крышечки, которая штифтом надёжно прикреплена к кресалодержателю. Внизу этого кристаллодержателя есть пробочка. В пробочку упирается пружинка, пружинка упирается в кремушек и вся эта конструкция на резьбе легко меняется без проблем. А, и, собственно, большая пружинка, которая подпружинивает кресало искраделательного аппарата и задорным щелчком добывает искру, чем поджигает бензин и мы можем курить в затяжку, лишь бы мамка не наругала

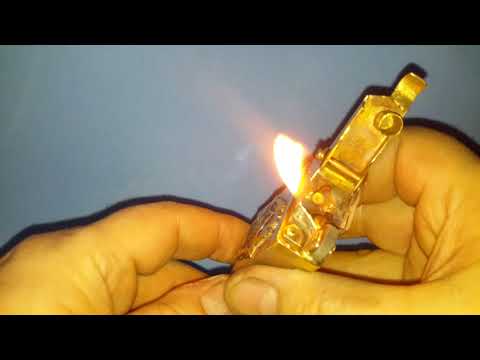
Ну и вот она в деле. Как видите горит. Зажигается с первого раза и ни разу у меня не было, чтоб зажигалась со второго и более раза.

На этом всё, спасибо, что прочитали)))))))))))))))))))))
Про это огниво уже писал на других ресурсах, поэтому пост не украденный, а мой, просто объединённый и в другой редакции.
Рад представить Zorro 912s

Стоимость такой штукенции в районе 2500 рублей. Но она реально стоит своих денег. Честно, когда ждал очень долгую доставку, думал что опять какая-то китайская залипуха. Но все оказалось даже лучше, чем я думал.


Если помутнела, ибо латунь, то можно терануть как солдатскую бляшку))) брал из-за тяжести и толщины стенок - 3 мм не шутка.
Ветроустойчивость великолепная.
Из-за тяжести в кармане не поносишь, поэтому пришлось сделать чехол на ремень.

Классная из меня швея, правда?))
Вот потемневший вариант зажигалки:


Тоже есть свой шарм.
Пост - не реклама, просто доволен покупкой. топливо держит ровно месяц, обычный бензин "галоша", видимо благодаря плотному прилеганию крышки. Оригинальная зиппа выветривалась за пять дней, причем с любым топливом.
Продолжаю тему чехлов для зажигалок, на этот раз абстрактная фантазия на тему щупалец и отверстий.
нам потребуется полимерная глина, скалка для раскатки, кусочек пищевой фольги, канцелярский нож, пара стеков, линейка (желательно железная).

раскатываем пласт полимерки

Аккуратно обрезаем два края с помощью линейки

Обворачиваем зажигалку в фольгу (фото к сожалению нет), и поверх оборачиваем полимеркой. Обрезаем лишнее.

Получаем основу

Ну а дальше уже можно работать, выминаем лишнее стеками с бульками, нанося определенный узор

И начинаем "дырявить" аккуратно, на небольшую глубину


Катаем шарики разного размера и начинаем размещать в углублениях

Затем с помощью стеков с бульками делаем в этих шариках углубления

Запекаем в соответствии с инструкцией полимерной глины указанной на упаковке, даем остыть и покрываем грунтовкой

Красим. Покрываем лаком.
Каких-то полдня и вуаля, вы прекрасны :)


Мне результат не очень понравился, поэтому слепил другую, но она еще не побывала в духовке, ждет новых работ, чтоб не мотать электричество ради одной :)
Всем хорошей пятницы и прекрасных выходных!
Хонингование (от англ. hone — точить) — технология абразивной обработки конических и цилиндрических деталей с помощью особых насадок, хонов, обеспечивающая необходимую степень шероховатости поверхностей и максимальную точность их геометрических параметров.
Область применения хонингования в последние годы существенно расширилась. Некоторые специалисты высказывают мнение, что если технологическая задача не связана с коррекцией направления оси отверстия, то хонингование всегда предпочтительнее шлифования.
Традиционная сфера применения хонингования — финишная обработка высокоточных отверстий. Сама постановка вопроса — «хонинговать или шлифовать?» — относится к деталям, которые в принципе можно и хонинговать, и шлифовать. Но у хонингования есть и область безальтернативного применения: цилиндры штанговых насосов, у которых соотношение длины и диаметра отверстий 100 и более, а также цилиндры в блоках ДВС — здесь требуется создание определенного микрорельефа маслоудерживающей поверхности и вскрытие графитовых зерен.Хонингование широко применяется в машиностроении при обработке гильз и блоков цилиндров двигателей, шатунов, зубчатых колес, цилиндров гидросистем и амортизаторов, деталей топливной аппаратуры (трубы больших длин и диаметров и др.).

Хонинговая полировка осуществляется с помощью специальных шлифовальных головок, именуемых хонами. Это устройство, состоящее из металлического основания, на котором закреплены абразивные камни в форме брусков. В хонах обычно используются алмазные абразивы, обеспечивающие высшее качество полировки. Некоторые конструкции хонинговальных головок включают жёсткие металлические щётки, которыми выполняется особая операция – крацевание. Этим термином называется удаление с металла заусенцев и пылевых загрязнений.
В процессе полировки хон вращается и параллельно совершает возвратно-поступательные движения с небольшой амплитудой. Таким образом можно добиваться не только зеркального блеска обрабатываемой поверхности, но и точной цилиндричности стакана(отклонение не больше 5 микрон). Для обеспечения высокой степени чистоты поверхности в зону шлифовки постоянно подаётся масляная эмульсия.

Хонингование придает рабочей поверхности цилиндров микропрофиль, в углублениях которого задерживаются частицы моторного масла. Это свойство особенно ценно для высокооборотных ДВС, у которых вследствие больших скоростей движения поршней масляный туман, поднимающийся из картера, не успевает должным образом осаждаться на стенках цилиндров. В этой ситуации созданный хонингованием «аккумулятор масла» помогает предотвратить ускоренный износ деталей цилиндропоршневой группы из-за трения на сухую.
В зависимости от материала и величины припуска на обработку, заданной точности и шероховатости поверхности хонингование осуществляется за одну-две операции. Величина припуска при хонинговании обычно не превышает 0,1-0,2 мм, хотя этот метод обработки позволяет снимать и больший припуск.
Чем больше вязкость обрабатываемого материала, тем выше скорость резания. С увеличением скорости резания и величины давления съем металла и износ брусков возрастают. Применяемые для хонингования бруски изготовляются на керамической и бакелитовой связках. При применении более крупнозернистых брусков на бакелитовой связке достигается та же шероховатость поверхности, что и брусками на керамической связке. Поэтому бруски на бакелитовой связке надо выбирать на одну-две степени тверже по сравнению с брусками на керамической связке.
Для геометрии отверстия существенно, чтобы поверхность хонинговального бруска была параллельна относительно рабочей части оправки, когда брусок расширен в отверстии. Накопление производственных допусков на бруске, клине и оправке не дает точной параллельности, и, таким образом, каждый новый используемый брусок должен быть проверен с помощью втулки для правки и поправлен, если это требуется, следующим образом:
- операция правки должна выполняться только всухую при низкой скорости и легком давлении;
- втулка помещается на оправку, а брусок расширяется до соприкосновения с отверстием. После начала вращения делается несколько ходов втулки назад и вперед. При снятии втулки с оправки области бруска, контактировавшие с втулкой, будут насыщены чугуном и приобретут черный цвет;
- эти выступающие места должны быть обработаны вручную с помощью абразивного стикера для правки, а процесс повторен, пока черная область контакта не распространится по всей длине бруска. В этом случае своевременная замена втулки гарантирует, что любой конус во втулке не будет воспроизведен на бруске.
В идеальном случае втулка должна иметь тот же самый диаметр, что и отверстие, которое будет хонинговано.

Недавно красили шкаф в винтажном стиле. При оформление фурнитурой выяснилось, что ручки блестят. Дабы исправить это положение заглушил блеск.
Наносил патину пулеверизатором.
Излишки убрал смоченной тряпкой в изопропиловым спирте.
Малясик процесса:

Так ручка выглядит на фасаде ящика. Сразу появился объем.

Для дверей выбрали схожие по тематике ручки-капли:

С другого ракурса:

Шкаф до обновления:

Клиент приобрел шкаф в северной столице. Привезли его в обрешетке:

До покраски:
Удалили весь лак

Исправили множество косяков дверей и основного корпуса

•Добавили четыре опоры и полки.

После покраски прозрачной серой краской и лаком. Финальный штрих - патина орех.

Все изменения со шкафом были по просьбе клиента.
На этом всё, спасибо за внимание.




Комментарии