Занимаюсь монето\металлопоиском. Почти все, кого знаю, кладут свои находки в коробочки от старых советских аптечек АИ-2. Сперва хотел купить данную весЧ для себя, но потом подумал, а не напечатать ли мне ее самому!
Порывшись на просторах была найдена модель (коих много как платных, так и бесплатных) аптечки АИ-2, но захотелось индивидуальности.
Для этого были срезаны верхняя и нижняя часть под "ноль" и переделана верхняя аббревиатура аптечки под свой разум.
Жаль пластика нужного цвета(желтого или светло-оранжевого) не было, печатал ярко-оранжевым, лого и буквы решено было выделить более темным цветом для подчёркивания изделия.
Печать верхней части крышки отдельно экономит пластик на поддержках т.к. печатать крышку логотипом к столу мне не зашло, а логотипом вверх...это надо всю полость в крышке заполнять поддержками.
Вот и ещё одни часики. Только это уже полностью 3D-печать. Вариант пробный, поэтому без изысков. В дальнейшем цифры и ещё какие-нибудь декоративные элементы буду печатать другим цветом, чтобы выделить.
Всем привет, рисую 3D модели нужных вещей для МД, которые барыги продают втридорога на маркетплейсах.
И так, доработанная цанга(зажим) к терке 305-505-705. Закрывает все потертости от старой цанги, нет необходимости делать дополнительные отверстия, усиленная. Садил на трубку после выдержки в кипятке. По необходимости ,после истирания, меняем крючок зажима.
Доработка напильником по месту т.к. замечено, что у диаметр зажимаемой части штанги отличается на разных палках на 1-2 десятки и где-то крюк очень тяжело зажимается.
По опыту эксплуатации лучше ставить зажим с левого бока, а не в верней части, как показано на картинках.
Всем привет, рисую 3D модели нужных вещей для МД, которые барыги продают втридорога на маркетплейсах.
Да, может быть не в оригинал. но функционал тот же.
Сегодня Nokta Makro Legend, блок под подлокотник.
Блок под подлокотник для тех, кто хочет сделать доп. аккум самостоятельно. Так же можно использовать под находки и т.д. Саму длинную часть делал максимальной длинны 225мм для возможности укоротить как надо исходя из задач. Крышки с обеих сторон для более удобного изготовления посадочных мест для плат заряда и USB выхода.
Проверено на палке коллеги, в "тубус" помещается 3 АКБ 18650 и плата от повербанка(нужно только распаять USB отдельно).
Всем привет, рисую 3D модели нужных вещей для МД, которые барыги продают втридорога на маркетплейсах(конкретно эту крышку уже видел на Авито даже с моими фотками).
Да, может быть не в оригинал. но функционал тот же.
И так, Крышка батарейного отсека X-terra 705. Проверено не своей палке, все работает. доработка напильником по месту.
сем привет, рисую 3D модели нужных вещей для МД, которые барыги продают втридорога на маркетплейсах.
Посадочное место для блока металлоискателя x-terra 305-505-705 для дальнейшей доработки\дорисовки под любую штангу. Проверено не своей палке, все подходит.
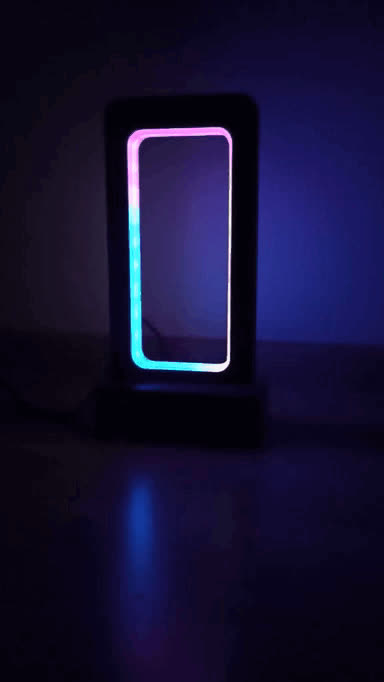
Запросил у нейросетки BlueWillow нарисовать мне интересный светильник. Она мне выдала вот это:
Вызов принят, подумал я и засел в тинкеркаде на несколько дней. Адаптировал корпус лампы под область печати.
Первый вариант корпуса пришлось забраковать, но в итоге получилось что-то похожее на правду и я отправил на печать лампу версии 2.0
Во второй версии тоже была проблема, а именно при упорядочивании электроники я не учел размер выключателя, и из-за этого не поместился батарейный блок. Так что версия 2.0 работает только от сети.
Для версии 3 увеличил размер короба, так что теперь всё должно поместиться, а в версии 4 планирую, по совету друга, перейти с трёх АА на одну 18650 + контроллер заряда.
В качестве начинки – WEMOS D1 Mini и библиотека WLED. Прикольная штука, оказывается, раньше с ней не сталкивался, был удивлён, что не пришлось даже Arduino Studio запускать.
Как очень нетерпеливый человек, я печатал с высотой слоя в 0.4мм, при этом на корпус у меня ушло около пяти часов, на короб ещё столько же, и два часа – на рассеиватель.
Итого примерно полсуток только на печать, плюс заседания в тинкеркаде, плюс работа ещё не закончена... В общем ещё предстоит потрудиться)
Корпус напечатан из Eryone Metallic PLA Iron. Рассеиватель напечатан eSun Luminous PLA.
Последний был выбран больше за его светопропускающие функции, чем за люминесцентность, но бонус приятный.
Итак, потребовалось установить на подземной парковке на N машиномест термометр-гигрометр. Купить его купили, но задачка усложнялась тем, что нужен был хоть какой-то минимальный дополнительный корпус-крепление. Чтобы и не унесли прям сразу и чтобы показания видно было. Замоделил в 3ds max и распечатал... с третьего итерации все сошлось )
Всем привет! Загорелся я идеей 3д печати и начал гуглить интернеты :) и достаточно быстро нашёл видео от Дмитрия Соркина по топ 3д принтеров вот тут Видео от 2024 года. Мой красавец там до сих пор в топе для начинающих.
на момент покупки стоил 27 тысяч сейчас около 32
Купил я на Алиэкспресс вот такого красавца (ссылка не рекламная)
Сейчас он стоит у меня на окошке. Дисклэймер - Перепрошивка это всегда риск и у вас есть неиллюзорный шанс всё сломать и получить кирпич, Поэтому все действия я делал на свой страх и риск. Перед перепрошивками подумайте, а что делать если оно сломается?! Первоначально прошивал на Marlin прошивку брал тут.
логотип прошивки Marlin
С этой прошивкой относительно просто :) Скачиваешь файл, переименовываешь в Firmware и кладёшь на SD флэшку в папку с именем "STM32F4_UPDATE". Всё остальное с флэшки удаляем. Флэшку вставляем в принтер, включаем питание и ждём 2-3 минуты. Подходящую прошивку экрана я тут не нашёл и пошёл искать в англоязычном интернете :) (после прошивки начал косячить экран, ничего критичного, но неприятно).
Как итог поисков нашёл прошивку от Mriscoc вот тут (также на ender 3s1 нашёл конфигуратор прошивок на питоне, но это для любителей повеселее, я из таких :))). ОЧЕНЬ ВАЖНО - Посмотрите какой у вас чип (видно снизу через решётку) F103 или F401, т.к. для них нужны разные прошивки, не та прошивка может сжечь принтер к чёрту.
Но тут я услышал про "Klipper" и начал гуглить, что это такое и с чем его едят :) Выяснил, что это прошивка требующая микрокомпьютер (одноплатник). Смысл в том что процессор 3д принтера достаточно слабенький, а Klipper передаёт все вычисления на микрокомпьютер, который значительно мощнее + добавляет компенсацию вибраций "Input Shaper", за счёт чего мой принтер можно было ускорить очень сильно (иногда до 3х раз, но это не точно).
Сказано - сделано, начал искать недорогой одноплатный компьютер так как по умолчанию предполагаются Raspberry PI 3b+ или Raspberry PI 4b которые стоят около 9-10 тысяч, что на мой взгляд многовато :) поэтому я начал поиск альтернатив.
Выбор упал на Orange Pi Zero3 не менее 1гб памяти брал тут, советую брать версию с блоком питания, чтобы не искать подходящий :) Также нужна хорошая microsd флэшка не менее чем 8гб объёмом и 10 классом скорости.
Приехала ко мне вот такая железяка
Orange pi zero 3 c 1гигабайтом оперативки на борту
И тут я призадумался, а что с ней делать? Я немножко не программист :) начал гуглить, по итогу нашёл сайт klipper.wiki и немножко подзавис от объёма информации
мнооого!!!
Пришлось читать :) для orange pi есть замечательная сборка KlipOr
на мою версию платы тоже нашлось :)
Скачал и начал думать и что с ней в общем то делать? :) нашёл программу balenaEtcher ссылка на оффициальный сайт. запустил,
Flash from file - выбираем прошивку, Select target - выбираем вставленную в компьютер micro sd флэшку (все данные на ней будут удалены!) и нажимаем Flash! и чуток ждём. Как итог флэшку разделит на 2 одна из которых не распознаётся (не пугаемся). На открываемой части флэшки ищем файл orangepi_first_run.txt.template и открываем с помощью блокнота.
Ищем строку FR_net_change_defaults=0 и меняем 0 на 1 - это включит сетевой интерфейс
Меняем 0 на 1
теперь ищем
FR_net_wifi_enabled - ставим 1 - этот параметр включит на плате Wifi
затем надо задать имя и пароль вашего wifi ищем эти два параметра
FR_net_wifi_ssid='MySSID' тут имя сети
FR_net_wifi_key='MyWiFiKEY' тут пароль
для сети Аdmin с паролем 123 эти строки будут выглядеть так:
FR_net_wifi_ssid='Admin'
FR_net_wifi_key='123' тут пароль
После этого сохраняем файл и переименовываем в orangepi_first_run.txt
с флэшкой всё, теперь её можно вытащить из компьютера и вставить в одноплатник.
На этом этапе я думал что всё закончилось, но это было далеко не так :))
Дальше началось веселье с настройками Klipper и прошивкой самого принтера.
Пока прервусь тут, посмотрим интересна ли данная тема и прочитает ли хоть кто-нибудь данный длиннопост.
с уважением ваш Deadiko
КОШКИ—ЭТО ХОРОШО.
Будем бороться с нехваткой контента у наших Капибаринов :)
В Топливном дивизионе Росатома запущены в серийное производство девять 3D-принтеров «среднегабаритного» класса. По оценкам отраслевых экспертов этот объем соответствует более 30% потребности российской промышленности в аддитивном оборудовании на 2024 год.
Первым серийным продуктом Росатома на рынке 3D-принтеров стала машина RusMelt 310M, работающая по технологии селективного лазерного сплавления (SLM - Selective Laser Melting), она позволяет получать изделия из металлопорошковых композиций. Ранее в атомной отрасли была разработана линейка 3D-принтеров на базе SLM-технологии. Модель RusMelt 310M была доработана в соответствии с запросами крупных российских промышленных предприятий и усовершенствована по всем ключевым показателям.
Металлические порошки — сырье для аддитивного производства
В машине появились новые сканирующие модули, увеличен объем построения (т.е. размер изделия, которое можно изготовить на 3D-принтере), обновленная система обдува обеспечивает более эффективное удаление побочных продуктов процесса сплавления, влияющих на качество печати. Модульная система позволяет быстро производить смену материалов. Усовершенствованная продувка фильтров помогает увеличить срок из эксплуатации. Проведена большая работа по замене компонентной базы в пневматической и герметической системах, а также в системе управления принтером. Полностью отечественное программное обеспечение машины унифицировано со всей линейкой 3D-принтеров Росатома. Данная модель принтера RusMelt уже включена в Реестр промышленной продукции, произведенной на территории Российской Федерации.
Баллоны с жидким аргоном. Металлическая 3D‑печать проходит в инертной среде.
При этом 3D-принтеры, запущенные в производство, обладают различными вариантами исполнения и комплектуются под индивидуальные требования заказчика. Наиболее высокотехнологичные комплектующие 3D-принтера разработаны и производятся организациями Росатома, в частности, сканирующие системы и лазеры. Комплектующие части оборудования предоставляет ООО «НПО «Центротех» (предприятие Топливного дивизиона Росатома в Новоуральске Свердловской обл.). Окончательная сборка, настройка и работы по программированию системы управления осуществляются в московском Центре аддитивных технологий Росатома. Полная партия принтеров будет произведена в течение 2024 года. Компания-интегратор Росатома в области аддитивных технологий (в составе Топливного дивизиона) также будет осуществлять сервисное сопровождение оборудования на всем жизненном цикле.
Появление собственного серийного продукта в области трехмерной печати позволило Росатому продвигать его как на российском, так и на зарубежных рынках, а также решать приоритетные задачи в области импортозамещения. Новое 3D-оборудование используется для производства деталей и внедрения аддитивных технологий в тяжелое машиностроение, автомобилестроение, авиакосмическую и атомную отрасли, а также образовательную сферу
Для справки:
Запуску серийного производства предшествовали разработка и изготовление опытного образца принтера. По результатам его испытаний конструкторской документации (КД) была присвоена литера «О» (корректировка КД по результатам изготовления и предварительных испытаний опытного образца) и устранены выявленные замечания в работе оборудования. По итогам следующего этапа испытаний КД получила литеру «О1», означающую, что машина полностью соответствует требованиям технического задания.
Аддитивные технологии обладают рядом неоспоримых преимуществ: они позволяют изготавливать продукцию самых сложных форм, которых сложно добиться, применяя традиционную механическую обработку или литьё. Кроме того, трехмерная печать дает возможность значительно снижать массу изделий и сроки производства прототипов. Современные 3D-принтеры также обладают способностью оперативно перенастраивать параметры печати для изготовления изделий различного назначения или размера, единичного или массового производства. Изделия, напечатанные на трёхмерных принтерах, используются в самых разных областях, от ядерных и космических технологий до медицины.
Росатом первым из крупных российских компаний начал разрабатывать технологии и изготавливать отечественное оборудование для трехмерной печати. За последние годы в структуре госкорпорации была создана полная производственная цепочка, включая изготовление 3D-принтеров, разработку программного обеспечения, производство металлических порошков, предоставление услуг 3D-печати. При этом атомная отрасль выступает одновременно и поставщиком, и крупным заказчиком в области технологий аддитивного производства, активно внедряет их свои бизнес-процессы. Развивается региональная сеть центров аддитивных технологий. Таким образом, Росатом содействует решению государственных задач в укреплении национального технологического суверенитета.
Предприятиями Росатома разработаны 3D-принтеры, которые печатают по технологии SLM (селективное лазерное сплавление), DMD (прямое лазерное выращивание), EBAM (электронно-лучевая наплавка и FDM (послойная наплавка). В зависимости от технологии материалами для печати являются металопорошковые композиции, металлическая проволока либо пластик. Кроме того, в Росатоме реализуются научно-исследовательские и промышленные проекты по освоению новых технологий и продуктов для 3D-печати. Госкорпорация также активно работает над развитием нормативной базы и стандартизации новой отрасли аддитивных технологий в Российской Федерации.
Источник: пресс релиз Росатома с небольшими сокращениями.
Загорелся как то я идеей 3D печати, надо покупать принтер. Но так как я из рода хомо-айтишникус решил что купить - слишком просто.
И так представляю вам процесс самостоятельной сборки 3D принтера с 0 (ну почти).
Результат рукопопства на данный момент
Дисклеймер: проект принтера был взят открытый, немного допилен и воплощен в жизнь. Ссылки в конце поста.
После того как был выбран проект и скачаны исходники - была заказана основа будущего поделия - шасси. Шасси вырезаны из листового металла 3мм на лазерной резке, а так же покрашены порошковой краской.
Первый этап сборки, прикинуты основные части.
Одновременно с ожиданием резки и покраски были заказаны на печать 2 основные детали для оси X (белые на фото).
Начался процесс подбора деталей. Что то удалось купить в соседнем ларьке (например винты, гайки, шайбы), а что то пришлось заказывать ждать.
Ждать мне не хотелось, да и руки уже зачесались, так что шасси было собрано, накинуты пришедшие в этот же день линейные подшипники.
Сборка шасси, на мониторе открытый проект.
Через пару недель наконец то начала приходить электроника и механика. Была собрана и поставлена ось Y
Установленная ось Y с шаговым двигателем
Пришли концевики, ремни, винты, собираю ось X и Z
Куда же без напильника (надфилей) в этом деле, все что не встает подгоняется по месту
Тут у меня случился перерыв, пришла большая часть электроники. В следующий этап сборки я увлекся и забыл запечатлеть шаги.
Установлены шаговые двигатели, экстурдер и хотенд, кровать, подключена электроника
Первая подача питания, проверка концевиков
Далее последовал скучный процесс скачивания, настройки, прошивки, калибровки.
Прошивку использовал Marlin, калибровал стандартным методом - бумажкой.
Взрыва не произошло, но через 20 минут работы пошел белый дымок подсказывающий о том что фиксики устали.
Но все было благополучно исправлено, принтер выведен в рабочий режим
И вот первая функциональная печать, начался процесс самосборки - на принтере печатались детали для этого же самого принтера
Ну и куда же без рукожопства, конкурс все таки. На видео видно как вентилятор висит на собственном проводе. В таком режиме он у меня работал месяца 3 :)
Принтер все еще находится в режиме доработки, необходимо спроектировать и напечатать некоторые детали, поиграться с прошивкой.
Я ужасно доволен результатом, процесс был чрезвычайно увлекательным.
Исследователи из Университета Цинхуа в Китае решили одну из самых давних проблем 3D-печати. Они разработали систему, способную производить сложные объекты миллиметрового масштаба практически мгновенно – без послойного наращивания, без ожидания и без компромисса между детализацией и скоростью.
Технология получила название DISH (Digital Incoherent Synthesis of Holographic light fields – цифровой некогерентный синтез голографических световых полей). Вместо послойной сборки материала DISH проецирует трёхмерное голографическое световое поле непосредственно в объём фотополимерной смолы, формируя весь объект разом.
Традиционные 3D-принтеры напоминают строителей – укладывают сотни и тысячи тонких слоев друг на друга. Процесс надёжен, но медлителен и часто занимает часы для создания одной детальной структуры. DISH заменяет механические движения контролируемым светом, работая скорее как объёмный проектор, чем принтер.
Система использует высокоскоростной вращающийся перископ для проецирования света под множеством углов в смолу, устраняя необходимость вращать ёмкость. Перекрывающиеся голографические поля формируют точные микроструктуры. В результате достигается разрешение печати 19 микрометров в диапазоне глубины 1 сантиметр.
В тестах команда Цинхуа продемонстрировала создание полностью сформированных 3D-объектов всего за 0,6 секунды. Система достигла скорости до 333 кубических миллиметров в секунду, сохраняя структурные детали размером до 12 микрометров – примерно пятая часть толщины человеческого волоса.
Такое сочетание скорости и точности значительно сокращает то, что инженеры долгое время считали жёстким компромиссом в аддитивном производстве. А применение может найтись в различных областях – от биомедицины до робототехники. Исследователи смогут быстро изготавливать высокодетализированные модели тканей, открывая новые возможности для тестирования лекарств и регенеративной медицины. В микроробототехнике и гибкой электронике миллисекундная точность технологии может позволить напрямую печатать изогнутые, взаимосвязанные детали, недоступные стандартным системам.
Гибкость в материалах также указывает на промышленную масштабируемость. Компоненты для фотоники, модулей камер или даже микроэлектромеханических систем можно будет производить массово без дорогостоящих задержек, которые сейчас определяют высокоточные методы печати.




Комментарии