Было дождливое, весеннее утро. Сижу примус починяю, ищу для себя новые знания и что творится в мире сварочных технологий - роботизация, лазеры, вакуумы, три дэ принтинг железом. Оставят сварщиков в будущем без работы, подумал я с горечью. Падлы цифровые...
Но мои печали прервал звонок из цеха от нового (относительно) специалиста по созданию неразъемных соединений посредством установления межатомных связей между свариваемыми частями при их местном нагреве.
"Шо хотель, дорогой мой?" - вопрошаю я, сжав, на всякий случай, булки. Ведь звонок "оттуда" не для того чтоб сказать что все хорошо, правда?
"Подойти, пожалуйста, на участок, Дилдий Самотыкович, тут кой-чего интересного" - слышу в ответ.
Неужели розы? (Это вам, доктор)
Надеваю на всякий случай спецовку, переобуваюсь, мажу лицо оружейной смазкой и веду вдоль позвоночника до второго щелчка пылью с пола, чтоб прикинуться своим и с улыбкой бегу на совершение подвига!
Требовалось заварить конструкцию, сосуд, ёмкость, корпус, не имеет значения, по этой схеме. Ничего сложного, особенно, если делал это много раз.
Но одну из деталей отправили на пескоструйную обработку ДО сварки, Карл. Это ж мозгов у распорядителя - нержавейку, на пескоструйку, ДО сварки!!!
Поясняю почему не надо так: песок хер пойми какой, он остается на поверхности и частично застревает в кромках, которые будут свариваться, и если не зачистить механическим способом, то на рентген-снимках будет такая ебола.
Вольфрама не будет (от сварщика зависит) но на снимке будут дефекты
Смотрю на это дело, чешу репу. Зачистка - это время, пыль, риски-царапки на изделии, а это экспорт. Зову сварщика в переговорную.
Говорю что давай сделаю один шов сам, без зачистки, покажу как выкрутиться, сэкономить время и намутить кросивое, ну в пределах допуска. А сам думаю, заодно запилю инструкцию для Капибары, эксклюзивчиком засру ленту))
Запесочили и ну и хер с ним. Переживем. Как точить вольфрам я Вам уже показывал, поэтому приступим сразу к сварке. Вроде остался еще похер в похеровницах, думаю не подведу.
Вот она - красота пескоструйки справа
Тут даже на прихватках видно каку.
Вот так мы начинаем КВН сборку ёмкости.
Делаем обязательно мощные прихватки изнутри, для того, чтобы повело минимально, ведь нержу очень сильно ведет от сварки, просто пипец как ведет.
Первый проход делается без присадки, чтобы сплавить детали воедино и закрепить их положение относительно друг друга.
Вот и последствия незачищенной обечайки - выше середины шва видны всплывшие, расплавленные частицы песка. Вот на этом моменте нужно быть предельно внимательным и контролировать чтоб всплыло всё. Сварщику сказал чтоб внимательно следил за моими движениями.
Накладывам второй проход уже с проволокой. Мы используем проволоку отечественного производства 04х19н11м3
Видите, уже чище, мы перед вторым проходом зачистили щеткой для УШМ
Примерно так должен выглядеть третий проход.
Что и получилось. Тут важно правильно добавлять присадку - кончик проволоки ведем напротив электрода, таким образом, с минимальным нагревом, наплавляем максимум шва
На четвертой "нитке" задаём ширину всего шва. В ПНАЭ чётко прописаны геометрические размеры, естесственно +/-
Ширина уже есть и как видите, шов чистый, без шлака от расплавленного песка.
Пятым проходом поднимаемся выше.
Нужно стараться, чтобы не перегревать, давать остывать, не тянуть длинную дугу. Тут уже снова появились точки от всплывшего песка. Убираем щеткой и продолжаем.
Ну и шестой, заключительный - им мы задаем высоту шва.
Примерно то что нужно. С побежалостями смотрится так себе, хотя некоторые от этого балдеют.
Убираем нахрен цветнину той же щеткой и видим всё блестящее, более-менее ровное
Вот такой готовый шов, высота, почему-то, больше ширины. Хз кто это придумал, институтам-разработчикам виднее. Прошу заметить - перегрева не было совсем, т.к. скотч бумажный и нифига не обуглился даже.
Отправили шов на дефектоскопию радиационным и капилярным методом - все отлично, сварщик понял, надеюсь у него тоже всё без деффектов.
Выкопал свои старые фотки, решил эксклюзивно для моего самого любимого ресурса решил провести самообсирание критику собственных трудов в начале трудового пути по ручной аргонодуговой.
Скажу сварщикам, которые, возможно, читают этот пост: не гонитесь за скоростью и эстетической красотой сразу, сначала у вас будет получаться медленно, перегрето, уёбищно некрасиво, вас будут тыкать носом в говно дефекты, а вы будете сопротивляться (зочем?).
В течение какго-то времени у вас начнет получаться и каждое качественно выполненное соединение будет вызывать у вас восторг и уверенность в себе.
Потом это всё превратится в рутину и вы начнете выёбываться наводить красоту и эстетику в своих швах. Но это не скоро.
Вот такой шов по ПНАЭ Г-7-009-89
Смотрится примерно так, не аккуратно до ужаса, но хотя-бы нет распространенных дефектов в виде наплывов и подрезов
Это стыковой
Края шва все испилены напильником, чтоб придать ему божеский вид
Он же, с приспособой для поддува
Вот этот тоже 2-04, но уже с большей толщиной стенки и, соответственно, больше по габаритам. Тут подвела чистота обработки плиты и трубы, поэтому малоопытному сварщику было трудно "склеить" границы шва с деталями.
Процесс заполнения
А это уже какая-то металлоконструкция, но тоже для ядерной станции
А вот то, о чем говорилBespiril - в атомке нельзя чтоб ширина валика была больше внутреннего диаметра сопла горелки, поэтому для больших толщин и ширин дрочились варили валиками шириной по 10 мм
Как бык поссал не очень ровно
Попытка сделать кросивое
Вот така фигня. Путь сварщика труден и тернист. Хорошо что я уже все это пережил, и теперь могу смотреть на эти уёбища некрасивости с улыбкой))
Решил показать вам разницу в качестве шва сваренного сварочной проволокой одной и той же марки одного и того же химического состава но, судя по всему, с разными технологиями изготовления.
Проволока гостовская, но на бирке дополнительно написано ещё какой-то ТУ неразборчиво, а это наводит на подозрение, что она выполнена не в полном соответствии с необходимой для неё технологией.
Откуда ноги растут этой проблемы и повод для написания поста: позвонил мне мой сварщик с утра и говорит дядя Дилдий Членожопович, такое дело - дали новую бухту проволоки, всё как положено, с биркой, но при сварке слышно отвратительный, ужасающий и не очень приятный слуху хруст. Хотя, как уверяет сварщик, все детали были протёрты растворителем, включая проволоку, а вольфрам наточенный, баллон с аргоном новый.
Спускаюсь к нему и начинаем повторять все движения и все действия, что он делал. Он молодец, откусил от бухты проволоку, выровнял её как ему надо, свариваемые части были зачищены, обезжирены и проволока тоже была обезжирена безворсовой ветошью с применением растворителя Р4.
Приступив к сварке, я, находясь рядом, тоже услышал хруст или треск и обратил внимание, что из зоны сварки вылетают маленькие искорки, что не характерно для сварки в среде аргона неплавящимся электродом.
После окончания сварки, по шву, невооруженным глазом видны какие-то посторонние включения, тёмные вот эти вот пятнышки - это ничто иное, как какой-то мусор, который легче металла и всплыл на поверхность.
Было подозрение, что привезли не очень чистый аргон, а так как пробу на титан провести у нас не на чем, было решено сходить на склад и взять другую бухту проволоки, но чтобы она хотя бы визуально отличалась от той, которую взяли изначально. Прошу заметить с тем же самым составом той же самой марки, то есть идентичную, по бумагам, проволоку.
Проведя те же самые манипуляции с обезжириванием, зачисткой и выравниванием, на тех же самых токах, на тех же самых режимах, сварщик начинает сваривать деталь уже с другой стороны, чтобы как-то разграничить эти два сварочных шва.
Во время процесса сварки посторонних звуков не было слышно, также из зоны сварки никакие маленькие искорки не вылетали, то есть всё что тихо, было слышно только шипение аргона и сгорелки, как надо в общем.
Как вы видите сварочный шов, выполненный другой проволокой, весьма чистый и никаких посторонних включений на его поверхности не наблюдается.
Сам собой напрашивается вывод, что при изготовлении проволоки, которую мы оценивали в самом начале, была где-то нарушена технология изготовления. Проволока, как по ней видно - полированная, блестящая, поэтому, возможно, при протяжке через фильеру, на ней образовался наклёп из той стали, из которой собственно и была сделана фильера, а этот наклёп вёл себя как описывалось выше, то есть хрустел, летели маленькие искорки не характерные для этого вида сварки.
Другая же проволока изготовлена аналогичным образом, потому что технологически это проще, но её мутность и матовость говорит о том, что после протяжки проволоку травили, чтобы убрать на её поверхности все посторонние включения, а также наклёпы других сталей.
Чтобы узнать насколько проволока годная или негодная, обоими проволоками были заварены контрольные образцы, после этого их отдали на неразрушающий, радиационный контроль. После того как на обоих образцах дефектов было не обнаружено, образцы и металл шва были отданы на химический анализ в лабораторию. По бумаге из лаборатории, можно сделать вывод, что проволока по химическому составу соответствует ГОСТу что одна, что вторая.
Поэтому сварщику остаётся только терпеть дискомфорт от посторонних звуков и от маленьких искорок, и от того что ему теперь поверхность второго и последующих слоёв сварного шва, выполняемого этой проволокой, придётся дополнительно зачищать.
Нафига вам эта информация - не знаю, но всем спасибо за внимание.
Вспомнил что у меня есть вот такая вот чудесная отрава, которая всем своим видом говорит: "Отойди от меня подальше, тварь! Уйди, не трогай меня, не прикасайся, а то сдохнешь нахуй!", и я её очень сильно боюсь, поэтому фото получилось нечёткое из-за того, что у меня тряслись руки, когда я взял эту чудесную расчудесную баночку, которую так и хочется съесть (привет Алибасов), в свои руки.
И чтобы мои предположения, касательно травления проволоки, подтвердились, я решил пару троечку проточков, от этой бухточки, протравить вот этой кислотой. Там, говорят, какая-то адская смесь, товарищь Гуляш, возможно, подтвердит. Процесс травления я фотографировать не стал, потому что боялся, что на моём телефоне помутнеет стёклышко объектива. Дело в том, что был опыт - капелька этой штуки капнула на стекло сварщику и оставило на нём след, как после пескоструя.
Поэтому показываю вам кусочек готовой проволочки после воздействия этой кислоты. Как вы видите, примерно в середине, она помутнела, стала матовая, а по краям всё также блестит. И при контакте с этой кислотой, сразу же пошла реакция - шипение, небольшое конечно, но тем не менее оно было и сразу же стало видно как сильно мутнеет эта проволока.
Протравив контрольные образцы, помыв это всё в мыльной воде, потому что у нас других дезактиваторов никаких нету, было решено проварить шовчик сначала нетравлёной проволокой, а следом травлёной. Вот первая фотография показывает нам что мы заварили проволокой которая не подвергалась травлению.
А на второй фотографии мы с вами прекрасно видим, что стало всё гораздо чище, хоть и не идеально, потому что и травление это происходило в таких себе условиях - где-то там в яме со змеями, чтобы никто не приближался к этой кислоте.
Поэтому я очень рад что предположения оказались верны. Доложил об этом наверх, главному технологу, авот что делать с этой информацией он не знает. Потому что место где у нас травить эту проволоку нет, поэтому, скорее всего, это останется между нами с ним и дальше это никуда не пойдёт. А я же, дебила кусок, рассчитывал заработать премию, вот же конченый олень, раскрыл рот)))
Ну ничего страшного, решил это дело отметить по-своему - пошёл в любимый магазин и купил себе свинины. Вот посмотрите какая она чудесная свинина, вы такой вряд ли когда пробовали, прямо видно что молоденькие поросятки ещё и главная цена совсем не кусается буквально 40 руб за штучку, за целую поросятину)) Поэтому Всем рекомендую - будете в Краснодаре, приезжайте пожрать этих свиней. Великолепная вещь, я их правда не жарил, а сырыми сожрал, ну ничего страшного, они, знаете-ли, очень такие приятные на вкус. Поэтому Всем спасибо за внимание и я всё равно остался доволен собой и вам желаю! Спасибо!
Наткнулся на пост про заточку и вот решил показать с близкого расстояния что происходит с электродом после некоторого времени работы
Вот свежезаточенный вольфрам, кончик предварительно отломан об стол, так как при зажигании дуги он всё равно отвалится и попадет в зону сварки
Кстати, когда одним и тем же электродом работаешь продолжительное время, то заточить его становится сложнее - это происходит от того, что во время использования происходит множество циклов остывания/нагревания и его структура нарушается. Проще говоря он крошится и затачивать его приходится чаще .
Вот здесь хорошо видно "махровый" кончик.
Вот так происходит "износ" относительно нового электрода. Если соблюдать режимы на которые расчитан электрод по диаметру, то можно смело работать с ним довольно долго, его заточенный кончик просто испаряется и достаточно просто поправить его на наждаке.
На фотографии электрод, которым работал часа полтора, довольно итенсивно.
А вот тут уже показан довольно "старый" вольфрам, всего через двадцать минут работы - точить такой уже почти бесполезно, использовать разве что на прихватки.
На фотографиях показан вольфрам диаметром два миллиметра.
Работаю технологом и инструктором по сварке. Многие дохуяумные неопытные сврщики ленятся точить вольфрамовый электрод. На замечания часто говорят дед, иди нахуй что он и так достаточно острый.
Но они не правы. Объясню: дуга на кончике незаточенного электрода (справа) недостаточно плотная, то есть ни о какой точности сварки не может идти речь. А электрод заточенный правильно, вдоль оси, с углом градусов 30, способствует более плотной, с максимально прямым направлением, дуге. Этим электродом, Вы, уважаемые подписчики, можете насладиться слева.
Собственно вот пример сварки листовой стали, толщиной 0,8 миллиметра электродами с картинки выше. Справа сварено электродом который забили хуй не точили, после некоторого времени работы, а слева заебись хорошо сварено, правильно заточенным электродом.
Объясню почему так: токи на обоих образцах были одинаковы, все режимы идентичны, но на образце под номером 2, была широкая, гуляющая дуга и сварщику было тяжело поймать её на стыке двух пластин, поэтому случился перегрев, провал, фиаско, ширина выше допустимой и вообще шов говно - на вырез. А слева сварщик имел полный контроль над грязной сучкой дугой и заварил все красиво. Вот поближе:
Поэтому, дорогие мои подписчики, точите свои электроды и не принебрегайте этим. Вопросы можете задавать в комментариях.
Инженеры помещают замедлитель между столбиками топлива и повышают эффективность цепной реакции. Для реакторов, в которых теплоносителем выступает вода, она же служит замедлителем нейтронов.
Ну а захват «лишнего» нейтрона атомным ядром приводит к его превращению в изотоп. Например, уран-238 становится ураном-239. Поскольку в новом ядре соотношение протонов и нейтронов становится иным, его стабильность почти всегда существенно ниже, чем у изначального атома. В зависимости от того, какое топливо используется в реакторе, захват нейтрона может быть как полезным явлением, так и вредным. Комбинируя замедлители и отражатели нейтронов, активную зону конфигурируют так, чтобы в ней преобладали нейтроны нужных энергий.
Кроме ядерных реакций деления, в атомных реакторах постоянно идут процессы распада. Фактически почти все, что находится в топливных таблетках, радиоактивно: само топливо, продукты распада, ионизированные и подвергшиеся нейтронной бомбардировке материалы связующего для топлива. Это приводит к постоянному потоку альфа- и бета-частиц, гамма-квантов, а в особо редких случаях — непосредственно осколков деления.
Подытоживая все происходящее в реакторе, стоит выделить наиболее критические факторы, определяющие выбор материалов для его конструкции:
для активной зоны и окружающих ее конструкций — нейтронный поток и гамма-излучение, хотя второе в нормальных условиях имеет недостаточную интенсивность, чтобы значительно повредить материалы, и опасно только для людей;
для активной зоны и ее компонентов (например, выгородки реактора и каналов теплоносителя) — высокие температура и давление, нейтронный поток, наведенная радиоактивность и гамма-излучение в небольшой степени;
для тепловыделяющих сборок — высокие температура и давление, нейтронный поток, наведенная радиоактивность и гамма-излучение;
для топливных таблеток — сразу все, включая все виды ионизирующего излучения и особенно высокую температуру (некоторые типы топлива обладают плохой теплопроводностью и склонны к локальному перегреву).
При этом воздействие ионизирующего излучения на различные материалы вполне понятно и предсказуемо. А с высокими температурой и давлением инженеры научились работать уже давно — задолго до появления АЭС. Хотя некоторые прорывы возможны и в этой области, она неспецифична для атомной отрасли.
Нейтронное излучение — другое дело. Его эффекты в большой степени хаотичны и порой кажущаяся незначительной корректировка технологий обработки материала или его химического состава радикально изменяет его поведение в реакторе. Поэтому основной фокус внимания ученых-материаловедов «Росатома» и смежных организаций направлен на изучение взаимодействия нейтронного потока с различными материалами или их комбинациями.
Как разрабатывают новые материалы для атомной отрасли
Материаловедение — прикладная дисциплина, решающая в первую очередь практические задачи. Есть конструкция или отдельная деталь, для которых имеющиеся материалы неоптимальны — ищем способы их улучшить или создать новые. В общих чертах это и есть основной принцип разработки новых материалов во всех отраслях. Атомная энергетика здесь не исключение.
Но прежде всего важно определиться с терминологией. Дело в том, что для материаловеда само слово «материал» означает гораздо более узкое понятие, чем мы привыкли в быту.
Материал — это не просто дерево, металл, керамика, стекло или бетон. Конкретная сталь со строго определенным химическим составом, отлитая и закаленная — это один материал. Если она же кованая — уже другой. Или она закаленная, отпущенная при разных температурах — и ее свойства будут отличаться в широких пределах.
Для материаловеда важна биография образца: как и где добыли сырье для его изготовления, какие процедуры подготовки оно проходило, что именно с ним делали в процессе обработки. какие свойства приобрел этот материал в результате всех манипуляций с ним.
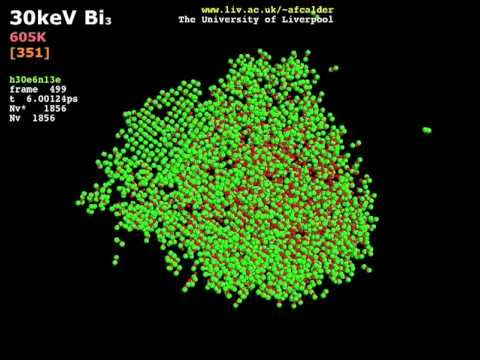
Выше, на видео симуляция каскада столкновений, вызванного попаданием тяжелого иона (трииодид бора) в металл (железо). Нейтронное излучение приводит к аналогичным эффектам, лишь вероятность взаимодействия отличается. Единичная частица, попадая в материал, вызывает смещение не только того атома, с которым сталкивается, но и всех его соседей. Им передается часть кинетической энергии, причем ее количество гораздо больше, чем при теплопереносе. В результате выбитыми со своих мест в кристаллической решетке могут оказаться не только атомы на поверхности, но и глубоко внутри материала. Так образуются полости, смещения фаз кристаллической решетки и даже микротрещины
Контроль и надзор в сфере ядерной безопасности, а соответственно, одобрение использования тех или иных материалов в ядерных установках осуществляет Ростехнадзор. Для конструктора оборудования АЭС существует объемный «справочник всех материалов», в котором содержится список всего, что прошло аттестационные испытания под определенные условия эксплуатации. Каждая строчка в этом документе — отдельный материал, который инженеры-конструкторы могут использовать в допустимых пределах.
Вне зависимости от того, насколько революционным и по всем расчетам безопасным получится проектируемое изделие, если в нем хоть где-то используют неаттестованные материалы, контролирующий орган такое строительство никогда не одобрит. Именно поэтому все новые материалы нужно тщательно испытывать и проверять на соответствие требованиям, установленным в стандартах и конструкторской документации.
В общих чертах идеализированный процесс разработки нового материала выглядит следующим образом. Сначала на этапе подготовки проекта, если выясняется, что существующих материалов недостаточно, ставится задача создать новые. Расчетными методами, моделированием подбирают список материалов-кандидатов, которые проходят первичную проверку в лабораторных условиях. Так тестируют их коррозийную устойчивость, механические и химические свойства. Одновременно проверяют возможность производства этих материалов на оборудовании, имеющемся в распоряжении самого предприятия или у его подрядчиков.
Образцы, которые подтвердили свои свойства во время первичных анализов, отправляют на облучение. Раньше приходилось загружать образцы в исследовательский реактор на несколько лет — только так можно оценить реальный эффект воздействия нейтронного потока. Он выражается в СНА, смещениях на атом кристаллической решетки, — единице дозы облучения, позволяющей сравнивать уровень повреждений в реакторах с различным нейтронным спектром и при облучении различными частицами.
Выше на картинке просвечивающая электронная микроскопия образца из титана, который подвергся жесткому нейтронному облучению. Белые многогранники — пустоты, возникшие в результате выбивания атомов с их мест в кристаллической решетке нейтронами. Темные продолговатые области — полосы осажденных титана, рения и осмия. Последние два элемента — результат трансмутации титана при захвате нейтрона. Исследование воздействия нейтронного потока на материалы критически важно не только для атомной энергетики, но и для термоядерной
Сейчас реактор используют только для финальных испытаний. На первых этапах отсева материалов-кандидатов можно применять ионный ускоритель. Его воздействие на образцы с практической точки зрения идентично нейтронному излучению. Так, пороговые дозы СНА набираются за считаные дни.
Помимо экономии времени, ускоритель делает разработку радиационно стойких материалов несравнимо дешевле — реакторное время очень дорого. Вдобавок после облучения материалы не нужно оставлять в бассейне выдержки еще на год, чтобы они потеряли наведенную радиоактивность.
После облучения материалы-кандидаты снова всесторонне изучают, их характеристики проходят тщательную проверку. И почти наверняка цикл повторяется, потому что ничего не подошло под целевые параметры. Иногда цикл выполняется несколько раз.
В итоге через несколько лет (ранее — спустя десятилетия) кропотливой работы получаются образцы новых материалов с заданными свойствами. Скорее всего, отработано даже их промышленное производство малыми партиями. Остаются только сертификационные испытания в реакторе, после которых контролирующие органы смогут выпустить заключение о допуске материала к использованию в определенных условиях. На все про все — не менее 10-12 лет с начала разработки до получения аттестации материалом.
Последние несколько лет на помощь материаловедам пришли цифровые технологии, в том числе искусственный интеллект. Алгоритмы машинного обучения, основанные на механизмах деградации и базах данных свойств известных материалов, значительно экономят время, проводя первичное отсеивание материалов-кандидатов или решая «обратную» задачу: подбирая состав и структуру материала под заданные условия эксплуатации по целевым характеристикам. Единственное, с чем ИИ пока справляется плохо, — способы обработки, но и этот недочет скоро будет исправлен: ученые и программисты «Росатома» работают в этом направлении.
Пример состояния микроструктуры металла после нейтронного облучения, просвечивающая электронная микроскопия образца уран-молибденового сплава. Слева — до воздействия, справа — после набора дозы около 150 СНА (эквивалент примерно двух лет работы в реакторе). Хорошо видно, что альфа- и бета-фазы сплава превратились в хаос, такой металл сильно поменяет свои прочностные свойства
Почему нельзя стоять на месте
Атомная энергетика — постоянная технологическая гонка. И разработка материалов для нее выступает лишним подтверждением этого тезиса. Учитывая длительность цикла разработки, сейчас внедряют то, что начинало создаваться три-четыре декады назад, а прошло аттестационные испытания 10-20 лет назад. Проще говоря, работа над сегодняшними проектами обеспечивает технологическое превосходство в 2040-2050-х годах. И любая заминка потенциально приводит к высокому риску отстать от темпа конкурентов на этих отдаленных рубежах планирования.
Благодаря этому непрерывному процессу развития отрасли не существует ни одной полностью идентичной АЭС. Каждый следующий проект в чем-то лучше предыдущего, даже если они принадлежат к одной серии. Иногда события в мире приводят к завышенным требованиям потенциальных потребителей, появляются новые уровни защиты, которые на следующем этапе отсекаются по экономическим соображениям. Это ни хорошо, ни плохо — просто особенность, нормальный ход событий.
Второй важнейший стимул развития материаловедения в ядерной энергетике — экономика. Атомные электростанции наконец-то снова становятся не единичными проектами, а практически серийными изделиями. Кроме них, в обозримом будущем заменить угольные и газовые электростанции базовой нагрузки нечем. Никакие ветряки и солнечные панели эту роль в энергосистеме занять не смогут, даже если им на помощь придут сверхъемкие накопители энергии.
Это означает, что стоимость выработанного АЭС киловатт-часа электроэнергии становится не просто существенным фактором оценки всего ее проекта, а критически важным. Она, в свою очередь, зависит от целого спектра параметров, часть из которых способны удешевить новые материалы. Снижение стоимости, габаритов или сроков изготовления любых деталей, агрегатов и узлов в масштабах столь колоссальных объектов, как АЭС, оборачивается экономией в миллионы или даже миллиарды.
Наверное, самый простой ответить на вопрос «Зачем разрабатывать для АЭС новые материалы?» — потому что АЭС со старыми материалами никто не купит. По совокупности причин, из которых экономика будет решающей. Даже несмотря на затраты НИОКР, современные станции экономически эффективнее старых — либо по срокам строительства, либо по стоимости эксплуатации.
Не стоит забывать и о психологическом факторе. Атомная энергетика, пожалуй, вызывает самую напряженную дискуссию в поле общественного мнения. Поэтому, если какая-то инновация не приносит заметного повышения экономических характеристик АЭС, но повышает ее безопасность в каких-либо даже самых маловероятных сценариях, ее имеет смысл реализовать.
В России разработку новых материалов и технологий ведут в рамках комплексной программы развития атомной науки, техники и технологий — КП РТТН. Мы создаем не только новые материалы для перспективных энергосистем, но и опытные целевые изделия, которые тоже проходят испытания. В результате на выходе мы получаем и технологию, и материал, готовые к промышленному внедрению, причем не только в атомной энергетике, но и авиации, машиностроении и других смежных отраслях.
Из последних разработок могу привести в пример технологию изготовления новых марок стали с повышенными прочностными свойствами, в том числе для атомных энергетических установок малой мощности. Тем самым мы решаем задачу уменьшения массогабаритных характеристик оборудования вокруг реакторной установки и получаем существенный выигрыш в массе — этот параметр весьма критичен для атомных станций малой мощности. В этом году как раз проходят аттестационные испытания по всему комплексу свойств новой стали.
Привезли нам такую вундервафлю для выполнения крупного заказа для АЭС. На тот момент я купил свою первую квартиру за 1500К, а эта штуковина стоила 2500К. От цены я, конечно прифигел и стал трепетно относиться к чудо-изделию.
Это аппарат для автоматической сварки труб в трубные доски, программки набираются на встроенном кампуктере.
Начало/конец сварки, время продувки, пульс, заварка кратера и участки в пространственном положении
Вот эта "голова" стоила 900К на тот момент. И в первый же день в ней наебнули сломали направляющую, за которую нам впоследствии выставили ценник 94К, за что были посланы нахуй приняты решения выточить самим силами предприятия. В итоге получилось с минимальными затратами.
Сварщик суёт в дырку, нажимает кнопку и ждет чуда когда заварится трубка. Повторять, пока не закончатся дырки.
Результат труда, довольно симпатично
Окунули вы меня своими в воспоминания. Следующим постом будет как я осваивал ручную дуговую. Ведь прежде, чем учить других, надо уметь самому))
Аргонодуговая сварка неплавящимся вольфрамовым электродом (TIG) – это высокоточный метод соединения металлов, который был разработан в 1940-х годах американским инженером Расселом Мередитом для авиационной промышленности. По некоторым данным, изначально использовался гелий, но вскоре перешли на аргон как более доступный и эффективный вариант. Чистый гелий применяют редко из-за его высокой теплопроводности, требующей увеличенных токов, нестабильности дуги и дороговизны. Кроме того, гелий дает глубокий, но узкий провар, что может вызывать напряжения в шве. Поэтому чаще используют аргон или его смеси с гелием, что обеспечивает хороший прогрев металла при сохранении стабильности дуги.
Основным параметром TIG-сварки является полярность, которая напрямую влияет на поведение вольфрамового электрода и качество сварного шва. Прямая полярность (DCEN), когда на электрод подается отрицательный заряд, а на изделие – положительный, обеспечивает глубокий провар, так как около 70-80% тепла выделяется на металле. При этом вольфрамовый электрод нагревается меньше, сохраняет острую заточку и медленнее изнашивается.
Этот режим идеален для сварки сталей, нержавейки, титана и меди, но не подходит для алюминия и магния из-за их оксидных пленок.
Обратная полярность (DCEP), при которой электрод становится положительным, а изделие – отрицательным, приводит к сильному нагреву вольфрама (до 70% тепла выделяется на нем). Это вызывает быстрое разрушение электрода. Такой режим используют редко, в основном для кратковременной очистки оксидных пленок на алюминии и магнии за счет эффекта катодного распыления. Однако из-за интенсивного износа вольфрама предпочтительнее применять переменный ток (AC), который сочетает преимущества обеих полярностей.
Переменный ток (AC) – это оптимальное решение для сварки алюминия и магния. В этом режиме полупериоды прямой (DCEN) и обратной (DCEP) полярности чередуются: DCEN обеспечивает прогрев металла, а DCEP разрушает оксидную пленку. Современные сварочные аппараты позволяют настраивать баланс полярности, регулируя соотношение времени между фазами. Вольфрамовый электрод при AC нагревается меньше, чем при чистой обратной полярности, и обычно слегка закругляется на конце, что способствует стабильности дуги.
Для этого режима лучше всего подходит чистый вольфрам, тогда как для DCEN предпочтительнее легированные электроды (торированные, лантанированные или церированные).
Резюмитруя - аргонодуговая сварка представляет собой высокоточный метод соединения металлов, обладающий рядом существенных преимуществ, но и имеющий определенные ограничения. Главным достоинством этого способа является исключительное качество сварного шва - получаемые соединения отличаются чистотой, отсутствием брызг и шлаковых включений, минимальной пористостью при соблюдении технологии. Процесс позволяет работать с широким спектром материалов, включая трудносвариваемые цветные металлы: алюминий, магний, титан, медь и их сплавы, а также различные марки нержавеющих и легированных сталей.
Технология обеспечивает прецизионный контроль над процессом благодаря раздельному управлению тепловложением и подачей присадочного материала. Сварщик получает возможность работать в любых пространственных положениях, включая потолочное, что особенно важно при монтаже трубопроводов и сложных металлоконструкций. Отсутствие разбрызгивания и использование инертных газов гарантирует чистоту и качество процесса. При этом для некоторых операций, например для сварки встык тонких заготовок, можно вообще обойтись без присадочной проволоки.
Однако метод имеет и существенные недостатки, ограничивающие его применение. Основным минусом считается низкая производительность - скорость сварки значительно уступает полуавтоматическим MIG/MAG. Технология предъявляет повышенные требования к квалификации сварщика. Даже незначительные загрязнения поверхности могут привести к дефектам, поэтому требуется тщательная подготовка кромок - механическая зачистка и обезжиривание.
Ну и стоимость оборудования (особенно аппаратов с функцией AC/DC и импульсным режимом) существенно выше альтернативных методов. Эксплуатационные расходы включают дорогостоящие вольфрамовые электроды (особенно легированные лантаном или церием), баллоны с газом высокого качества и специальные присадочные материалы. То есть дома такая не нужна.
Белоярская АЭС — единственная в мире промышленная атомная электростанция с реакторами на быстрых нейтронах и, соответственно, жидкометаллическим теплоносителем. Такие АЭС разрабатывали во многих странах с конца 1950-х, но, кроме СССР и позднее России, они нигде надолго в эксплуатации не остались (за исключением исследовательских установок). Реакторы на быстрых нейтронах — один из примеров технологий в атомной энергетике, которые испытывали ранее, но оставили без существенного развития из-за низких экономических показателей. Их очень дорого строить. Новые материалы способны спровоцировать ренессанс подобных пока что экзотических схем
Перспективные проекты атомных электростанций в принципе невозможны без разработки новых материалов. Например, сверхкритические водяные реакторы (как ВВЭР-СКД) — в них роль теплоносителя играет вода в сверхкритическом состоянии. То есть ее давление превышает 22,1 мегапаскаля. Это выгодно, потому что позволяет повысить эффективность всей АЭС примерно до 45 процентов против 30-33 у реакторов нынешнего поколения. Сверхкритическую жидкость можно разогреть до более высоких температур, а любая тепловая машина работает тем эффективнее, чем больше разница температур между ее горячей и холодной частями.
Сверхкритическую воду в качестве теплоносителя давно используют в газовых тепловых электростанциях. Это сравнительно отработанная технология. Для атомной энергетики же это не просто новинка, а изменение, требующее пересмотра всей «начинки» АЭС. Да, конструкция реакторов станет проще, следовательно — дешевле и быстрее в изготовлении. Но есть большие проблемы.
Сверхкритическая вода по-другому замедляет нейтроны, может вызывать коррозию там, где обычная вода практически инертна, а также рискует начать разлагаться на кислород и водород под действием ионизирующего излучения в определенных условиях. Иными словами, перспективы огромные, но и вызов непростой.
В сверхкритических реакторах такое высокое давление внутри активной зоны, что при определенных спектрах им не подходят обычные топливные таблетки. Диоксид урана со всеми имеющимися вариантами покрытий просто не работал так, как требовалось физикам. Возможные материалы — кандидаты топлива тоже не подходили.
Наши специалисты долго думали над этой проблемой и пришли к альтернативному решению. Отказавшись от стандартных таблеток внутрь твэла с топливной композицией добавили компенсатор давления. Таким образом внешнее давление компенсировалось топливом, а избыточное распухание топлива забирал на себя компенсатор. Разумеется важны детали: были рассчитаны форма, толщина, подобран правильный материал компенсатора. Наглядная иллюстрация прикладного подхода: если какую-то задачу не получается решить имеющимися или перспективными средствами, имеет смысл объединить усилия ученых разных специальностей и конструкторов.
Не металлами едиными
В примерах выше почти всегда упоминались металлы либо их оксиды. Но это не единственные материалы, которыми занимаются материаловеды атомной отрасли. Естественно, есть еще керамики, пластики, бетоны и многое другое. Большая часть ресурсов уходит на разработку этих типов материалов.
Внимательный читатель уже, наверное, заметил, что не хватает целого спектра различных материалов, которые часто упоминаются в контексте высокотехнологичных отраслей. Да, мы о мета-, нано- и прочих приставках, а также об аддитивных технологиях.
Это не приоритетные направления, но по ним тоже ведут работу. Большие перспективы видны в печати металлическими порошками. У подразделений «Росатома» есть наработки по печати крупных деталей, вплоть до целой выгородки реактора — внутренних структур активной зоны, которые окружают тепловыделяющие элементы. Тем не менее есть большая проблема со специалистами в области экзотических материалов. Их огромный дефицит. Можно сказать, что экзотика в области материаловедения для атомной энергетики — крайне выгодное направление для выбора нынешними студентами.
Довольно часто это невероятно интересные и «красивые» технологии, уникальные люди, которые создают материалы с нестандартными сочетаниями свойств. Но нам не хватает людей. Причем речь идет не о специалистах в единственном числе, а о командах. Все наши разработки — это долгие проекты, за редким исключением. И мы должны гарантировать выход материала в промышленном масштабе к определенному сроку готовности изделия. В чем риски? Вот мы взяли сотрудника, он перспективный, занимается уникальной и очень многообещающей экзотикой. Но что делать, когда он заболеет? Женится? Поменяет приоритеты в жизни? Немного цинично, но это прагматизм прикладной науки.
Именно поэтому особо ценятся команды специалистов, научные школы, устойчивые кооперации. Да, договориться порой непросто: научные споры — зрелище не для слабонервных. Но и результат учитывает мнение не одного гения, а еще опыт эксплуатации прежних разработок и так далее. Для проверки своих возможностей у нас есть программа аванпроектов — сравнительно небольшое финансирование на перспективные идеи, которые мы поможем проверить с помощью своих ресурсов, главное — ответственно обосновать ожидаемые свойства материала.
В последние годы научная этика поменялась, и теперь в перечень работ по подготовке большого НИОКР принято включать не только аналитические обзоры, но небольшое исследование в обоснование разрабатываемой гипотезы. Все это помогает в реализации НИОКР и получении финансирования.
Какое будущее готовят уже сегодня
Материаловедение в атомной отрасли существует на стыке фундаментальных и практических дисциплин. Это одна из тех сфер человеческой деятельности, где всегда есть место чему-то новому, удивительному и при этом максимально связанному с реальностью, практикой.
Ближайшие десятилетия для ядерной энергетики обещают быть временем множества прорывов и революций, на нее возлагают большие надежды во всем мире. Назревает атомный ренессанс, и российские атомщики прямо сейчас воплощают в реальность проекты, которые наверняка будут востребованы уже завтра.
Особенно впечатляет, насколько сильна и важна кооперация в «атомном» материаловедении. Нет ни одного универсального предприятия или научной организации, слишком сложная дисциплина. За корпуса реакторов отвечает ПАО НПО «ЦНИИТМАШ», внутрикорпусные материалы делает и разрабатывает ЦНИИ конструкционных материалов «Прометей» (Курчатовский институт) — список можно продолжать долго. При этом без постоянного тесного взаимодействия и обмена опытом успех невозможен.
Была у нас забавная история. Материаловеды в лаборатории, как оказалось, не совсем представляли возможности производства. Разработали кандидатный материал, изготовили образцы, подтвердили характеристики — и казалось бы, прямая дорога к масштабированию. Заказали изготовление промышленного полуфабриката на завод. Те посмотрели спецификацию, все сделали, как написано, отправили пробную партию обратно. В лаборатории смотрят, а свойства сильно различаются: чистота слишком высокая, нужных примесей нет. Звонят на завод: как так, куда подевали, всегда же были. Там им и отвечают: в спецификации же указали верхнюю планку, без нижней (обычно материаловеды уточняют, ведь есть привычный минимальный уровень), вот мы для вас выполнили заказ по высшему классу — оборудование позволяет. В итоге, с одной стороны, потратили время, с другой — подтвердили значимость примесей в определенной металлической матрице. Вывод: надо знать все нюансы технологии производства.
Это благодатная почва для развития не только самой атомной отрасли и молодых специалистов как ее части. Новые материалы, инженерные решения и сопутствующие открытия в фундаментальных науках двигают общий научно-технический прогресс в стране.
Помимо энергетики, разрабатываемые атомной отраслью материалы и решения применяют в точном машиностроении, медицине, электронике и космонавтике. Это мощнейший стимулятор роста и развития всех смежных областей экономики и промышленности.
Лично я варить не умею, ну, разве что, пельмени, хотя и суп тоже. А вот есть люди,
которые умеют сваривать металл. И для этого используются разные методы, у которых
даже аббревиатуры есть, правда английские, но что поделать. А какой тип сварки выбираете вы? Ну, хотите узнать
какие? Понимаю, что нет, но придётся.
ММА (Manual Metal Arc) — ручная дуговая сварка штучными электродами с
покрытием.
Я так думаю, такое хоть раз, но видели все. А кто-то может быть даже "зайчиков" словить умудрился.
В качестве
описания принципа работы приведу копипасту с одного сайта. "Дуга расплавляет
металлический стержень электрода, его покрытие и основной металл.
Расплавляющийся металлический стержень электрода в виде отдельных капель,
покрытых шлаком, переходит в сварочную ванну. В сварочной ванне электродный
металл смешивается с расплавленным металлом изделия (основным металлом), а
расплавленный шлак всплывает на поверхность".
Здесь метод отличается от предыдущего, поскольку вместо плавящегося
электрода используется неплавящийся вольфрамовый электрод. В качестве расходного
материала применяется проволока для сварки. Она помещается в дугу,
образовавшуюся между электродом и заготовкой, плавится там и собственно всё,
дальше уже всё зависит от ловкости рук. Ах да, для защиты сварочной ванны от
контакта с окружающей средой, здесь подаётся инертный газ.
MIG (Metal
Inert Gas) – сварка, при которой в качестве изолирующей среды выступает
инертный газ.
Ещё одна копипаста. "Сварочное оборудование MIG функционирует в среде гелия, аргона или иных
инертных газов. Используя этот метод, можно сварить не только сталь различных
марок, но и прихотливый в обработке алюминий, а также титан, магний, сплавы
никеля".
MAG (Metal Inert Gas) – вид сварки с использованием активного газа, например
азота, углекислого газа и т.п.
В общем-то MIGи MAGметоды отличаются
лишь тем, какой газ применяется (инертный или активный), а значит профессиональные
аппараты зачастую, могут работать с любым из этих газов. Ещё одним отличием является то, что при MAG сварке можно сваривать легированные и низколегированные стали. Главным отличием MIGот TIG является подача проволоки. В MIGпроволока
подаётся из катушки в полуавтоматическом режиме (на профессиональных моделях
можно регулировать скорость подачи). MIGи MAG методы используются в автоматической сварке и
сварке роботами.
Внимательный читатель заметил, что в MIG и TIG сварка
производится в инертной среде, так в чём же разница? Всё просто, в MIG проволока
подаётся из катушки в полуавтоматическом режиме (на профессиональных моделях
можно регулировать скорость подачи). В TIG методе, проволоку
нужно подавать руками
Как по
мне, главным плюсом MIG/MAG методов является высокая производительность и гораздо более ровные швы.
Всё потому, что в процессе сварки не образуются шлак и окалина, а значит и
зачищать поверхность после сварки не придётся, точнее, на это придётся
потратить значительно меньше времени.
Сварка методом MMA.
Сварка методом MIG.
Я думаю
прекрасно видно различия в швах.
Ну что, я
с высоты своего дивана познакомил вас с методами сварки (очень кратко). Теперь ждём пост от
того, кто умеет в сварку, чтобы он смог грамотно объяснить, в чём отличия и
особенности применения инвертора и выпрямителя. Пытался разобраться сам, но не
смог. Ну или не захотел.
P.S. мне кажется или количество постов в ивенте
сократилось? Хватит лениться!




Комментарии