Наверняка вы уже и забыли, что я пытаюсь поставить на ход найденный на помойке плоскошлифовальный станок ПШ-30540. Увы, беда пришла откуда не ждали. Шпиндель-шпинделёк. Срок изготовления от 2 до 4 месяцев. Обращался к людям и организациям в следующие города: Львов, Брянск, Нарьян-Мар, Челябинск, Ставрополь, Рязань, Москва, Балашиха.
К кому-то просто по объявлению. К кому-то по рекомендации... результат опиздошивает. Либо у них нет термички, либо лифовки, либо токарки, либо мозгов, либо рук, либо чести и совести. Или всего сразу.
Самый фееричный ответ был с Рязанского СТАНКОСТРОИТЕЛЬНОГО, между прочим. Да, можем, да, сделаем. 4 месяца, 30 тыщ... но мы вам в 5 микрон не попадём. Сделаем в 2-3 сотки.
Ребят, для тех, кто не станочник поясню на примере. Например у вас есть штаны. Они чуть длинноваты. Вы приносите их в ателье, где профессиональные швеи, закройщицы с пожилой еврей с грусными глазами в районе кассы. И вот вместо того, чтобы подшить вам штаны на 2 сантиметра, он говорит, что смогут, но гарантируют попадание в результат 20 сантиметров. Ну т.е. в пределах 20 будет. Может 1, может 3,8... а может 19.
Другой бы парень отчаялся. Издолбал бы станок кувалдой и выбросил бы на помойку. Но не таков я. Я отчаялся, а потом купил приблуду для круглого шлифования на токарнике.
Вот такая вот. Продаван сообщил, что оно работает, а сама приблуда, дескать встаёт на станок как у меня. Поверил. Напрасно. По факту движочек отсистемы подачи СОЖ крутился только без камня и то очень странно. Поставили частотник. Примерно тот же результат, хотя давали ему все герцы мира. Ну и фиг с ним. Этот мотор нахер, давайте ставить новый.
Вырезал плазморезом детальки, проточил круглое в квадратном на токарнике и немного подварил:
Добавил частотник и вполне себе ничотак.
В качестве крепления на станок (с которым продаван тоже наебал) вырезал гидрорезкой из плиты-двадцатки букву Гэ и сварил вот такое гэ:
Ну и на станке оно вот так:
Найс, а? Да там циферок да микроэлектроники больше чем в калькуляторе! :)
Однако и тут жопа. Под нагрузкой всё это желает тухнуть и гаснуть... Открутил нахер частотник, воткнул в сеть напрямую - оу-ееееа. Предвосхищая вопросы. Предыдущий двиг я тоже напрямую втыкал. Хуй.
Ну и собсна чо... мои первые искры:
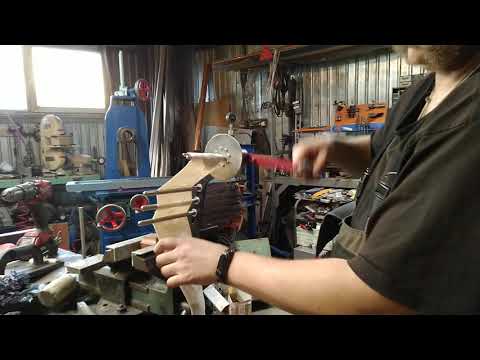
На удивление оно даже заработало. И даже что-то вышло. Вроде даже речь идёт о субсоточных величинах. О микронных прямо даже! Это полууспех, ребза. Смотрим видос:
А почему же полууспех? А потому. Смотрим на эскиз шпыньделя:
Видите конус? Так вот я не могу его шлифовать в центрах из-за геометрии приспособы. Увы... Т.е. цилиндрические тела - могу, а конусы - нет. Видимо придётся прошлифовать новый шпинделёк, подсобрать его в корпусе и вывесив конус шлифануть. Ну не знаю. Нет больше идей. И взять негде. Кончилось в России станкостроение. Придётся самому делать вообще всё. Ну ничо. Может куплю круглошлиф когда-нибудь... и подниму станочное дело-то.
Добрейшего денёчка, уважаемые. Я понимаю, что скорее всего набигут любители услуг за три копейки и начнут пузыриться хейтом, но тем не менее, разрешите отрекомендоваться: я - рвач. :) Ну да, тот самый слесаришка, который не хочет работать за три копейки и дерёт с трудового народа деньжищщи за всякую мелочь.
Приходит, значит, ко мне заказчик и показывает вот это:
Что же это такое? Оказывается, это муфта, соединяющая вентиль и само запорное устройство (ну типа шаровый кран). Заказчик сделал ремонт в ванной, поставил какой-то гипсокартон и теперь у него штатная муфта коротковата. Он её отнёс к Мастеру, который месяц ебал мозги и родил нечто. Т.е. распилил его муфточку на эрозии, сделал проставку и... и всё. На этом мастер потерял интерес к работе. Да ещё и длина проставки оказалась больше чем нужно. Нужно было 7мм, а получилось 10. И теперь заказчик хочет сделать с этим что-нибудь, потому что все отказываются и продолжать работу за Мастером и делать новую муфточку.
Вообще, мне не ясно, что дальше планировалось делать. Склеить? Спаять? Просверлить отверстия и вкрутить поперёк винтики? Непонятно. Но понятно, почему все отказываются делать такую новую. А чем и как промерить шлицы? Т.е. это же не под напрессовку, где если что - нагреть можно и как-нибудь затолкать. Муфта садится на капролоновый поводок. Т.е. вариантов приклеить или там насадить на прессовую посадку особо и нет. Ща прогрессивная общественность скажет - положил делать на сканер и... Простите, лиловые хуи.
Не знаю, кто как, а я по такому изображению построить нормально шлицевую не сумею. Да и просто не вижу смысла в такой "работе". Однако, у меня есть то, его нет ни у кого. Большой Проектор. Интереснейшее измерительно-сравнительное устройство на начало-середину прошлого века. Кинул штучку на предметный стол (да-да, кто имел дело с измерительными микроскопами, узнает. Такие же столики на ММИ и БМИ):
Получил увеличенное в 50 раз изображение на рабочий стол. И тупо обвёл его ручкой. А уже масштаб 50:1 - на сканер.
Согласитесь, с таким размерчиком работать поудобнее? :)
Ну и после непродолжительных ласк в САПРе получаю модель:
Дальше уже совсем просто. На токарном из прутка латуньки точнул бобышку и просверлил её по центру, заготовку поставил на эрозию и давай жогово делать:
Ну и в результате - нормальная муфточка:
И посадка приятная. Не тугая, но и не болтается. Прям вот только-только чтобы под своим весом не сваливалась:
А теперь - самое интересное. ЗА ЧТО ТУТ ЦЕЛЫХ ШЕСТЬ ТЫСЯЧ!!!!???? Да хрен его знает. В принципе же в каждом гараже стоит микроскоп на полтонны весом, выпущенный в количестве менее 2000 штук за всё существование СССР. В каждом гараже есть токарник и проволочно-вырезная электроэрозия. И самое главное, совершенно точно, любой бы справился с такой задачей, просто у него оборудования нету. :) :)
Резонный вопрос. А как же оно делается на заводе, чтобы не стоить столько денег. Да тоже просто. Сверлится центральное отверстие, а потом протягивается протяжка на 40 зубов. На автоматизированной линии протяжка такой муфты занимает примерно полминуты. Потому и ценник не высокий. А когда в индивидуальном порядке - извините, но вот так.
Да, разумеется, можно было бы напечатать на тридэпринтере, или запихать куски предыдущей муфты в трубку и опаять, или допилить эту вставочку и использовать. Но, простите, у меня нет желания сделать как-нибудь, лишь бы подешевле. Я ж не пакистанец. Я стараюсь делать хорошо. А хорошо - не дёшево.
П.С. если чо, весь это металлизм в режиме онлайн происходит в телеге, ссылка в профиле. Только это, ребят, прошу понять и простить... канальчик некоммерческий, поэтому там рекламы нет. Сорян.
Не умею в 3д, как тут предлагали сделать макет для 3д принтера, так что сделала, что умею. И это маленькая вязаная игрушка Чистомэна в нашем любимом одеянии и да, с плащом в жопке, куда ж без этого! Не представляете, сколько раз я эту жопку переделывала, чтоб она такая сочненькая получилась, а потом её спрятала в плащ, да ужж, разум и логика. Всё как мы любим. Ну может тут чуток видно:
Я даже не уверена, что сфотала её, когда ещё плащ не был пришит.. вот это косяк, конечно, столько работы и всё под ковёр -_-
Размер игрушки получился 7,5 см. Брелочек.
Вязала нитками Ирис и Пехорка Ажурная, это тонкая мерсеризованная хлопковая пряжа, если взять другую, или, оужас, вообще акрил - я хз что за монстр может получиться, тут уж на свой страх делайте. Делать можно. Не зря ж я так подзадержалась с этим постом - всё схему вылизывала! Двух чистоменов связала, чтоб точно проверить! Вязать можно с плащом смятым, с плащом прямым, без плаща вообще - потому что сочненькая жопка, как я уже сказала, всё равно в наличии.
Хехеееей, амигос! Если кто соскучился по новостям на тему восстановления плохошлюховального стонка ПШ-30540, то вы по адресу.
Поехал парень-то! Сделали ему новый шпинделёк. Новые подшипнички! И ваще. Вощем, вот так вот вышло:
И напомню, каким я его забрал:
Так, ну что, не смог удержаться и сразу накинулся на него по тюнячке. Перво-наперво порадовал ветерана подачей СОЖ. По заводу там такого даже не предполагалось, а теперь есть. Система типа mist, реализована на китайском говне, но работает! :)
Для того, чтобы не ухоркать всю мастерскую пылью и брызгами, из куска рандомного железия пильнул капюшон.
А под левый ход стола подвесил гиперсосуна. Это 3,5 киловаттный тангенциальный вентилятор от промышленного полировального станка. Хайло у него на 300мм, надо будет перейти на 100... посмотрим, или напечатаю на принтере, или сверну на вальцах из тонкой нержи. Сплёвывает эта прелесть в спецмешок, каковых у меня килограмм 10... мешок пока не установлен.
Заказана также цифровая линейка на вертикальное перемещение. Правда, заказывал в пьяном виде, поэтому купил соточную, а не микронную. Это печалит... но делать нечего. Пока так. Также заказаны пара станочных ламп и два диска-чашки. Мне кажется они более универсальны чем обычные. Посмотрим. Ну и первая работа этого устройства... отшлифовал угольничек, ранее резанный лазером. Качество - гипершакальное, но в целом всё понятно.
Поверхность пока такая, но я работаю над этим. В смысле учусь. Т.к. сама приходит только импотенция... а навыки надо нарабатывать.
Тема не новая, здесь уже были посты с этой пушкой, поэтому сильно не кидайтесь.
И так, имею дачу в 30 км от города и 5 км. от вышки Теле2. Купил "свисток 4Г" хуявей с вифи сразу с безлим.симкой Теле2. Брал на алике, но продавец в Краснодаре.
Поставил модем на чердаке дома, более менее скорость была, инстаграмм работал, Пикабу читалось. Но рабочие вопросы уже зависали - загрузка фото на сайт никакая. Вот что показывал спидтест.
Ещё бы.... Дача находится в огромной яме на берегу реки. И вокруг стоят дома и высокие деревья. Это я сфотал в направлении вышки связи))) где-то там она в 5 км....
Начал изучать вопрос по усилению сигнала инета. Можно купить панель с mimo за цать тыщ рублей, но я не ищу лёгких путей..... и как оно бывает, все дороги ведут к kreosan с его 3/4g пушкой и на сайт https://3g-aerial.biz/wi-fi-3g-4g-pushka-analiz-i-raschet (не реклама)
так же можно воспользоваться их же приложением cantennator.
Расчет на антенну, главное правильно ввести частоту на которой работает станция/вышка. Опять же из Ютуба узнал, что есть приложение. Не реклама.
Приложение показывает к какой станции подключен телефон и частоту. На скрине моя станция в левом верхнем углу голубая, сейчас к ней не подключен, потому что нахожусь на 1 этаже дома, но если подняться на чердак то тел. сразу подключится к ней. А я нахожусь в правом нижнем углу - красная точка за плюсиком.
В общем изучил вопрос по изготовлению антенны, нашел лист 1мм. латуни, купил шпильки и гайки и сделал все по размерам. Вот.
Повесил антенну на мачту, направил в сторону вышки и подключил к модему через переходники по технологии mimo.
Хеллоу, геноссен. Сегодня у нас планетарка для какого-то микроэкскаватора. Вот такое вот получилось в итоге:
Картинка для привлечения внимания: готовый собранный редуктор.
Вощем, дело было как. Сперва ты покупаешь японский мини-экскаватор и используешь его, радуясь жизни и деньгам. А потом экскаватор ломается, а в стране "кажется что-то случилось" и запчастей больше не достать. Не, ну предвосхищая бурю эмоций - можно, разумеется, купить через Казахстан. Но это будет в три раза дороже и неясно когда. А простой экскаватора - это прям существенные деньги. Порядка 30-50 тыщ в сутки. Короче, заказчик хочет вытряхнуть останки и сделать лучше и новое.
Останки вот:
Нуок, чо. В принципе, всё же просто. Берём болванку из 30ХГСА и точим. Попутно получая парик Мальвины.
После точки вышло так:
Теперь настраиваю немецкий зубофрезерный станок высокого класса точности (Pfauter RS-00) с помощью оптического коллиматора КО-1 (ща в камментах будет кококо, что оптика избыточна, лишь бы денег побольше содрать! Но он у меня есть. И с его помощзью угол будет точным, а не примерным)
Ну прям ваще точным:
И, собсна, режу зубки. Потому что если не я, то кто?
Снизу обнижение - это так по заводу. Не спрашивайте зачем. Если отмотать вверх, там на останках заводской - тоже такое же. Окей. Теперь надобно подвергнуть полученное термообработке.
Негрошестерни ооочень хороши. Но не то. Дело в том, что саттелиты сидят на игольчатых подшипниках. Т.е. ось саттелита является одновременно поверхностью обкатки роликов подша, как будто бы она - внутренняя обойма. А внутренний диаметр саттелита является внешней обоймой. Т.е. он болжен иметь высокие показатели цилиндричности, округлости и чистоты поверзности. А значит - его надо шлифовать. Более того, весь этот пакет саттелитов сверху и снизу накрыл железяками. Т.е. высота шестерней обязана быть одинакова. Иначе при прикручивании верхнего диска у нас что-то может перекосить. Но, разумеется, было бы достаточно зачухать шкуркой на палке, а это всё - лишь бы деньжищ содрать. :)
Нуок. Сперва - плоская шлифовка всей кучи шестерёнок. Шлифование выполняет станок Jotes SPD-30B.
СОЖ бы поменять пора... несвежая какая-то.
А теперь переходим на внутреннюю часть. Для этого на немецком универсальном круглошлифовальном станке Heckert VMV 125\250 сперва делается оправка под запрессовку шестерни:
А потом производится внутренняя шлифовка самих сателлитов.
Ну и вот, такие сателлитики получились:
Центральную шестерню сделал точно так же. И схематично не показал. :)
Ясен пончик, что работать не будет. Несомненно, деньги слупил с заказчика зря, потому что всем известно, что пакистанцы, например, просто наварили бы и шлифанули болгаркой и ходило бы лучше оригинала. Но увы. Где пакистанцы, а где я... я, кстати, в телеге. Телега в профиле. Канал бодро-общительный и онлайн-описательный. Единственное, там, ребят, нет рекламы (кроме того, что сама телега пихает - тут уж сорян). Но тут уж извиняйте... скидочки на ноготочки, формирование инвестиционных портфелей и тому подобное вам порекомендуют в других местах. :)
Хеллоу, амигос. Как многие не знали, а немногие забыли, в прошлую пятнницу я приволок в норку плоскошлифовальный станок ПШ-30540 в состоянии "rust-n-dust". Позвольте отчитаться, шо таки было сделано за неделю.
КДПВ "Крыса жареная на шабере в очищающем пламени творческого выгорания"
Короче, парня разобрал ваще полностью. Благо, деталек в нём не очень много. Хотя и свинчены они в оооочень причудливом порядке. Ессесно, помыл всё дочиста.
Корпус ободрал от старой краски и загрунтовал. А частично зашпатлевал:
Замаскировал всю фигню и грунтанул:
А там и покрасил, собсна.
Подшипники на шпиндель заказаны новые (уже едут). Будут дуплексные для шпинделей. Т.е. восстановлю схему "по заводу" и даже лучше. Мне шпиндель достался с тремя разными подшипами, положено, чтобы было четыре разных, а будет два дуплекса. Это как бы гораздо точнее. Нашёл контору, которая готова перешлифовать сам вал в пять микрон. Заодно нашёл аж 9 штук оправок с аналогичного станка, купил, вчера приехали. Надо их тоже будет отдать туда же, чтобы с одной настройки станка прошлифовали всё. Тогда точность конуса будет просто невероятной.
Заказал и жду виброопоры. Должны на днях примчать.
Задизайнил новые шильды и отправил в печать. Должны быть на днях.
Добрался до самого стола. Он, канеш ужасен был.
После мойки и шабера стало гораздо лучше:
Покрасил и, собсна, сегодня собрал всю механику. :)
Осталось доделать шпиндельные дела, отмыть, покрасить и поставить электрику и отпесочить и покрасить щитки колонны и кожух круга. Ну и вместо прежнего щита (на тумбу) сделать дверцу. А то жалко - 1\8 кубометра пропадает зазря!
И можно будет дать точность. Ну или попробовать дать. Тут по ситуации.
Хочется отметить, что станок делается помимо остальной работы. Да и, в целом, основное время занимает высыхание краски.
Такие дела, ребза. Такие вот дела...
А, ну давайте по затратам. Сам станок - 2000 руб. (за газель).
Краска - ~5000
Оправки - 9200
Шлифовка, думаю, встанет тысяч в 20... но, как заметил один уважаемый коллега по увлечению - учитывая разницу между ценником готового и тем, за сколько он тебе достался, ты этих шпинделей можешь сделать штук семь и менять ежедневно.
П.С. а на заглавной картинке мне стало лень ждать высыхания обезжиривателя и я решил его выжечь.
Здрасьте, например. Поскольку я тут перманентно забанен, перед новым годом не удалось показать. Короче, была у нас тут раздача слонов и открывашек. Ну и чуток о том, как делаются эти самые они.
Сперва заготовки режутся на лазере из нержи-трёхи. Лазер не мой, поэтому схематично не показано. А вот остальное уже моё. Поэтому показано. Короче, дальше у нас галтовка. Самодельная, ессесно. Максимально шакальное фото, однако вот. Галтовка стоит в максимально засраном углу, ибо подпыливает. На крышке написано "ЕБОШ стоунвош".
После галтовки железячки получаются примерно такие:
О, дааа. Их прям много. Это я сделал десяток, ну типа парочку себе и остальные типа парням раздать. А внезапно выстроился целый ажиотаж и под 200 человек изъявило желание такую штуку получить. Ну а если уж сказал слово - так надо делать, чо.
Помимо открывашек, кстати, сделал ещё шаблоны для изготовления шкивов и измерения ремня по профилю А и Б. Но это чисто для токарей штука.
Потом, соответственно, отмаркировал это всё логотипчиком нашего металлического порнхаба с помощью приходящего студента и свежекупленного маркировочного лазера. Вроде норм.
Ну и потом упаковка и отправка желающим.
Типа того. Предвосхищая вопрос. Это не продавалось, а именно отдавалось даром. Т.е. подписчики железного онлифанса записались, я сделал, отправил. Они платили только за доставку. И то не мне, а службе доставки.
А так чо, телегоканальчик по металлизму в профиле. Там железки всякие. А рекламы и политоты нет. Всего наилучшего.
В 19 году заимел себе дачку в СНТ, в Подмосковье. Участок всего 5.6 соток, не разгуляешься. Стояло 2 строения, дом на ленте и "летняя кухня" хер пойми на чем... Начали обустраиваться. Я с ходу сказал родителям, что нужна беседка как ни крути. Те в отказ, типа мы будем приезжать сюда на воздухе подышать и ещё одна крыша нафиг не сдалась и так места мало... То лето если кто помнит, в Москве и Московской области грубо говоря не задалось, помнится всего пару недель было жарко и без дождей. И под конец сезона, родня сдалась. Давай, говорят, построим беседку! Сорян за много букв, начну:
Выровнял землю под стройку, кажется не много, вывез порядка 10 тачек земли!
Решил поставить ее на 16 фундаментных блоках 20х20х40 и выкопал под каждую ямы 60см. 10см засыпал щебня, проложил геотекстилем в несколько слоев и засыпал песком, каждые 15см утромбовывая колотушкой и проливая водой. ̶П̶о̶л̶у̶ч̶и̶л̶о̶с̶ь̶ ̶д̶о̶в̶о̶л̶ь̶н̶о̶ ̶м̶и̶л̶о̶е̶ ̶к̶л̶а̶д̶б̶и̶щ̶е̶ ̶н̶е̶в̶е̶с̶т̶.
Приступил к блокам... Подсыпь, отсыпь, по уровню-уюровню и так далее... Все рОвно! Зблся... Выложил нижний слой с лагами.
Выставил коробку с коньком. Естественно все на уголках с ребром, мыж не в Японии.
Сначала хотел шарахнуть четырехскатную, вальмовую крышу, но решили здравым смыслом бахнуть двускатку. 18 стропил + ОСБ 9мм = ЗБС!
Пришпилил мягкую черепицу, вагонку в стену и прокрас.
Чуток того, чуток сего. Наводим марафет с педикюром, электрофицируем. Сушим. Et voilà!
Буэнос диас, геноссен. Сегодня у нас картиночки и описанийце про балансировочные грузики для здоровенного круглошлифа.
Вроде деталька и не сложная, но их надо 8 штук (непонятное к-во, обычно же балансируют тремя грузами). В целом - оно вроде как режется из кольца... но у кольца должен быть ещё и конус, чтобы когда винт закручиваешь, половинки по резьбе поднимаются и саморасклиниваются в пазу оправки.
Этап проектирования, ну точнее отрисовать это всё на скорую руку в САПРе - я опускаю, оно простое и обычное. Дальше у нас заготовительный этап. Отпиливаем от куска паровозной оси блин на ленточке и пихаем его в универсальный токарно-винторезный станок 16К20ПФ1-М
После непродолжительной обдирки по торцу, ставлю прорезной резец и вырезаю бублик нужного размера. Потому что вытачивать 10мм по диаметру снаружи и 100 по диаметру внутри - я имел в виду. Во-первых это 100 литров стружки, какую лень убирать, а во-вторых - материал в стружку переводят только дураки.
Дальше серёдку просто вырываю на прессе.
Теперь полуготовый бублик идёт на ЧПУ-токарный. Потому что там угол какой-то трудноформализуемый по чертежу, а выставлять на него малую продольную я опять же имел в виду. Моя задача не задолбаться, а сделать. А ЧПУшка наваливает конуса любые (ну почти) и не сильно напрягаясь.
После этого вот всего на токарнике опять же делю окружность на 8 кусочков, набиваю окружность, которой будут принадлежать центра дырок, ну и собсна, рожаю дырки и насыпаю в них резьбу. Не забыв промаркировать каждый грузик попарно с ответной чатсью.
Далее на вертикальной ленточке распиливаю это всё добро:
И ставлю на эрозию. Потому что торцы мне сейчас пофигу, а вот ровно и качественно разрезать грузики на две части на ленточке не выйдет.
Ну и вуаля, чо. Вон их сколько...
Правда незадача... они все - разные. Печаль-беда! Но не. У нас всё идёт по плану. Не как у других, а прям ну вот реально есть план и мы его придерживаемся. И по нему получается. Короче, перевешиваем грузики сперва начерно на цеховых лабораторных весах КАС и подгоняем по массе.
А после чернового взвешивания уже топаю в метрологичку и перевешиваю на немецких весах Сарториус. После чего, всё это хозяйство готово к отправке заказчику с циферками.
В пределах полуграмма закатал. Вроде норм. Но! В целом, это совершенно не обязательный шаг. Дело в том, что балансировка тремя грузами на балансировочном приспособлении - совершенно похуистично относится к массе грузов. Ну т.е. даже если там разница на 10 грамм - это пох. Просто грузы (на идеальном отбалансированном круге, если мы такой представим) будут располагаться не под 120 градусов друг к другу, а под каким-то иными углами. И всё равно отбалансируется. Но сделать хорошо - лучше чем сделать плохо. Тем более пригонка по массе заняла может минут 15-20. Несущественно в рамках данного заказа.
Таки делишки, например. Ну и торадиционно напоминаю, что телегоканал, где вся эта техноересь, металлопорно и даже немного станочного БДСМ - в профиле. Единственно, чего нет на канале - говнорекламы хуевой и политоты ебаной. Ну тут уж простите.
Бывалоча идёшь такой возле помойки, оооопа и заглянул внутрь. А там... Станочек. ПШ-30540. Бивает жи (с)
Ну чо делать... надо паренька спасать. Сгонял за рохлей, поддоном, ломом и т.п. такелажным прибором и давай на нём жениться. В итоге, ебукаяясь и охая, таки положили его в соседскую ГАЗель и утащили в норку, где и приступили к осмотру и промархеологии.
Парнишка весит около тонны и имеет следующие паспортные данные:
Залежи дохлых кошек, тараканьего кала и прочего гумуса условно не показаны.
Стол скинули ещё раньше, чтобы оценить сохран направляек, который, кстати, весьма и весьма.
Интересные маховики вертикальной и поперечной подачи - нониусные шкалы нанесены прямно на них (и похоронены под ржавотиной)
Трансформатор, питающий магнитную плиту был не любим. Зато его пиздили. Поэтому кожух ему помяли, а мас он мало того, что весь в говне и мусоре, так ещё и обвис передним краем чуть не на два сантиметра относительно заднего. Вообще, конструктору, придумавшему крепить защитный кожух не к массивному чугуну станины, а к трансформатору - надо забить в голову, ссука, лом.
Кстати, о станине. Дефекты литья чугуна при отливке "в землю" неизбежны. На других станках из просто замазывали шпатлёвкой, а на ПэШа - вишь как... запаяли латунью. Премиально, что и говорить.
Вощем, за вечер я его разобрал почти полностью, благо, он простой как велосипед. И по большей части сколол шабером старую краску.
Померял шпиндель. Биение только радиальное - 0,04 мм. Паспортное значение - 0,0048. Т.е. у меня в 10 раз мимо тазика. Это печалит. Надо пробовать подтянуть подшипники... авось биение уйдёт. Если нет - придётся заказывать на стороне новый шпиндель. По идее - думаю, влезть в 20-25 тыщ с этим. Ещё точнее, если не уёдет биение подсле подтяжки - вынуть шпинь, зацентровать его на токарнике и проверить, это он везде кривой, или это именно рабочим концом его уебали. Если только рабочим - попробую сперва отдать на круглошлиф на сторону и согнать эти 4 сотки. А если не выйдет - тогда уже новый шпинь.
После этого надо бы озаботиться пылесосом (для этого всё есть в целом, надо будет только хобот докупить и собрать в кучу) и цифровой линейкой на вертикальную ось.
Если всё будет устраивать, то в планах ещё докинуть подачу СОЖ под камень. Что влечёт за собой новые удивительные приключения: покупку магнитного сепаратора, помпы СОЖ, сварку бака из нержи и всё такое.
Ну и в самую последнюю очередь - централизованная система смазки. Впрочем, я уверен, что до неё руки не дойдут никогда вообще.
Вощем, желаем мне удачи, радуемся, что станок с таким качеством направляющих достался мне за две тысячи рублей, и, если вдруг у кого есть оправки к этому парню - предлагаем в дар, за бабло или за бухло. Ну и в принципе, аналогичное предложение по измериловке и другой станочной оснастке.
Хеллоу, уважаемые. Это вам картинка для привлечения внимания:
По сути, мы можем получить эксцентрик несколькими способами, в зависимости от его формы и назначения. Например, на токарно-затыловочном станке можем? Можем канеш. Но такой мало у кого есть. На ЧПУ-фрезере можем? Да, разумеется. Если речь об отдельном кулачке, то мы его можем выполнить на фрезере, копировально-фрезерном, вырезать на эрозии и так далее и напрессовать на вал... Если речь о вале с несколькими осями вращения, тут, разумеется, варианты с резкой менее удобны (если вообще реальны), но можно, например, сделать два отдельных полувала и запрессовать одно в другое или обварить. Но всё это опять же не всегда возможно, т.к., например, стали типа 30ХГСА из которых частенько делают такие поделки относятся к ограниченно свариваемым. Короче, нам надо максимально просто и быстро, верно? Давайте рассмотрим изготовление вчерашнего винта. Он оформлен из цельняка. Сперва, разумеется, надо сделать чертёж, чтобы рассчитать диаметр заготовки.
вот такую штуку надо получить. фаски, канавка для выхода резца и т.п мелочи схематично не указаны.
Если же мы посмотрим будущему винту в торец, то увидим, что для изготовления такого изделия нам понадобится круг диаметром 40мм. Ну желательно в плюсе, если шляпка должна иметь приличную поверхность.
Далее мы разбиваем изделие виртуально на две части, каждая из которых имеет свою ось вращения.. Т.е. сперва обрабатываем то, что лежит в одной оси, прям из болванки. С этим, наверное, проблем не должно возникнуть.
Далее у нас возникает необходимость сместить ось. Как это сделать на токарном станке? Есть несколько вариантов. Например, использование четырёхкулачкового патрона с независимым движением кулачков. Поскольку они настраивуются индивидуально, то ничего не мешает выставить деталь по центру в паре противолежащих кулаков и сместить пару других кулаков на величину эксцентриситета. Так? Ну типа. Только это весь хлопотно. Сперва надо выставить деталь строго по центру по индикатору, а потом, по индикатору же, смещать. Долго, хлопотно, но весьма точно.
Вариант 2. Планшайба. Ну для крепления детали типа вал, наверное, саааамая дурацкая затея. придётся много городить, либо ставить трёхкулачковый патрон на неё со смещением. Однако, патрон имеет нефиговую массу и чем больше жксцентриситет - тем грустнее будет из-за вибраций. Если вы полагаете, что станок промышленного размера, типа 16К20 или 1К62 не умеет прыгать - вы ошибаетесь. Прям умеет. Соответственно, скорость вращения шпинделя будет низкая, чистота поверзности херовая и тогдалие.
Вариант 3. Частный случай вар.2
Универсальная планшайба от ИТ1М. Не знаю, почему таких не делали на 1К62 и 16К20, однако от ИТшки она болт-он запрыгивает на шеснарь, потому как условные конусы у них одинаковые. Эта планшайба имеет линейку, по какой каретку моно выставить на нужный эксцентриситет. А промимо этого на каретку планшайбы вешается "лопата", она же "поднос" регулируемая по углу. В данном случае она откинута. Но опять жи, это всё ниоч как-то.
Относительно простой вариант - задание эксцентриситета с помощью пластинок. Нужен обычный трёхкулачковый патрон, на один из кулаков какового накидывается нужная высота пластинками. Считается по формуле. Вроде просто, но нет. Способ не сложный, но как именно токарь будет набирать 1,488 мм для нужного эксцентриситета - неясно. Не, ну если у тебя есть плоскошлиф и метрологичка, канеш, можно прошлифовать как надо и юзать невозбранно. Но нам же надо максимально быстро и просто, а не задолбаться...
Поэтому я лично в данной работе пошёл по варианту эксцентриковой муфты. Выточить произвольную бобышку - не сложно. Занулиться на сверлилке\фрезере по центру бобышки - не проблема. А далее, сместил стол по линейкам, индикатору или УЦИ на нужное значение и навалил дырку не в центре.
Дальше многое зависит от размеров детали. Эту же бобышку можно сделать разрезной, профигачив паз хоть болгаркой, хоть дисковой фрезой, хоть эрозией с "толстой" стороны. Или, если бобышка миниатюрная, сразу резануть её на эрозии...
Если муфточка разрезная, то крепление и фиксация детали в ней, разумно предположить, осуществляется затягиванием патрона и деформацией (относительно упругой) муфты. Если неразрезная или деталь имеет очень короткий хвост - можно вклеить на цианакрилат. Можно со стороны шпинделя гайкой или винтом её заневолить. В данном случае я сделал отверстие подкалиберное прям, под развёртку. С обратной стороны закрутил гайку, а до того ещё и на клей. А уже на станке, соответственно, аккуратно с небольшими подачами сделал центровочное отверстие и подпёт деталю центром.
Ну типа как-то так, получается жи.
Ах да. Забыл. Прежде чем точить вторую сторону - на выключенном шпинделе подведите резец и, прокручивая шпиндель посмотрите, где у вас "орбита" вращения детали. А то можно заездон сделать. И всю работу заруинить и резец сломать. Короче, ничего сложного, прямо скажем. Просто чуток подумать по технологии, в голове прокрутить пару раз и сделать.
Всем болт, чуваки.
Есличо, в профиле есть ссылочка на телегоканал. Там вся эта мудянка прям в онлайне происходит. Собсна, эта простыня и была накатана по просьбе подписчика. А то чо нет то?
Бывает такое, что у заказчика коняшки. Натуральные такие: жрут, ржут и бегают кругами по манежу. Ясен пончик, что для продления срока службы коняшек им лапы заматывают эластичными бинтами. А когда лап много, то и бинтов как бы целое дофига, следовательно, мотать вручную быстро утомишься. Посему уважаемый заказчик совратил слесаришку баблом и повелел делать бинтомоты. Ну ок, чо.
Сперва делается модель. Ну как обычно:
С модели - рендер. Это чисто для заказчика, шоб он такой "ваааау" и давай денег ещё больше слать.
Ну а опосля рендера уже и к точению, фрезерованию и сварке переходим.
Фасочки вот поснимал новым пневмофаскорезом. Красивое:
ПупОчки вот понаприваривал. Тож вроде ничо:
Ну и в целом корпусок удался.
Изначально планировал делать на трёх подшипниках, но в итоге сократил номенклатуру до двух. А в остальном всё по плану.
Покрасил порошком и подсобрал.
Ну и, думаю, не лишним будет обубликовать видос, как это работает. А то чо оно?
Буэнос диас, уважаемые. Есть у меня заказчики - контора по изготовлению кофе. Ну они берут зёрна, жарят их, размалывают и фасуют в капсулы. Так вот эти капсулы кадо как-то вырубать. Обычно приобретались итальянские или китайские кольцевые серрейторные ножи, как на картинке выше, однако, кажется что-то случилось и теперь братья-китайцы торгуют этими ножами в три раза дороже, а итальянские и вовсе ну ваще... Встал вопрос: а как бы это нам точить уже подзатупившиеся? Ну сказано - сделано. Поехал, да купил станок. Оптический профилешлифовальный, немецкий. Марка - PeTeWe PFS2. Вот он:
Конструктивно, станок состоит из шлифовальной бабки, которая имеет возможность двигаться влево\вправо и вперёд\назад по крестовому суппорту, а также наклоняться в двух плоскостях и поворачиваться относительно вертикальной оси. Вот она:
На шлифовальной бабке располагается шпиндель, сделанный на серве, что даёт возможность регулировать его обороты в широких пределах, практически не теряя в моменте. А впереди у него располагается суппорт изделия. Который имеет возможности елозить вправо\влево, вперёд\назад и по высоте. Эти перемещения реализованы на прецизионных направляющих типа ластохвост, а перемещение дают ШВП. По заводу станок имеет возможность цепять микронный индикатор Кольбер на обе оси и имеются влагалища для КМДшек. Удобное. Немцы - красавчики. Вот, кстати, этот стол изделия.
А вот руль перемещения шлифовальной бабки вперёд\назад:
Как видим, стол изделия сейчас пустой. Однако, к нему можно крепить изделия в тисках, на магнитных или вакуумных приспособлениях, можно напрямую к столу притягивать, канеш, или ваще использовать делительные приспособления. О, кстати, оно-то нам и нужно. Немного САПРа, немного токарки, фрезеровки, шлифовки, эрозии, слесарки, пайки бронзой и вуалябля... самопальная делилка на скорую руку:
Размещаем её на столе изделия, придаём необходимые углы и получается так:
Оптическим станок называется не просто так. В основании смонтирована мощная лампа, которая светит "сквозь" изделие. Т.е. получается тень изделия, его контур. Он попадает далее в объектив с 10 или 20-кратным увеличением, а дальше идёт в систему призм и зеркал:
Закономерно, если при этом смотреть на экран "телевизора" - видишь чёткое и контрастное изображение контура детали и шлифовального круга. Который, кстати, надо не забыть заправить на нужный угол. Для лучшего обзора рекомендуется загасить осветительные приборы в цеху и зашторить шторы.
Ну и вот, стало быть. Погнали точить... Подвод, прицелился по телевизору, дал врезание по индикатору (ну или я просто поставил механический упор, чтобы не смотреть на стрелку осциллографа каждый раз), сделал (на слух) несколько проходов, отвёл, делилку перещёлкнул на следующий зуб, на красненькой считалке (на указательном пальце) перещёлкнул значение и повторил заново.
Ну и по итогу зуб за зубом делаешь. Заточка одного ножа занимает примерно 40-50 минут. В зависимости от удроченности. Стоит примерно в 6 раз дешевле покупки нового.
На картинке выше, внимательный может заметить, что у нескольких зубов нет вершинок. Это, кстати, не страшно. Ножи приводятся пневматикой, а материал резания - фольгированый полиэтилен. Т.е. резкий удар даже таким ножом просекает его без проблем. А вот чтобы именно вырезать - нужно чтобы отточены были впадины между зубами. Вот они-то как раз сохраняются всегда.
Ну примерно как-то так, легко и просто в условиях "земляного пола" (тм), в "сраном гараже" (с) производить такого плана работёнки.
Если, кстати, кто-то богат мануалом на PeTeWe (да-да, так и пишется) PFS2 - прошу продать, подарить, поменять на бухло и тогдалие. Потому как алчные немцы запросили 600 евро за ПДФку.
А если кому интересна вся эта хрень в режиме онлайн прям вот - в профиле телегоканал, в котором, ща внимание, НЕТ РЕКЛАМЫ! Только металлизм. Ну и иногда пьяные выходки, типа начитывания истории техники древнего Рима или там вопросы прикладной лингвистики и взаимосвязи одесского еврейско-блатного сленга и американского итальянского на рубеже 20-х годов прошлого века. Но обычно - железки.
Наверняка каждый из вас прямо сейчас задаётся вопросом, а как же деды делали сложные формы на станках без ЧПУ в каких-нибудь 50-х годах. Задаётесь? Вооот. А я принёс.
Давайте для привлечения внимания покажу вам жопную затычку рукоятку, а потом расскажу о чём там речь.
Значит тут у нас имеется тело вращения замысловатой геометрии. Замысловатой для точения на обычном универсальном токарном станке, разумеется. Потому как на универсале с ручным управлением перемещение резца достигается вращением рукояток продольной и поперечной подач. А для таких штук обе рукоятки надо крутить одновременно, причём в зависимости от точки на поверхности заготовки скорость вращения рукояток будет разная относительно друг друга. Короче, для тех, кто ничего не понял. Попробуйте рисовать два круга двумя руками причем сперва левой рукой быстрее, а правой медленнее, а потом равномерно увеличивайте скорость на медленной и уменьшайте на быстрой руке.
Разумеется, если речь идёт о единичном изделии без точных размеров, такое точится на глаз, а потом дорабатывается напильником. А если у вас таких ручек, например, 10? Или 1000? И они должны быть хотя бы похожи внешне? Напильник явно не вариант. Ну и как тогда?
А просто. Давайте помыслим. Что собой представляет это тело вращения? Это поверхность, образованная некой кривой. Т.е. траектория движения резца (в данном случае) - синусоида переменной амплитуды и частоты. Вот бы заставить резец двигаться по ней... И тут нам в помощь появляется он. Гидрокопировальный Суппорт ГСП-41.
Весит немало, несмотря на то, что маслобак пустой. Причём и сама коряга тяжёлая и маслостанция...
Сохран - весьма пригожий. Балка имеет шабровку.
Если изготовить вот такую корягу (из говна и палок), то получится, что комплект гидросуппорта на 1К62, встаёт на 16К20.
Собственно, вот.
Теперь о том, как оно устроено.
Весь комплект состоит из двух единиц: маслостанция, которая стоит на полу и даёт давление, будучи воткнутой в розетку и само копировальное устройство, которое крепится вместо малой продольной.
Есть копировальная балка - это вот та плоская длинная херня. На неё крепится шаблон. Шаблон выполняется из любой херни толщиной 2-4мм, но желательно, для достижения постоянного результата на долгие годы, изготовить его из калёной стали и прошлифовать. Но на разовые заказы можно и просто из ст3 на лазере вырезать и болгаркой зачухать. Копировальная балка даёт возможность работы по шаблонам длиной до ~750 мм. Т.е. балясины из стали точить можно!
По шаблону, укреплённому на копировальной балке, при перемещении суппорта станка, едет трейсер или, для жителей колхоза - копировальный щуп. Соответственно, он ощупывает наш шаблон и все его вогнутости и выпуклости и, за счёт коромысла, передаёт это всё механически на клапан, который открывает или закрывает давляк масла в ту или иную полость гидроцилидндра.
А уже на конце штока цилиндра у нас закреплена резцедержка, из которой торчит резец.
Т.о. если трейсейр наехал на выпуклость, он коромыслом передал эту выпуклость на клапан, клапан пропорционально величине выпуклости подал масло и гидроцилиндр отвёл резец от детали делая такую точно выпуклость. Т.е. "инвертировать" шаблон не нужно.
Разумеется, для достижения повышенной чистоты поверхности, обработка производится на автоподаче. Т.о. станок из ручного превращается в полуавтоматический.
Диаметр получаемой детали, разумеется, достигается перемещением всей этой хероборы в поперечном направлении. Т.о. получается, что резец всегда едет по одной траектории, сперва он "точит воздух" в некоторых местах, потом начинает брать везде, ну и т.д.
В итоге получается вот такое всякое:
Теперь о целесообразности. Эту штуку я купил, пока у меня не было токарного с ЧПУ. И вы меня пгостити, но 100 тыщ против минимум пары миллионов - таки имеет разницу. Второй плюс гидросупа - он ставится на имеющийся станок. Поставить\снять занимает минут 7 вдвоём и минут 20 в одну каску. Т.е. если место ограничено - прям вот неплохо... Третий плюс. Наладка. Для работы не нужен комп, наладчик станков с ЧПУ и т.д. Шаблон делается хоть вручную и потом доводится болгаркой, например.
Но есть и минусы. Резкий перепад высот - не то, что любит гидросуп. Вроде и всё... А, да. Эту цацку можно ставить как по продольной, так и по поперечной оси. По поперечной он будет делать изделия типа "диск" с торцевой врезкой. Весьма окейно.
Ну типа того, такие вот дела. В профиле телегоканал, кстати. Там железоёбие эвридэй. Только сразу предупреждаю, там, рекламы нет. За рекламой - это вам на другие каналы, сорян.
Как некоторые могут догадываться, я люблю измерять всякое. И чем мельче - тем интереснее. В этот раз решил наступить в говно. А именно, купить профилометр 296. Что это такое? Это прибор, который с помощью древнесоветского шаговика двигает щуп на заданную дистанцию, собирает с него инфу с помощью тензорезисторов, пересчитывает и показывает шероховатость поверхности. Щуп представляет собой тонкую и короткую алмазную иглу, подвешенную на балке, которая поворачивается на шарнире. Соответственно, за счёт острого острия щуп может улавливать микрорельеф плоскости (речь идёт о субмикронных величинах). Вощем, купил эту хреновину, а оно не работает. Что естественно, если хранить прибор, спизжженный в НИИшке в луже. Долго ли коротко ли, один хороший человек согласился помочь с ремонтом. Даташитов на эту хтонь, ессесно нет, схем - ноль, внутри какие-то античные макросхемы. Ну вощем это всё он расковырял и починил довольно быстро, а вот с приводом - который таскает иглу туда-сюда - как раз и засада. Там всё закисло, заржавело и обрыбилось. А значит что? Значит, я должен сделать как новое. Поехали.
Вот такое печальное зрелище.
Короче, отмачиваю всё в керосине и, стараясь не протерять винтики, разбьираю и сразу чищу латунной кордщёткой и скотчбрайтом.
Результат - прямо скажем, ниоч.
Поскольку ржавотина была не везде поверхностная, а хочется всё таки сделать максимально неплохо - решаю отпесочить всё это и переворонить.
Сказано - сделано.
Ну и переворонить, ессесно. В таком виде оно поржавеет через пару дней.
Ну вот. Куда лучше. Можно собирать.
Вот в это дупло сверху и вставляет сам нанопалец.
А вот на этапе сборки основания случилось страшное... там линейные подшипники стоят, в них шарики 3мм. Ну и ессесно, один шарик ускакал. Курвёныш.
Латунные сепараторы, шарики и две пары призматических направляющих. Весьма просто и надёжно.
Пришлось купить мешок новых.
Ну и собсна, результат.
Явно же ту би континуед. Хоть процесс вялотекущ и идёт уже года два, если правильно помню, но обязательно закончится когда-нибудь. :)
А в целом, если интересно наблюдать за железяками - металлический онлифанс (ссылка в профиле) как бы говорит "заходите к нам на Рагнарёк". Железки и угар есть, а вот, скажем, рекламы всякого говна... или не говна... короче, никакой рекламы нет.
Возникла у меня идейка сделать пневматический пресс под запрессовочный крепёж. Фирменные - дорогие очень (от 1 млн), а у меня не много такой работы, не отобьётся. Следовательно что? Надо сделать самому.
Нарисовал проектик в солиде, заказал комплектуху. Железо отправил на плазменный раскрой.
Быстренько поснимал фаски пневмофаскорезом, разметился и на сверлилку, поскольку плазм даёт не отверстия, а дырки... а рассверливать отверстия по дыркам от плазмы - не особо полезно из-за азотированной кромки.
Так, ну чо, можно начинать собирать и обваривать.
После непродолжительной сборки и сварки, железяки идут в порошковую покраску (как я делал печку - где-то в предыдущих постах). Хорошо, когда всё своё и вот оно тут прям.
Ну и - финальная сборка начисто.
Внимательный читатель обратит внимание, что я неправильно пневматику расключил. Но потом переделал. Не переживайте.
А с другой стороны, соответственно, регулятор и фильтр.
Сейчас на нём появилась ещё распаечная коробка, из которой растёт светильник. Так оно как-то удобнее. Общая масса вышла более 130кг. По деньгам - порядка 60 тыс. Это только материалы и покупные изделия. Работу, разумеется, не считал, ибо себе оно как бы и без надобности. По расчётам прессёныш давит около тонны. По факту... ну наверное тонну и давит:
Во всяком случае, фанеру 16мм разломал.
Времени потрачено - примерно день на проектирование и подбор компонентов (это я делал ещё на новогодние), а по работе фактически один день. Но, правда, в этот же день ещё работал ещё чпу-токарник и эрозия, так что если не отвлекаться на станки - было бы быстрее.
Если кому интересно такого плана металлический порнхаб и слесарный онлифанс - в профиле ссылка на телегу. Там без рекламы и политоты. Эт важно.
По большей части это объединение двух моих старых постов сами знаете откуда, но с добавлениями и правками. Опять же - работа над ним еще не окончена, так что это и дополнительный стимул довести работу до ума. И спасибо NeXX.t, уж не знаю с нами он или нет, за эту развертку, да еще и в общем доступе. Итак, начнем
собственно вот она развертка в Pepakura
По опыту работы с развертками, с даэдрическим шлемом в частности, пришел
к выводу, что модель, как всегда меньше, чем нужно (хотя автор ориентировался на размер собственной головы), и зачастую
значительно, поэтому чутка увеличил. Обычно для удобства чутка
переделываю детали развертки и размещаю на листе по участкам, чтобы не
искать на всех листах. Но в этот раз было как то лень. От того и
получилось как получилось - чутка через жопу.Так как с обычной
бумагой у меня не клеится (то ли бумага стала плохая, то ли клей, а может
руки из задницы) то распечатал на А3 фотобумаге. Так как фотобумага
толстая, но зато хорошо, до определенного момента, склеивается (таки да,
суперклеем), получилось чутка криво, из-за чего пришлось сделать
дополнительный каркас и покрыть эпоксидкой, чтобы выровнять.
соответственно не сразу все делал в одну модель, а собирал по частям.
Сейчас я может совсем бы отказался от клапанов и схватывал бы фотополимером (который вполне неплохо находит применение и без 3D-принтера), но искривление модели вытекает в данном случае из-за толщины фотобумаги - вроде при проклеивании клапана и какие то десятые миллиметра, но в сумме они дают нехилые расхождения. Но обычная бумага на таких больших моделях мне не нравится, неудобно.
Для сравнения - недоделанный предыдущий шлем, пострадавший от кота. Вроде новый ненамного больше, но внутри значительно просторнее.
Теперь я беру кисточку, кторую не жалко (но так как смола жидкая - вполне себе отмываемая и многоразовая, главное, чтоб синтетика) и покрываю бумажную развертку эпоксидкой, чтобы проклеилось все, что не проклеилось при сборке, ну и для укрепления самой модели. После завершения сборки и укрепления бумажной модели начинается самая долгая (и самая грязная) часть работы - укрепление стеклотканью. Так как руки были в застывающей эпоксидке (которая уже плохо отмывается как мылом, так и спиртом, а перчатки порядком и на работе надоели), то сфоткал только финал. Как лучше это делать сложно сказать, так как к единому выводу я не пришел. но все же лучше промазать модель смолой, дать ей загустеть, а далее работать поэтопно - проклеить сперва самы простые части, а затем уже все остальное. Одно могу сказать точно - после промазывания внутри модели смолой также стоит промазать и стеклоткань (весь отведенный на работу кусок) и также дать смоле подгустеть - стеклоткань не будет так сильно волокниться и нарезание ксков будет без накрошившихся волокон стеклоткани - они останутся в смоле.
Так как смола что внутри шлема, что на стеклоткани у нас начала схватываться - нам легче склеивать их друг с другом, да и стеклоткань лучше принимает нужную форму и не стремится выпрямиться. Далее оставляем модеь в покое, пока не застынет, иногда поглядывая, не сползла ли стеклоткань (пока смола не застыла можно подправить и прижать куски, которые не захотели ложиться так, как нам надо), тут нам может помочь строительный (да и обычный, если вас за его порчу не убьют) фен, турбозажигалка или минигорелочка - при разогревании даже загустевшая смола становится ненадолго более жидкой, что помогает нам доклеить плохо проклеевшееся. следующий шаг я вообще делал уже потом (тем более что всегда есть остатки смолы, которые некуда деть) - промазать "швы" стеклоткани смолой, чтоб небыло лишних зазоров. Предварительно скальпелем или каким нибудь канцелярским ножом срезать ненужное (например торчащие края стеклоткани). можно еще пройтись наждачкой или какой нибудь крупной абразивной губкой.
Уже новая фотка. так же укреплены глазницы для будующего крепления линз (я так пока и не решил, из чего их буду делать - либо пластик, либо также из смолы буду отливать.)
А еще стеклоткань очень хорошо снижает общую массу шлема (раза в 2 легче соседа). Далее начинается самое муторное - счистка бумажного каркас. Не сказать, что это прям принципиально - как бы можно вручную/шлифовальщиком просто шлифануть, а оставшиеся бумажные участки оставить как есть, но я люблю, когда все максимально надежно, а даже проэпоксиденная бумага в случае сильного механического воздействия будет слабым местом (а еще под ней могут быть пустые каверны, как, например, заметно над глазницами.
Все делается поэтапно, и там, где я уже счистил бумагу я покрыл эпоксидкой - тогда я использовал смесь смолы с гипсом, скульптурным мелом и алюминиевой пудрой и аэросилом (он же диоксид кремния, он же полисорб, который продается в аптеке - повышает вязкость смолы). Возможно это тема для отдельного поста про работу со смолой, но так как такового еще нет - советую смешать все до добавления отвердителя и не советую смешивать сразу много - в большом количестве смола, да еще и с наполнителями, может начать сильно разогреваться (да, сама по себе) и большой объем просто застынет в емкости до того, как ее примените
ну и далее покрываем, покрываем, сошлифовываем, покрываем и так далее до нужного результата. Можно использовать листовой пластик для "армирования" подтекающей смолы, в особенности где у нас углы, чтобы проще было потом доводить их до ума. Особенность этого этапа - сразу разведенной смолой есть смысл разве что промазать либо места, которые собираемся покрывать, для улучшения последующего схватывания. Соответственно даем загустеть как и этому слою, так и смоле в банке (главное, чтоб греться не начала, но в малых объемах спасет морозиловка, куда можно ненадолго поставить банку, если вдруг она начала нагреваться - мне во всяком случае это пару раз помогло), когда смола достаточно густая (кондиция определяется опытным путем), начинаем ее наносить на модель, при необходимости подогревая, если смола стала слишком вязкой.
Вот они мои основные инструменты - стоматологические шпатели, гладилки (вроде, не спец по их инструментам), горелки, "скребки" и кусок стекла/оргалита (когда смола уже практически взялась - чутка смачиваем повержность смолы/стекла и разглаживаем слой при необходимости)
И вот результат на данный момент Ради интереса окрасил хромовой краской (брал на пробу ARTON Super Chrome - шикарная - ложится хорошо, ровно (особенно если не забыть с модели пыль стереть), сохнет быстро - мне понравилась, да еще и отечественная)
А еще боковая и задние детали - планировал делать вручную из того, что найду похожее по форме - по итогу решил не париться, а скачал уже готовые и распечатал.
да, "гребень" внезапно не каноничный, но почему то обратил я на это внимание когда уже поздно было (а еще насмотревшись на кучу минек и коллекцицонных фигурок), поэтому наметил карандашом что было бы неплохо подправить - но скорее всего оставлю как есть - не критично, да и тупо лень. Разве что в следующей модели
Аналогично, карандашом намечено, что надо будет подправить. И временно приклеил отлитый из смолы череп (импользовал силиконовую форму для льда, но его буду менять на более анатомичный - распечатаю и сделаю молд) еще заметны следы "тестового" слоя GW-ного спрея Macragge Blue
Доделывать осталось вроде и не много, наверно на пару-тройку дней/вечеров, но работы достаточно пыльной - придется в основном шлифовать и подтачивать смолу, лишь иногда где то подмазывая эпоксидкой (для финишной доводки использую уже не обычную эпоксидку, а двукомпонентную в шприцах - конкретно Bison Epoxy Metal - не скажу, что дешевая, но ее удобно замешивать вот совсем капельками, хорошо прихватывается и обрабатывается) Соответственно нам понадобятся разнообразные наждачки, абразивные губки, и гравер.
Ну и на данный момент все. Продолжение (однажды) проследует...
Создавайте, творите и не бойтесть закосячить - не получится сразу - получится потом!
Точнее, о прикидке, насколько плоское - реально плоское.
Задача какая: есть некоторое к-во плит притирочных, разметочных и поверочных разных форм, размеров и качества. А также есть желание иметь на хозяйстве хотя бы одну плиту реально класса 0 или 00 (для тех, кто не в курсе, это когда на размере грубо 600х400 неплоскостность составляет микрона 3). А как померить? Вариантов есть несколько, но именно для прикидки качества плоскости решил изобрести вот такой приборчик. Плоскомер.
Почему "изобрести"? Потому что таких больше нет. Ни на ютубе, нигде. Есть Repeat-o-meter, но он ваще по другому устроен и куда более громоздкий.
Итак, что из себя представляет мой плоскомер. Вертикальная плита из калёной до 36-42 HRC стали 40Х, в которой прорезано окно так, чтобы толщина перемычек, соединяющих правую часть основы и левую, подвижную часть были не толще 0,5мм. Таким образом получается шарнир, работающий в одной плоскости. Дальше это всё ставится на 4 точки, выполненные из круглых резковых вставок из твердосплава. Ну и максимально шлифуется. Погнали делать. Сперва на эрозии режу основную пластину и ножки.
Во, кайф. Серловка и резьборезие оставлю за каждром, ибо это и так все умеют. Дальше у нас запеканка:
И закалка. Ну и потом отпуск, ессесно.
Теперь шлифовка на плоскошлифе.
Зашибись вроде... Пока суть да дело, эрозия вырезала консоль крепления индикатора. В данном случае - соточник (чисто попробовать), а ваще сюда ставится одно- или двухмикронник.
После неплодолжительной сборочки получается вот так:
Особо чоткий зритель может видеть позади будущего шарнира - пластину-арретир. Она жёстко соединяет измеряющую часть и основание, чтобы эти сопливые 0,5 мм не согнуть и не сломать.
Теперь приделываем твердосплав:
Ну и после нанесения лазерной маркировочки, изделие готово.
Покатал по имеющимся плитам, получается, даже после шлифовки у меня плита заходит в нулевой класс. Я на канале видео выкладывал. По плите 400х400 между максимумом и минимумом если правильно помню - 4 микрона. Хорошо. Но теперь желание проверить насколько верно работает сам прибор. А для этого нужна плита 00 класса, желательно гранитная и на краску приложить ту, что уже померил. :) Вощем, если уж залез в точные измерения, вылезти оттуда сложно, ребят. Не повторяйте моих ошибок. А то сейчас уже и оптикатор с разрешением в 0,1 микрона есть и пластины интерференционные, которые в правильном свете порядка 350 нм показывают. Ужас.
А если кому интересна металлообработка прям в режиме онлайн, без рекламы, политоты и прочего говна, тому вот сюда:
Попала мне в руки очередная ржавая чугунина. Ну вы же понимаете, что если ржавая хреновина просто лежит в мастерской, то она пинается из угла в угол и занимает место. Что сделать, чтобы прекратить это? Вариантов два: выбросить или поставить на ход и приобщить с лютому металлическому движу. Я вот за второй вариант... потому как эту железку уже один раз выбросили :)
Итого, смотрим:
Штуковина не крутится. С ручного тормоза не снимается. Печаль-беда. В крайнем случае - пущу на запчасти. У меня есть такая же точно, только рабочая.
Как они по этим отложениям говна определяли хоть что-то?
Зато по шпинделю и гайке не лупили кувалдой. Это ценно и встречается не часто... Обычно советский пролетарий обращался со станками и оснасткой как с говном.
Ну ок. Ведро керосина, молоток (через деревяшку!), выколотки, пресс, гаечные ключи и потихоньку вытряхиваю потрошки:
В целом - сохран более чем бодрый. Неясно, что же ей мешало работать?
Очевидно, закоржавевшая консервационная смазка. Потому как жидкой смазки это изделие ни разу не видело вообще. Высокая культура производства, что и говорить.
Чтобы подшипник распополамить пришлось приложить силу. :)
В итоге, потроха отправляются в лагун с бензином, а корпус на помойку... в смысле на помывку. Есть хороший технический шампунь - я им все станки мою. Ну вот и вот.
Заодно детальки подшлифовываю и подполировываю. Ну потому что мне ж для себя. А чем выше чистота поверхности - тем дольше проработает.
А корпус после мойки и сушки - крашу на улице из баллончика. Ваще хотел отпескоструить и покрасить порошком, благо и то и другое есть. Но как подумал, что потом шпатлевать это всё придётся, а шпатлёвка под порошок стоит конских денег - решил забить.
Снаружи - зелёненький (РАЛ 6000, мат) +акриловый полуматовый лачок. А внутри - красный. По канону.
Заодно чуток шлифанул и нижнюю плоскость и верхушку ластохвоста.
Ну и пора собирать. Для погонов и шестерней - смазка ШРУС-4, для подшипов - медная, а в подшипники скольжения - по мануалу, жидкая индустриальная минералка.
Шпинделёк-то - моё уважение! Не битый, ровный! Наружняя М34х3 (по памяти), внутри - КМ4. Удобненько. Пружинки дают возможность лимбу (ну вот та рулетка с циферками) зануляться в произвольном месте, но не болтаться. Обычно такая фиксация на винте с накатной головкой. Но эта УДГ вообще какая-то переусложнённая вся.
Ну и финал:
Вполне себе айнанэ.
Потрачено 4 часа времени за 2 дня и примерно 1500 денег. Ну сама УДГшка мне обошлась в 500 рублей. Из расходки - керосин, бензин, баллон краски, полбаллона лака, смазочные материалы, малярный скотч. Изи ваще.
Примерно за месяц до нового года мне в голову стукнула мысль "а почему бы не сделать большую плоскую елочку для жителей дома в подъезд?".Но елочку не простую, а волшебную! магнитную! чтобы к ней можно было закрепить игрушки магнитные и на них предсказания написать жизнь определяющие. Дабы жители дома эти игрушки снимали и себе домой на холодильник утаскивали... и некоторую дополнительную информацию от Деда Мороза тоже!
Что же, начинаем проектировать! Ищем референсы, подбираем самые интересные и доступные к реализации. В итоге приходим вот к такому варианту:
Все идеально распланировано, но есть одна проблемка...
Печатаем, вырезаем бумажный шаблон и до Дед Мороза сотоварищи доходит, что елочка слишком маленькая... по пояс ему...
Эта елочка не выросла еще, нам нужна побольше
Пришлось корректировать и тут жизнь внесла свои коррективы. Я просто не могу увезти на машине большой лист материала, плюс совершенно непонятно как его потом хранить. Поэтому концепция в очередной раз меняется и теперь требуется делать складную елочку.
Второй сюрприз жизнь подкинула при просмотре фанеры в магазине... нееее, такое я брать не буду. Сплошные вертолеты. Как это сделать плоским я не знаю. Может это Кощей мешается, козни свои строит? Не выйдет! Поэтому купил и заказал сразу резку ДВП. Оргалит хороший, ровный, 5 мм толщиной.
Материальчик нарезан
и шаблоны тоже
Курсы кроя и шитья: вырезаем, склеиваем и примеряем
и нижняя часть елочки
Выпиливаем значит елочку из оргалита и покрываем ее акриловым грунтом. Как ее повело... на ночь ставим под груз из книжек (вот зачем они нужны!!! Я еще не все раздал!!) За ночь оргалит выправляется, небольшое отклонение от плоскости есть, но оно не критично.
Елочка вырезана!
Следующий этап: покрытие магнитно-грифельной краской... черной. К сожалению, в других цветах ее не производят. (Может Баба-Яга против?... Елочка все-равно будет!!!) Наносить надо шпателем. Надписи на банке краски противоречат сами себе. Отличный пример работы маркетологов! Выбираем из всех надписей самый плохой для нас вариант и наносим краску с указанными перерывами.
Краска хорошая, со своей задачей вполне справляется. Еще бы маркетологам ручки оторвать и на место поставить...
на один слой... магниты даже не пытаются еще держаться, но это нормально
Производитель прав, требуя наносить не менее 3-х слоев краски. С двумя слоями много где создается тонкий слой и магнит плохо держится.
На три слоя. Получается уже ровно и магниты прилипают.
Полностью елочка. Самый популярный вопрос Деду Морозу "а почему она черная???"
Соединяем детали между собой при помощи заклепок и шарниров. Внизу появляется основание, которое не позволит елочке завалиться на тонкой ножке. Ну и примеряем елочные игрушки/предсказания.
А вот так елочка будет складываться
Снова распечатываем шаблоны, вырезаем, склеиваем и переносим карандашом на елочку.
Все-таки на 4 раз прохожусь магнитно-грифельной краской. Просто грифельная краска тоже пришла, Дед Мороз ее сегодня заколеровал, пришлось превысить норму в 4 раза, чтобы добиться хоть какого-то адекватного цвета, надеюсь, что краска от этого не скажет до свидания.
Грифельную краску зеленого "фонового" цвета наносим на два раза.
Подготавливаем шаблоны для раскрашивания и переносим карандашом на елочку.
Раскрашиваем маленькой кисточкой по контуру.
Учим елочку стоять. Металлические уголки в помощь! Да, не так удобно, но елочка по прежнему легко разбирается и подготавливается к хранению.
Сзади делаем задвижку, чтобы не дать елочке выгибаться и ломаться от излишнего воздействия детей и прохожих
Вернемся немного к шарикам. Вот несколько примеров как они выглядят с обратной стороны. Всего было придумано порядка 20-30 разных текстов.
Вверху само предсказание, внизу полезная информация. О символе года также не забываем.
Елочка на рабочем месте
За день исчезало примерно вот такое количество шариков с предсказаниями. Каждый день шарики на елочке восстанавливали, чтобы елочка не выглядела пустой.
За предновогоднюю неделю елочку успела совершить вояж по всем подъездам дома. За два дня все кто хотел шарики снимали и больше необходимости елочке стоять в подъезде не было и елочка перемещалась дальше. В процессе пришлось дважды допечатывать и доделывать по несколько листов шариков. Думаю, что елочка принесла много радости и хорошего настроения жителям дома, а у кого-то на холодильнике еще и висят полезные ссылки.
На следующий год попробуем вместо шариков делать какие-нибудь фигурные игрушки. А еще на ней же можно еще и писать )
Пост был написан специально для капиконкурса "УпоротаяЕлочка"




Комментарии