


Подача СОЖ
@aid314 , забирай в коллекцию))
Сохраняй посты, комментируй и ставь оценки
В рациональном 19-м веке его бы назвали инженером в первоначальном значении этого слова, то есть — изобретателем. Современники именовали его механиком — как Жана д’Аламбера, Жозефа Лагранжа, Готфрида Лейбница, Исаака Ньютона и Леонарда Эйлера, относя механику к «высшим наукам».
Андрей Нартов (1693−1756) был выходцем из московских посадских людей, Нартов с юных лет проявлял интерес к механизмам, благодаря чему и попал в учреждённую Петром Школу математических и навигацких наук, располагавшуюся в Сухаревой башне. В возрасте 12 лет он уже работал токарем в мастерской при школе под руководством Иоганна Блеера. Основанная в 1703 году токарная мастерская была одним из любимых детищ Петра, он сам нередко стоял в ней за станком и обратил внимание на толкового русского юношу. В 1712 году Нартов, по указанию Петра, был переведён в царскую токарню.
К началу 18-го века токарное дело вошло… в моду. Вытачивать что-либо при помощи различных станков со страстью принялись цари, вельможи и даже дамы. Токарному делу обучали воспитанниц учреждённого Екатериной II Смольного института благородных девиц, а супруга Павла I императрица Мария Фёдоровна баловала близких собственноручно выточенными безделушками. Пётр тоже вытачивал из слоновой кости шкатулки, кубки и медальоны. Все эти поделки, равно как и станки для их изготовления, превратились в престижный дипломатический подарок.
Царской токарной мастерской руководил в ту пору уроженец Гамбурга Франц Зингер, ранее служивший при дворе флорентийских Медичи. Нартов же был назначен «личным токарем» Петра, то есть входил в круг ближайших к царю лиц, тем более что токарня примыкала к приёмному кабинету царя, так что молодой человек оказался в центре принятия решений. Наряду с токарными работами он принимал участие в создании различных машин: «розовой машины», то есть станка для точения сложных узоров (в том числе «розанов») на выпуклых поверхностях; токарно-копировальных станков, позволявших изготовлять множество копий из слоновой кости или дерева с бронзового копира. Для них Нартов первый в мире изобрёл механический (самоходный) суппорт для резца, превративший станок фактически в автомат.
В 1717 году началась работа над давним замыслом Петра — Триумфальным столпом, посвящённым славе России, для чего Нартов и Зингер должны были изготовить два копировально-токарных станка: «персональный» (медальерный) и «позитурный» (боковой), причём «парадных», в богато украшенных корпусах, чтобы демонстрировать их работу почётным гостям. Для их создания царь послал Нартова за границу — учиться дальше. Но одновременно — с дипломатической миссией и деликатными поручениями, связанными с копированием чертежей новых машин и механизмов и вербовкой в Россию механиков и других мастеров. Царский токарь посетил Пруссию, Голландию, Англию и Францию, знакомясь с развитием техники, собирая сведения об изобретениях… С собой он вёз выточенные медали и безделушки и два усовершенствованных токарных станка в подарок королям Пруссии и Франции. В Версале он знакомился с системой водоснабжения фонтанов, в Париже занимался с известным математиком Пьером Вариньоном, физиком Жаном Пижоном д’Осанжи и другими.
Нартов

Вернувшись с «парижским аттестатом», письмом от Французской академии, составленным в восторженных выражениях аббатом Биньоном, Нартов стал петровским министром машиностроения, отвечавшим за весь технический прогресс. Он был поставлен во главе царских мастерских в Летнем дворце и одновременно руководил созданием станков в мастерских Адмиралтейства, используя зарубежный опыт и собственные находки. Не оставляя любимого занятия — проектирования, создания и совершенствования различных махин, станин, верстаков, суппортов и прочего инструментария, Нартов регулярно сопровождал царя в его поездках по заводам и стройкам. Без царского токаря не состоялся бы петровский «парадиз» в Петергофе — он создал станок для сверления труб, подведённых к фонтанам. Нартов внёс немалый вклад в строительство Кронштадтского канала — придумал способ колки камня, «чтобы легче и прямее»; систему открытия и закрытия шлюзов и прочее.
С любимым механиком Пётр поделился планом открытия в России Академии наук. Нартов же предложил учредить ещё и отдельную Академию «разных художеств», понимая под последними не только живопись, скульптуру и архитектуру, но и плотничье, столярное, токарное, слесарное и гравировальное дело… Смерть монарха помешала реализации этого плана.
Обязанный Петру своими знаниями и карьерой, он искренне восхищался царём при жизни и боготворил его после смерти; заботливо собирал его изречения; много сил положил на то, чтобы уже после кончины императора довести до конца его начинания.
Лишённый любезности и сервильности придворного, равнодушный к чинам, после смерти Петра Нартов пришёлся не ко двору: сказались давние конфликты с Александром Меншиковым. Придворная токарня прекратила своё существование, а многократные попытки механика довести до конца работу над Триумфальным столпом разбивались об отечественную волокиту.
Однако таланты Нартова-технократа и инженера оказались востребованы и в эту эпоху разброда и шатаний. Он проявил себя в монетном деле, восстанавливая работу Московского монетного двора и налаживая чеканку мелкой медной монеты на Сестрорецком заводе, попутно озаботившись введением эталонов мер и весов. Был привлечён к решению ряда проблем, связанных с отливкой Царь-колокола, разработал механизм для его подъёма… Призванный в Петербург для руководства Токарной и Инструментальной палатами Академии наук, собрал под эгидой академии и привёл в порядок имевшиеся станки. Начав непримиримую борьбу с Иоганном Шумахером, добился расследования его злоупотреблений и удаления из академии. Однако, возглавив академию в должности первого советника, Нартов со своим принципиальным характером и стремлением к порядку, недолго удержался на посту.
Направленный в артиллерийское ведомство, Нартов стал первым русским оружейным инженером. В построенных в Петропавловской крепости Секретных палатах токарь Петра Великого конструировал и испытывал высокоточное и скорострельное оружие. Из военных изобретений Нартова составилась целая коллекция, которая уже в конце 18-го века демонстрировалась в петербургском Арсенале. В их числе: оптический прицел, отливка орудий с готовым каналом, новые виды запалов, скорострельное орудие из 44 мортир и прочее. Деятельность Нартова на этом поприще выдвинула русскую артиллерию на одно их первых мест в Европе, а сам изобретатель был пожалован званием статского советника, землями и деньгами, в которых отчаянно нуждался всю свою жизнь…
Украдено отсюда:
Помню как по детству, на уроках труда, мне препод втирал про необходимость контроля наличия ключа в бабке (блять, я даже помню как эта штука называется!) на уроках труда.
Причем это была обычная средняя школа - не ПТУ даже!
Но я как все молодые распиздяи пропускал мимо ушей эти предупреждения - Ага - слышал уже, не пизди!
И вот настал тот день, когда я затянув деталь, запустил станок. Пиздануло так, что я помню до сих пор! Ключ улетел в сторону препода по низкой орбите и впечатался в потолок, отколов солидный кусок штукатурки.
Препод посидев полминуты (для солидности я думаю) с круглыми глазами, кинулся ко мне с криком - Убью падла!
Напинал он меня тогда знатно ))) Но что характерно, никто никуда не жаловался на пиздюли от препода, никакие комиссии не приезжали, но после этого я на всю жизнь запомнил - Вынь ключ сцуко из станка !!! )))

Добрейшего денёчка, уважаемые. Я понимаю, что скорее всего набигут любители услуг за три копейки и начнут пузыриться хейтом, но тем не менее, разрешите отрекомендоваться: я - рвач. :) Ну да, тот самый слесаришка, который не хочет работать за три копейки и дерёт с трудового народа деньжищщи за всякую мелочь.
Приходит, значит, ко мне заказчик и показывает вот это:

Что же это такое? Оказывается, это муфта, соединяющая вентиль и само запорное устройство (ну типа шаровый кран). Заказчик сделал ремонт в ванной, поставил какой-то гипсокартон и теперь у него штатная муфта коротковата. Он её отнёс к Мастеру, который месяц ебал мозги и родил нечто. Т.е. распилил его муфточку на эрозии, сделал проставку и... и всё. На этом мастер потерял интерес к работе. Да ещё и длина проставки оказалась больше чем нужно. Нужно было 7мм, а получилось 10. И теперь заказчик хочет сделать с этим что-нибудь, потому что все отказываются и продолжать работу за Мастером и делать новую муфточку.
Вообще, мне не ясно, что дальше планировалось делать. Склеить? Спаять? Просверлить отверстия и вкрутить поперёк винтики? Непонятно. Но понятно, почему все отказываются делать такую новую. А чем и как промерить шлицы? Т.е. это же не под напрессовку, где если что - нагреть можно и как-нибудь затолкать. Муфта садится на капролоновый поводок. Т.е. вариантов приклеить или там насадить на прессовую посадку особо и нет. Ща прогрессивная общественность скажет - положил делать на сканер и... Простите, лиловые хуи.

Не знаю, кто как, а я по такому изображению построить нормально шлицевую не сумею. Да и просто не вижу смысла в такой "работе". Однако, у меня есть то, его нет ни у кого. Большой Проектор. Интереснейшее измерительно-сравнительное устройство на начало-середину прошлого века. Кинул штучку на предметный стол (да-да, кто имел дело с измерительными микроскопами, узнает. Такие же столики на ММИ и БМИ):


Получил увеличенное в 50 раз изображение на рабочий стол. И тупо обвёл его ручкой. А уже масштаб 50:1 - на сканер.

Согласитесь, с таким размерчиком работать поудобнее? :)
Ну и после непродолжительных ласк в САПРе получаю модель:

Дальше уже совсем просто. На токарном из прутка латуньки точнул бобышку и просверлил её по центру, заготовку поставил на эрозию и давай жогово делать:

Ну и в результате - нормальная муфточка:

И посадка приятная. Не тугая, но и не болтается. Прям вот только-только чтобы под своим весом не сваливалась:

А теперь - самое интересное. ЗА ЧТО ТУТ ЦЕЛЫХ ШЕСТЬ ТЫСЯЧ!!!!???? Да хрен его знает. В принципе же в каждом гараже стоит микроскоп на полтонны весом, выпущенный в количестве менее 2000 штук за всё существование СССР. В каждом гараже есть токарник и проволочно-вырезная электроэрозия. И самое главное, совершенно точно, любой бы справился с такой задачей, просто у него оборудования нету. :) :)
Резонный вопрос. А как же оно делается на заводе, чтобы не стоить столько денег. Да тоже просто. Сверлится центральное отверстие, а потом протягивается протяжка на 40 зубов. На автоматизированной линии протяжка такой муфты занимает примерно полминуты. Потому и ценник не высокий. А когда в индивидуальном порядке - извините, но вот так.
Да, разумеется, можно было бы напечатать на тридэпринтере, или запихать куски предыдущей муфты в трубку и опаять, или допилить эту вставочку и использовать. Но, простите, у меня нет желания сделать как-нибудь, лишь бы подешевле. Я ж не пакистанец. Я стараюсь делать хорошо. А хорошо - не дёшево.
П.С. если чо, весь это металлизм в режиме онлайн происходит в телеге, ссылка в профиле. Только это, ребят, прошу понять и простить... канальчик некоммерческий, поэтому там рекламы нет. Сорян.
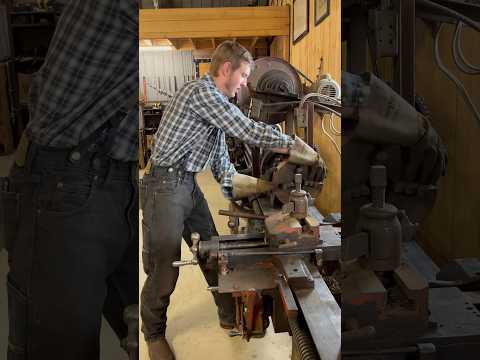
В мастерской Harty Locomotive Works Итана Харти, которая занимается выпуском запчастей на паровозы и ретро-автомобили в провинции Альберта, стоит старинный 11-футовый (~3,35м) токарный станок. Изначально он принадлежал местному депо. Мастера собрали его в конце 1800-х годов, и с тех пор станок верно служит своим владельцам.

Работа на станке требовала особого подхода. Мастера сверлили отверстия на концах заготовки, устанавливали конические центры и закрепляли поводковый патрон на планшайбе. Только после этого можно было приступать к обработке металла между центрами.
Сначала станок работал от плоского ремня, протянутого к потолочному валу, но позже появился электрический двигатель. В задней бабке стоит неподвижный центр - его нужно постоянно смазывать. А вот в современных станках центры крутятся вместе с деталью благодаря подшипникам. Отсюда в английском языке появилось выражение "dead center" - мертвый центр.
Станок родился раньше, чем быстрорежущая сталь, поэтому инженеры предусмотрели очень медленные задние передачи - они подходили для работы с мягкими резцами из высокоуглеродистой стали. Сейчас станок помогает скручивать горячую сталь для создания узорчатого дамаска. Прежний хозяин получил станок от отца, который трудился в старом депо, а потом подарил агрегат Харти.
Хеллоу, геноссен. Сегодня у нас планетарка для какого-то микроэкскаватора. Вот такое вот получилось в итоге:

Вощем, дело было как. Сперва ты покупаешь японский мини-экскаватор и используешь его, радуясь жизни и деньгам. А потом экскаватор ломается, а в стране "кажется что-то случилось" и запчастей больше не достать. Не, ну предвосхищая бурю эмоций - можно, разумеется, купить через Казахстан. Но это будет в три раза дороже и неясно когда. А простой экскаватора - это прям существенные деньги. Порядка 30-50 тыщ в сутки. Короче, заказчик хочет вытряхнуть останки и сделать лучше и новое.
Останки вот:

Нуок, чо. В принципе, всё же просто. Берём болванку из 30ХГСА и точим. Попутно получая парик Мальвины.

После точки вышло так:

Теперь настраиваю немецкий зубофрезерный станок высокого класса точности (Pfauter RS-00) с помощью оптического коллиматора КО-1 (ща в камментах будет кококо, что оптика избыточна, лишь бы денег побольше содрать! Но он у меня есть. И с его помощзью угол будет точным, а не примерным)

Ну прям ваще точным:

И, собсна, режу зубки. Потому что если не я, то кто?

Снизу обнижение - это так по заводу. Не спрашивайте зачем. Если отмотать вверх, там на останках заводской - тоже такое же. Окей. Теперь надобно подвергнуть полученное термообработке.

Негрошестерни ооочень хороши. Но не то. Дело в том, что саттелиты сидят на игольчатых подшипниках. Т.е. ось саттелита является одновременно поверхностью обкатки роликов подша, как будто бы она - внутренняя обойма. А внутренний диаметр саттелита является внешней обоймой. Т.е. он болжен иметь высокие показатели цилиндричности, округлости и чистоты поверзности. А значит - его надо шлифовать. Более того, весь этот пакет саттелитов сверху и снизу накрыл железяками. Т.е. высота шестерней обязана быть одинакова. Иначе при прикручивании верхнего диска у нас что-то может перекосить. Но, разумеется, было бы достаточно зачухать шкуркой на палке, а это всё - лишь бы деньжищ содрать. :)
Нуок. Сперва - плоская шлифовка всей кучи шестерёнок. Шлифование выполняет станок Jotes SPD-30B.

А теперь переходим на внутреннюю часть. Для этого на немецком универсальном круглошлифовальном станке Heckert VMV 125\250 сперва делается оправка под запрессовку шестерни:

А потом производится внутренняя шлифовка самих сателлитов.

Ну и вот, такие сателлитики получились:

Центральную шестерню сделал точно так же. И схематично не показал. :)
Ясен пончик, что работать не будет. Несомненно, деньги слупил с заказчика зря, потому что всем известно, что пакистанцы, например, просто наварили бы и шлифанули болгаркой и ходило бы лучше оригинала. Но увы. Где пакистанцы, а где я... я, кстати, в телеге. Телега в профиле. Канал бодро-общительный и онлайн-описательный. Единственное, там, ребят, нет рекламы (кроме того, что сама телега пихает - тут уж сорян). Но тут уж извиняйте... скидочки на ноготочки, формирование инвестиционных портфелей и тому подобное вам порекомендуют в других местах. :)
...по токарным станкам я всегда с ума сходил...
А после того, как на уроке труда в средних классах школы нас обучили базовым навыкам работы на станке по дереву и стало понятно, как просто на нем работать даже с нулевыми навыками - заболел вконец. Работа на станках, правда, быстро закончилась - учителю, что нетрудно понять, спокойней было, когда мы пользовались на уроке более простыми и безопасными инструментами, без быстро вращающихся частей, когда за пиздюками нужен глаз да глаз ))) Поэтому стало ясно - нужно делать свой станок...
Затруднения были в том, что для станка по дереву требовались детали, изготовленные на станке по металлу. А до них нас, хоть в «трудовом» классе они и имелись, не допускали. Посему станок получился очень своеобразным...
Представлял он собой
небольшую станинку, на которой на одной оси были установлены небольшой
высокооборотный, но низковольтный двигатель и стоечка с горизонтально размещенной
осью с конической заточкой - так называемой "задней бабкой". Станинка была из П-образной алюминиевой толстостенной панели - крышки какого-то измерительного прибора, на которой был даже краской намалеван инвентарный номер.
Двигатель - от военной техники, постоянного тока, 28-вольтовый. Трансформатор на 28 вольт перематывал сам, из трансформатора от лампового телевизора.

В станок можно было заправить
заготовку ... только одного единственного фиксированного размера – «полешко»
диаметром до 80 мм и длиной 155 мм ... Лилипутский, в общем, вышел
станочек.Но для школьника, которому с его созданием никто не помогал и комплектующие искались по свалкам - не так уж плохо, думаю...

Цилиндр деревянной заготовки одним своим торцом накалывается на трезубец, установленный непосредственно на валу двигателя. Вернее, не трезубец, а двузубец )) Вал мотора я распилил ножовкой вдоль на длину миллиметров в пять, вставил в распил двузубую пластинку и пропаял с кислотой стоваттным паяльником.

...а другим торцом заготовка опиралась
на конус задней бабки, в которой ходил по резьбе в осевом направлении остроконечный винт, поджимая
заготовку.
Возмжно, в задней бабке кто-то узнает один из двух кронштейнов, на которых качалась педаль ножного привода швейной машинки Чайка ))

Потенциал станочка был ограничен максимальными размерами заготовки... Ручки для напильников и иного инструмента, всякие мелкие поделки-безделушки - на большее он был не способен. Но с ними справлялся на ура.В качестве заготовок использовались специально нарезанные и просушенные полешки или порезанная на отмеренные кусочки ручка от лопаты. Станочек этот сохранился у меня до сих пор, хотя давно не используется... Пылится в гараже, выкинуть рука не поднимается - не хочется предавать "друга детства" ))
Замечу, за все годы использования он меня всегда щадил и ни разу не заебашил мне в лоб или тем более - в глаз заготовкой. Хотя поводы для этого были ))
PS
Сегодня по дереву я практически не работаю - но очень много занимаюсь хоббийной слесаркой. В арсенале - токарник по металлу, фрезерная приставка, сверлильный станок, отрезной с твердосплавным диском, сварка, естественно и т.п.
Более ранние рассказики цикла:
- Как мы бутылки воровали:
- Как я занимался редкоземельными металлами:
- Зачем школьникам были нужны конденсаторы:
- Эпоха дефицита и покупки за копейки
Хеллоу, уважаемые. Это вам картинка для привлечения внимания:

По сути, мы можем получить эксцентрик несколькими способами, в зависимости от его формы и назначения. Например, на токарно-затыловочном станке можем? Можем канеш. Но такой мало у кого есть. На ЧПУ-фрезере можем? Да, разумеется. Если речь об отдельном кулачке, то мы его можем выполнить на фрезере, копировально-фрезерном, вырезать на эрозии и так далее и напрессовать на вал... Если речь о вале с несколькими осями вращения, тут, разумеется, варианты с резкой менее удобны (если вообще реальны), но можно, например, сделать два отдельных полувала и запрессовать одно в другое или обварить. Но всё это опять же не всегда возможно, т.к., например, стали типа 30ХГСА из которых частенько делают такие поделки относятся к ограниченно свариваемым. Короче, нам надо максимально просто и быстро, верно? Давайте рассмотрим изготовление вчерашнего винта. Он оформлен из цельняка. Сперва, разумеется, надо сделать чертёж, чтобы рассчитать диаметр заготовки.

Если же мы посмотрим будущему винту в торец, то увидим, что для изготовления такого изделия нам понадобится круг диаметром 40мм. Ну желательно в плюсе, если шляпка должна иметь приличную поверхность.

Далее мы разбиваем изделие виртуально на две части, каждая из которых имеет свою ось вращения.. Т.е. сперва обрабатываем то, что лежит в одной оси, прям из болванки. С этим, наверное, проблем не должно возникнуть.
Далее у нас возникает необходимость сместить ось. Как это сделать на токарном станке? Есть несколько вариантов. Например, использование четырёхкулачкового патрона с независимым движением кулачков. Поскольку они настраивуются индивидуально, то ничего не мешает выставить деталь по центру в паре противолежащих кулаков и сместить пару других кулаков на величину эксцентриситета. Так? Ну типа. Только это весь хлопотно. Сперва надо выставить деталь строго по центру по индикатору, а потом, по индикатору же, смещать. Долго, хлопотно, но весьма точно.

Вариант 2. Планшайба. Ну для крепления детали типа вал, наверное, саааамая дурацкая затея. придётся много городить, либо ставить трёхкулачковый патрон на неё со смещением. Однако, патрон имеет нефиговую массу и чем больше жксцентриситет - тем грустнее будет из-за вибраций. Если вы полагаете, что станок промышленного размера, типа 16К20 или 1К62 не умеет прыгать - вы ошибаетесь. Прям умеет. Соответственно, скорость вращения шпинделя будет низкая, чистота поверзности херовая и тогдалие.

Вариант 3. Частный случай вар.2
Универсальная планшайба от ИТ1М. Не знаю, почему таких не делали на 1К62 и 16К20, однако от ИТшки она болт-он запрыгивает на шеснарь, потому как условные конусы у них одинаковые. Эта планшайба имеет линейку, по какой каретку моно выставить на нужный эксцентриситет. А промимо этого на каретку планшайбы вешается "лопата", она же "поднос" регулируемая по углу. В данном случае она откинута. Но опять жи, это всё ниоч как-то.

Относительно простой вариант - задание эксцентриситета с помощью пластинок. Нужен обычный трёхкулачковый патрон, на один из кулаков какового накидывается нужная высота пластинками. Считается по формуле. Вроде просто, но нет. Способ не сложный, но как именно токарь будет набирать 1,488 мм для нужного эксцентриситета - неясно. Не, ну если у тебя есть плоскошлиф и метрологичка, канеш, можно прошлифовать как надо и юзать невозбранно. Но нам же надо максимально быстро и просто, а не задолбаться...

Поэтому я лично в данной работе пошёл по варианту эксцентриковой муфты. Выточить произвольную бобышку - не сложно. Занулиться на сверлилке\фрезере по центру бобышки - не проблема. А далее, сместил стол по линейкам, индикатору или УЦИ на нужное значение и навалил дырку не в центре.
Дальше многое зависит от размеров детали. Эту же бобышку можно сделать разрезной, профигачив паз хоть болгаркой, хоть дисковой фрезой, хоть эрозией с "толстой" стороны. Или, если бобышка миниатюрная, сразу резануть её на эрозии...

Если муфточка разрезная, то крепление и фиксация детали в ней, разумно предположить, осуществляется затягиванием патрона и деформацией (относительно упругой) муфты. Если неразрезная или деталь имеет очень короткий хвост - можно вклеить на цианакрилат. Можно со стороны шпинделя гайкой или винтом её заневолить. В данном случае я сделал отверстие подкалиберное прям, под развёртку. С обратной стороны закрутил гайку, а до того ещё и на клей. А уже на станке, соответственно, аккуратно с небольшими подачами сделал центровочное отверстие и подпёт деталю центром.

Ну типа как-то так, получается жи.
Ах да. Забыл. Прежде чем точить вторую сторону - на выключенном шпинделе подведите резец и, прокручивая шпиндель посмотрите, где у вас "орбита" вращения детали. А то можно заездон сделать. И всю работу заруинить и резец сломать. Короче, ничего сложного, прямо скажем. Просто чуток подумать по технологии, в голове прокрутить пару раз и сделать.
Всем болт, чуваки.

Есличо, в профиле есть ссылочка на телегоканал. Там вся эта мудянка прям в онлайне происходит. Собсна, эта простыня и была накатана по просьбе подписчика. А то чо нет то?
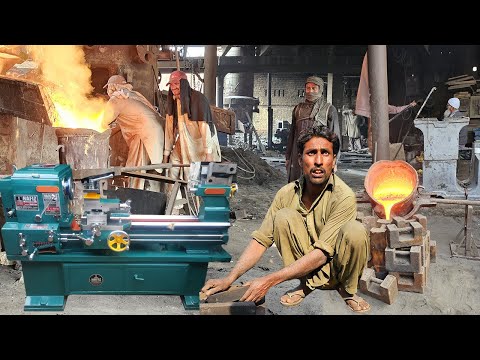
С токарного станка по металлу с механической подачей начался тот мир, в котором мы живем. Индустриализация, тяжелое машиностроение - все это было бы невозможно без изобретения сего инструмента. Пакистанцы демонстрируют, как станины для этих станков производились почти два века назад
Здрасьте, например. Поскольку я тут перманентно забанен, перед новым годом не удалось показать. Короче, была у нас тут раздача слонов и открывашек. Ну и чуток о том, как делаются эти самые они.

Сперва заготовки режутся на лазере из нержи-трёхи. Лазер не мой, поэтому схематично не показано. А вот остальное уже моё. Поэтому показано. Короче, дальше у нас галтовка. Самодельная, ессесно. Максимально шакальное фото, однако вот. Галтовка стоит в максимально засраном углу, ибо подпыливает. На крышке написано "ЕБОШ стоунвош".

После галтовки железячки получаются примерно такие:

О, дааа. Их прям много. Это я сделал десяток, ну типа парочку себе и остальные типа парням раздать. А внезапно выстроился целый ажиотаж и под 200 человек изъявило желание такую штуку получить. Ну а если уж сказал слово - так надо делать, чо.
Помимо открывашек, кстати, сделал ещё шаблоны для изготовления шкивов и измерения ремня по профилю А и Б. Но это чисто для токарей штука.

Потом, соответственно, отмаркировал это всё логотипчиком нашего металлического порнхаба с помощью приходящего студента и свежекупленного маркировочного лазера. Вроде норм.

Ну и потом упаковка и отправка желающим.

Типа того. Предвосхищая вопрос. Это не продавалось, а именно отдавалось даром. Т.е. подписчики железного онлифанса записались, я сделал, отправил. Они платили только за доставку. И то не мне, а службе доставки.
А так чо, телегоканальчик по металлизму в профиле. Там железки всякие. А рекламы и политоты нет. Всего наилучшего.
Бывалоча идёшь такой возле помойки, оооопа и заглянул внутрь. А там... Станочек. ПШ-30540. Бивает жи (с)

Ну чо делать... надо паренька спасать. Сгонял за рохлей, поддоном, ломом и т.п. такелажным прибором и давай на нём жениться. В итоге, ебукаяясь и охая, таки положили его в соседскую ГАЗель и утащили в норку, где и приступили к осмотру и промархеологии.
Парнишка весит около тонны и имеет следующие паспортные данные:

Залежи дохлых кошек, тараканьего кала и прочего гумуса условно не показаны.

Стол скинули ещё раньше, чтобы оценить сохран направляек, который, кстати, весьма и весьма.

Интересные маховики вертикальной и поперечной подачи - нониусные шкалы нанесены прямно на них (и похоронены под ржавотиной)

Трансформатор, питающий магнитную плиту был не любим. Зато его пиздили. Поэтому кожух ему помяли, а мас он мало того, что весь в говне и мусоре, так ещё и обвис передним краем чуть не на два сантиметра относительно заднего. Вообще, конструктору, придумавшему крепить защитный кожух не к массивному чугуну станины, а к трансформатору - надо забить в голову, ссука, лом.

Кстати, о станине. Дефекты литья чугуна при отливке "в землю" неизбежны. На других станках из просто замазывали шпатлёвкой, а на ПэШа - вишь как... запаяли латунью. Премиально, что и говорить.

Вощем, за вечер я его разобрал почти полностью, благо, он простой как велосипед. И по большей части сколол шабером старую краску.

Померял шпиндель. Биение только радиальное - 0,04 мм. Паспортное значение - 0,0048. Т.е. у меня в 10 раз мимо тазика. Это печалит. Надо пробовать подтянуть подшипники... авось биение уйдёт. Если нет - придётся заказывать на стороне новый шпиндель. По идее - думаю, влезть в 20-25 тыщ с этим. Ещё точнее, если не уёдет биение подсле подтяжки - вынуть шпинь, зацентровать его на токарнике и проверить, это он везде кривой, или это именно рабочим концом его уебали. Если только рабочим - попробую сперва отдать на круглошлиф на сторону и согнать эти 4 сотки. А если не выйдет - тогда уже новый шпинь.
После этого надо бы озаботиться пылесосом (для этого всё есть в целом, надо будет только хобот докупить и собрать в кучу) и цифровой линейкой на вертикальную ось.
Если всё будет устраивать, то в планах ещё докинуть подачу СОЖ под камень. Что влечёт за собой новые удивительные приключения: покупку магнитного сепаратора, помпы СОЖ, сварку бака из нержи и всё такое.
Потом к нему можно будет прикрутить одну из тех УДГ, что я перебирал давеча (Восстать из мёртвых за 4 часа. Универсальная делительная головка) и получить эрзац-круглошлиф для коротких цилиндрических деталек.
Ну и в самую последнюю очередь - централизованная система смазки. Впрочем, я уверен, что до неё руки не дойдут никогда вообще.
Вощем, желаем мне удачи, радуемся, что станок с таким качеством направляющих достался мне за две тысячи рублей, и, если вдруг у кого есть оправки к этому парню - предлагаем в дар, за бабло или за бухло. Ну и в принципе, аналогичное предложение по измериловке и другой станочной оснастке.
Не переключайте канал. :)
Трехвинтовые насосы применяются для перекачивания жидкостей со смазывающими свойствами, а также для создания давления в гидроагрегатах или преодоления давления в гидравлических контурах. Основное промышленное применение приходится на силовую гидравлику, нефть и газ, производство электроэнергии, станки и т. д.
Тут много технарей, пост для Вас!!!!
Важнейший этап производства деталей — обработка для повышения прочности и устойчивости к коррозии. Одна из часто применяемых технологий — ионное азотирование, когда стальную поверхность насыщают азотом. Такой способ увеличивает эксплуатационный ресурс деталей более чем в два раза. Однако перед началом этого процесса детали должны иметь чистые поверхности, без следов коррозии, мазута, грязи и смазочно-охлаждающих жидкостей. Последние из них повсеместно применяют при механической обработке. В результате детали загрязняются разными примесями, и это приводит к появлению серьезных дефектов при азотировании. Ученые ПНИПУ выяснили и описали влияние смазочно-механических жидкостей на процесс обработки. Результаты исследования помогут доказать важность очистки и избежать негативных последствий после азотирования.

Исследование представлено на конференции «Инновационные технологии в материаловедении и машиностроении (ИТММ-2023)». Способов упрочнения поверхности существует достаточно много, например цементация, хромирование, обработка токами высокой частоты. Но такие методы имеют ряд ограничений и менее эффективны в массовом использовании. Ионное азотирование – универсальный процесс, позволяющий упрочнять детали любой конфигурации массой от нескольких грамм до тонн.

Сейчас эта технология изучается в Германии, Австрии, Белоруссии, Болгарии и других странах. Она нашла применение во всех отраслях промышленности, в том числе нефтегазовой, трубопроводной, машиностроительной. Однако исследование ученых Пермского Политеха позволило создать обширную базу производственных данных и выявить практическое влияние смазочно-охлаждающих жидкостей на процесс упрочнения. Так были обнаружены и зафиксированы дефекты, которые ранее не были описаны.

Пермские политехники взяли две партии деталей, поступивших на производство со следами смазочно-охлаждающих жидкостей после механической обработки. При визуальном осмотре на поверхности деталей ученые ПНИПУ сразу заметили белые разводы, пятна и въевшуюся технологическую грязь. Наиболее загрязненными местами оказались отверстия и резьба.

Каждую деталь, в том числе внешний и внутренний диаметр, мелкие отверстия и резьбу вручную промыли бензином, ацетоном, поверхностно активными веществами (ПАВ) с теплой водой и раствором холодного химического обезжиривания. Затем протерли насухо белой ветошью, чтобы отследить чистоту поверхности. В результате на первой партии деталей после применения бензина и ПАВ поверхности были чистыми. На остальных деталях даже после применения всех средств устранить полностью следы смазочно-охлаждающей жидкости не удалось.

Затем на всех деталях провели ионное азотирование и повторный осмотр. Ученые зафиксировали дефекты и измерили поверхностную твердость деталей при помощи специального устройства – ультразвукового твердомера.
«В процессе ионной обработки остатки смазочно-охлаждающей жидкости и примеси выгорали, искрились и загрязнили камеру установки и вакуумную систему. Мы наблюдали неравномерное свечение плазмы на деталях во время температурной выдержки. Обычно после упрочнения поверхность металла становится равномерно матово-серой или черной, а у нас цвет был неравномерным на всех деталях. На второй партии появились ярко выраженные радужные пятна, поскольку в процессе закалки частицы смазочно-охлаждающих жидкостей образуют тонкие полимерные пленки, которые тормозят проникновение азота вглубь металла», – рассказывает аспирант кафедры механики композиционных материалов и конструкций ПНИПУ Ирина Соколова.

«Результаты измерений поверхностной твердости, которые были проведены, доказывают неравномерность и дефектность полученного упрочнения. Твердость таких деталей оказалась либо на 20-40 процентов ниже, чем на однородной поверхности, либо не изменилась в сравнении с незакаленным металлом», – подводит итог профессор кафедры механики композиционных материалов и конструкций ПНИПУ Светлана Порозова.

Так ученые Пермского Политеха выяснили, что различные жидкости влияют на образование азотированного слоя по-разному. Например, в одной из рассмотренных жидкостей оказались трудноудаляемые тяжелые фракции органических веществ, температура выгорания которых может достигать 1000 °C. Полностью очистить поверхность деталей от смазочно-охлаждающих жидкостей можно с использованием специальных химических растворов, но их необходимо подбирать исходя из анализа состава.

Благодаря исследованиям пермских политехников стало ясно, что перед ионным азотированием детали необходимо очищать от смазочно-охлаждающих жидкостей, поскольку их остатки замедляют процесс проникновения азота и становятся причиной возникновения внешних дефектов. Проведенная работа позволит усовершенствовать технологические процессы, чтобы повысить производительность и качество изделий, сократить количество бракованных деталей, например, для строительства автомобилей. Результаты исследований уже нашли свое применение на практике – их учитывают при приеме деталей для азотирования специалисты компании ООО «Ионные технологии», которые занимаются химико-термической обработкой деталей, инструмента, узлов механизмов из сталей, чугуна, титана и сплавов.

Привет всем местным ! Думаю многие знакомы со станками на ЧПУ (числовое программное управление), в частности с фрезеровочными, а так же лазерными со2 резаками, благо информации об этом в интернетах предостаточно. Со2 лазер довольно распространён, хорошо себя зарекомендовал и в принципе много кому знаком, чего не скажешь о диодном лазере, ведь это довольно новый инструмент, если говорить о достаточно мощных для частной мастерской устройствах. Ведь сам по себе диодный лазер для гравировки - устройство далеко не новое, к тому же, весьма доступное по цене.

К примеру вот таким агрегатом на 2.5w вполне себе можно выжигать что-то на древесине, делать разметку, "печатать" фотографии, резать бумагу для трафаретов и прочие приятные мелочи (конечно при наличии материнской платы, а так де рамы)

Выглядит это примерно так. По стоимости такой небольшой станочек со слабеньким диодным лазером можно заказать из Китая примерно тысяч за 15, просто для того чтобы попробовать и побаловаться. Сравнивать такие устройства с со2 лазерами большой мощности конечно бессмысленно, но и стоимость отличается кратно.
Что же касается инноваций в диоднолазерном приборостроении:) Сейчас появляются модели уже на 20-30-40 ватт, не так давно в это сложно было поверить, просто из-за мощности непосредственно диодов, но прогресс не стоит на месте, и на рынке появились модели, в корпусе которых размещено несколько диодов, выглядит это примерно так.

Такой лазерный модуль вполне может резать МДФ, фанеру и древесину толщиной до 20мм. Это уже серьёзная штука:)


В течении нескольких лет я работаю с такими модулями, они вполне успешно режут МДФ толщиной 5-6 мм со скоростью 300-400 мм/мин, графируют металл, дерево, режут ткань, кожу, поролон. В общем весьма неплохо справляются с поставленными задачами.


За примерно год работы мой 30 ваттный лазер не потерял в мощности, при загруженности примерно 20-30 часов в неделю (4-8 часов в день без перерыва). Работает он в паре с компрессором, который используется для продува, чтобы было меньше нагара, а так же увеличивалась глубина резки.

Использую такой вот компрессор, он безмаслянный, очень тихий. Так же работает по 4-8 часа в день непрерывно при небольшом давлении.
Я знаю, что это весьма специфичный выбор, диодный лазер и безмаслянный компрессор в паре. Если вы попытаетесь найти информацию об этом в интернете, спешу предупредить, ее ничтожно мало. Тем не менее, я работмю с этим уже довольно продолжительное время, стараюсь своевременно обслуживать оборудование и весьма доволен результатом.
Обслуживание, кстати, предполагает, что раз в пару-тройку дней, после большой загруженности, вам придётся иметь дело вот с этим.


Ну, без трудностей не обойтись, конечно:) Хотя это становится весьма легким занятием, когда привыкнешь.
Пожалуй для первого поста достаточно. Запилил специально для Капибары, если кому-то будет интересно продолжение - дайте знать:)
Хонингование (от англ. hone — точить) — технология абразивной обработки конических и цилиндрических деталей с помощью особых насадок, хонов, обеспечивающая необходимую степень шероховатости поверхностей и максимальную точность их геометрических параметров.
Область применения хонингования в последние годы существенно расширилась. Некоторые специалисты высказывают мнение, что если технологическая задача не связана с коррекцией направления оси отверстия, то хонингование всегда предпочтительнее шлифования.
Традиционная сфера применения хонингования — финишная обработка высокоточных отверстий. Сама постановка вопроса — «хонинговать или шлифовать?» — относится к деталям, которые в принципе можно и хонинговать, и шлифовать. Но у хонингования есть и область безальтернативного применения: цилиндры штанговых насосов, у которых соотношение длины и диаметра отверстий 100 и более, а также цилиндры в блоках ДВС — здесь требуется создание определенного микрорельефа маслоудерживающей поверхности и вскрытие графитовых зерен.Хонингование широко применяется в машиностроении при обработке гильз и блоков цилиндров двигателей, шатунов, зубчатых колес, цилиндров гидросистем и амортизаторов, деталей топливной аппаратуры (трубы больших длин и диаметров и др.).

Хонинговая полировка осуществляется с помощью специальных шлифовальных головок, именуемых хонами. Это устройство, состоящее из металлического основания, на котором закреплены абразивные камни в форме брусков. В хонах обычно используются алмазные абразивы, обеспечивающие высшее качество полировки. Некоторые конструкции хонинговальных головок включают жёсткие металлические щётки, которыми выполняется особая операция – крацевание. Этим термином называется удаление с металла заусенцев и пылевых загрязнений.
В процессе полировки хон вращается и параллельно совершает возвратно-поступательные движения с небольшой амплитудой. Таким образом можно добиваться не только зеркального блеска обрабатываемой поверхности, но и точной цилиндричности стакана(отклонение не больше 5 микрон). Для обеспечения высокой степени чистоты поверхности в зону шлифовки постоянно подаётся масляная эмульсия.

Хонингование придает рабочей поверхности цилиндров микропрофиль, в углублениях которого задерживаются частицы моторного масла. Это свойство особенно ценно для высокооборотных ДВС, у которых вследствие больших скоростей движения поршней масляный туман, поднимающийся из картера, не успевает должным образом осаждаться на стенках цилиндров. В этой ситуации созданный хонингованием «аккумулятор масла» помогает предотвратить ускоренный износ деталей цилиндропоршневой группы из-за трения на сухую.
В зависимости от материала и величины припуска на обработку, заданной точности и шероховатости поверхности хонингование осуществляется за одну-две операции. Величина припуска при хонинговании обычно не превышает 0,1-0,2 мм, хотя этот метод обработки позволяет снимать и больший припуск.
Чем больше вязкость обрабатываемого материала, тем выше скорость резания. С увеличением скорости резания и величины давления съем металла и износ брусков возрастают. Применяемые для хонингования бруски изготовляются на керамической и бакелитовой связках. При применении более крупнозернистых брусков на бакелитовой связке достигается та же шероховатость поверхности, что и брусками на керамической связке. Поэтому бруски на бакелитовой связке надо выбирать на одну-две степени тверже по сравнению с брусками на керамической связке.
Для геометрии отверстия существенно, чтобы поверхность хонинговального бруска была параллельна относительно рабочей части оправки, когда брусок расширен в отверстии. Накопление производственных допусков на бруске, клине и оправке не дает точной параллельности, и, таким образом, каждый новый используемый брусок должен быть проверен с помощью втулки для правки и поправлен, если это требуется, следующим образом:
- операция правки должна выполняться только всухую при низкой скорости и легком давлении;
- втулка помещается на оправку, а брусок расширяется до соприкосновения с отверстием. После начала вращения делается несколько ходов втулки назад и вперед. При снятии втулки с оправки области бруска, контактировавшие с втулкой, будут насыщены чугуном и приобретут черный цвет;
- эти выступающие места должны быть обработаны вручную с помощью абразивного стикера для правки, а процесс повторен, пока черная область контакта не распространится по всей длине бруска. В этом случае своевременная замена втулки гарантирует, что любой конус во втулке не будет воспроизведен на бруске.
В идеальном случае втулка должна иметь тот же самый диаметр, что и отверстие, которое будет хонинговано.


Комментарии