Вот вам видос от заказчика. В нём показано, что делать, если у тебя внезапно нашёлся неодимовый мангит огромного размера и медная труба, выточенная из цельного куска меди:
Но на самом деле, годаздо интереснее сама труба. Вот как полагаете, скольно времени заняло её изготовление? 6 полных дней, которые растянулись почти на 2 месяца. :)
Оооо, это факапомарафон! Оооо, тут я наступал в говно с завидной регулярностью. Но, впрочем, довольно слов. Первая часть о подготовке оснастки:
Не умею в 3д, как тут предлагали сделать макет для 3д принтера, так что сделала, что умею. И это маленькая вязаная игрушка Чистомэна в нашем любимом одеянии и да, с плащом в жопке, куда ж без этого! Не представляете, сколько раз я эту жопку переделывала, чтоб она такая сочненькая получилась, а потом её спрятала в плащ, да ужж, разум и логика. Всё как мы любим. Ну может тут чуток видно:
Я даже не уверена, что сфотала её, когда ещё плащ не был пришит.. вот это косяк, конечно, столько работы и всё под ковёр -_-
Размер игрушки получился 7,5 см. Брелочек.
Вязала нитками Ирис и Пехорка Ажурная, это тонкая мерсеризованная хлопковая пряжа, если взять другую, или, оужас, вообще акрил - я хз что за монстр может получиться, тут уж на свой страх делайте. Делать можно. Не зря ж я так подзадержалась с этим постом - всё схему вылизывала! Двух чистоменов связала, чтоб точно проверить! Вязать можно с плащом смятым, с плащом прямым, без плаща вообще - потому что сочненькая жопка, как я уже сказала, всё равно в наличии.
Прислал мне приятель пожелание. Типа нужен таганок. Эскиз в общих чертах прилагается, конкретики никакой. Типа делай на свой вкус. Ну чо. Сперва накреотивил в САПРе и рендернул:
Чувак такой "уиииии... это то, что мне и нужно!"
Ну раз так - ставим в работу. Сперва - лазерная резка. Материал - AISI 304, 2мм.
Ну, не без чебурашки, канеш... но в целом - походит. Дальше - колечки. Сперва я пытался согнуть в колечко пруток Ф4, но быстро осознал, что этот путь приведёт меня исключительно в уныние и отчаяние. И решил порезать нержавейную трубу на колечки и ими уже соединить детали. Когда у тебя на хозяйстве 16К20ПФ1 - это не очень сложная задача.
Однако, резец не по нерже, а по чугуну, да и тупой изрядно... а пластинки новые никак не приедут. Короче, видите этот рукав на деталях?
Драть его вручную на шлифовалке - не круто. Но! Я ж недавно сделал маленький токарник! Вот это как раз для него работа. Извините за удроченный патрон. Пока не дошли руки, приводить в порядок.
10-15 минут и все детали готовы. Осталось разрезать болгаркой. Потому что резать дисковой фрезой это какой-то оверкилл в данном случае.
Ну и сборка, собственно. Разжимаю съёмником стопорных колец, продеваю и зажимаю пассатижами.
А чтобы даже теоретически не могло саморазобраться - завариваю разрез методом аргонно-дуговой сварки.
Зашибись, готово. Казана не было в наличии, была крышка.
Размеры, под которые проектировался таганок, как и сама конструкция (на кольцах) - от заказчика. Я бы наверное сделал "шип-паз". Ну посмотрим. Может следующую версию запилю именно такую. Если чуваку не понравится.
В сложенном виде оно такое:
Осталось положить в коробочку и отправить адресату.
А так ваще я про это вот всё снял видос. Который и рекомендую посмотреть. Вдруг что подчерпнёте для себя...
Добрейшего денёчка, уважаемые. Я понимаю, что скорее всего набигут любители услуг за три копейки и начнут пузыриться хейтом, но тем не менее, разрешите отрекомендоваться: я - рвач. :) Ну да, тот самый слесаришка, который не хочет работать за три копейки и дерёт с трудового народа деньжищщи за всякую мелочь.
Приходит, значит, ко мне заказчик и показывает вот это:
Что же это такое? Оказывается, это муфта, соединяющая вентиль и само запорное устройство (ну типа шаровый кран). Заказчик сделал ремонт в ванной, поставил какой-то гипсокартон и теперь у него штатная муфта коротковата. Он её отнёс к Мастеру, который месяц ебал мозги и родил нечто. Т.е. распилил его муфточку на эрозии, сделал проставку и... и всё. На этом мастер потерял интерес к работе. Да ещё и длина проставки оказалась больше чем нужно. Нужно было 7мм, а получилось 10. И теперь заказчик хочет сделать с этим что-нибудь, потому что все отказываются и продолжать работу за Мастером и делать новую муфточку.
Вообще, мне не ясно, что дальше планировалось делать. Склеить? Спаять? Просверлить отверстия и вкрутить поперёк винтики? Непонятно. Но понятно, почему все отказываются делать такую новую. А чем и как промерить шлицы? Т.е. это же не под напрессовку, где если что - нагреть можно и как-нибудь затолкать. Муфта садится на капролоновый поводок. Т.е. вариантов приклеить или там насадить на прессовую посадку особо и нет. Ща прогрессивная общественность скажет - положил делать на сканер и... Простите, лиловые хуи.
Не знаю, кто как, а я по такому изображению построить нормально шлицевую не сумею. Да и просто не вижу смысла в такой "работе". Однако, у меня есть то, его нет ни у кого. Большой Проектор. Интереснейшее измерительно-сравнительное устройство на начало-середину прошлого века. Кинул штучку на предметный стол (да-да, кто имел дело с измерительными микроскопами, узнает. Такие же столики на ММИ и БМИ):
Получил увеличенное в 50 раз изображение на рабочий стол. И тупо обвёл его ручкой. А уже масштаб 50:1 - на сканер.
Согласитесь, с таким размерчиком работать поудобнее? :)
Ну и после непродолжительных ласк в САПРе получаю модель:
Дальше уже совсем просто. На токарном из прутка латуньки точнул бобышку и просверлил её по центру, заготовку поставил на эрозию и давай жогово делать:
Ну и в результате - нормальная муфточка:
И посадка приятная. Не тугая, но и не болтается. Прям вот только-только чтобы под своим весом не сваливалась:
А теперь - самое интересное. ЗА ЧТО ТУТ ЦЕЛЫХ ШЕСТЬ ТЫСЯЧ!!!!???? Да хрен его знает. В принципе же в каждом гараже стоит микроскоп на полтонны весом, выпущенный в количестве менее 2000 штук за всё существование СССР. В каждом гараже есть токарник и проволочно-вырезная электроэрозия. И самое главное, совершенно точно, любой бы справился с такой задачей, просто у него оборудования нету. :) :)
Резонный вопрос. А как же оно делается на заводе, чтобы не стоить столько денег. Да тоже просто. Сверлится центральное отверстие, а потом протягивается протяжка на 40 зубов. На автоматизированной линии протяжка такой муфты занимает примерно полминуты. Потому и ценник не высокий. А когда в индивидуальном порядке - извините, но вот так.
Да, разумеется, можно было бы напечатать на тридэпринтере, или запихать куски предыдущей муфты в трубку и опаять, или допилить эту вставочку и использовать. Но, простите, у меня нет желания сделать как-нибудь, лишь бы подешевле. Я ж не пакистанец. Я стараюсь делать хорошо. А хорошо - не дёшево.
П.С. если чо, весь это металлизм в режиме онлайн происходит в телеге, ссылка в профиле. Только это, ребят, прошу понять и простить... канальчик некоммерческий, поэтому там рекламы нет. Сорян.
Хеллоу, геноссен. Сегодня у нас планетарка для какого-то микроэкскаватора. Вот такое вот получилось в итоге:
Картинка для привлечения внимания: готовый собранный редуктор.
Вощем, дело было как. Сперва ты покупаешь японский мини-экскаватор и используешь его, радуясь жизни и деньгам. А потом экскаватор ломается, а в стране "кажется что-то случилось" и запчастей больше не достать. Не, ну предвосхищая бурю эмоций - можно, разумеется, купить через Казахстан. Но это будет в три раза дороже и неясно когда. А простой экскаватора - это прям существенные деньги. Порядка 30-50 тыщ в сутки. Короче, заказчик хочет вытряхнуть останки и сделать лучше и новое.
Останки вот:
Нуок, чо. В принципе, всё же просто. Берём болванку из 30ХГСА и точим. Попутно получая парик Мальвины.
После точки вышло так:
Теперь настраиваю немецкий зубофрезерный станок высокого класса точности (Pfauter RS-00) с помощью оптического коллиматора КО-1 (ща в камментах будет кококо, что оптика избыточна, лишь бы денег побольше содрать! Но он у меня есть. И с его помощзью угол будет точным, а не примерным)
Ну прям ваще точным:
И, собсна, режу зубки. Потому что если не я, то кто?
Снизу обнижение - это так по заводу. Не спрашивайте зачем. Если отмотать вверх, там на останках заводской - тоже такое же. Окей. Теперь надобно подвергнуть полученное термообработке.
Негрошестерни ооочень хороши. Но не то. Дело в том, что саттелиты сидят на игольчатых подшипниках. Т.е. ось саттелита является одновременно поверхностью обкатки роликов подша, как будто бы она - внутренняя обойма. А внутренний диаметр саттелита является внешней обоймой. Т.е. он болжен иметь высокие показатели цилиндричности, округлости и чистоты поверзности. А значит - его надо шлифовать. Более того, весь этот пакет саттелитов сверху и снизу накрыл железяками. Т.е. высота шестерней обязана быть одинакова. Иначе при прикручивании верхнего диска у нас что-то может перекосить. Но, разумеется, было бы достаточно зачухать шкуркой на палке, а это всё - лишь бы деньжищ содрать. :)
Нуок. Сперва - плоская шлифовка всей кучи шестерёнок. Шлифование выполняет станок Jotes SPD-30B.
СОЖ бы поменять пора... несвежая какая-то.
А теперь переходим на внутреннюю часть. Для этого на немецком универсальном круглошлифовальном станке Heckert VMV 125\250 сперва делается оправка под запрессовку шестерни:
А потом производится внутренняя шлифовка самих сателлитов.
Ну и вот, такие сателлитики получились:
Центральную шестерню сделал точно так же. И схематично не показал. :)
Ясен пончик, что работать не будет. Несомненно, деньги слупил с заказчика зря, потому что всем известно, что пакистанцы, например, просто наварили бы и шлифанули болгаркой и ходило бы лучше оригинала. Но увы. Где пакистанцы, а где я... я, кстати, в телеге. Телега в профиле. Канал бодро-общительный и онлайн-описательный. Единственное, там, ребят, нет рекламы (кроме того, что сама телега пихает - тут уж сорян). Но тут уж извиняйте... скидочки на ноготочки, формирование инвестиционных портфелей и тому подобное вам порекомендуют в других местах. :)
Примерно за месяц до нового года мне в голову стукнула мысль "а почему бы не сделать большую плоскую елочку для жителей дома в подъезд?".Но елочку не простую, а волшебную! магнитную! чтобы к ней можно было закрепить игрушки магнитные и на них предсказания написать жизнь определяющие. Дабы жители дома эти игрушки снимали и себе домой на холодильник утаскивали... и некоторую дополнительную информацию от Деда Мороза тоже!
Что же, начинаем проектировать! Ищем референсы, подбираем самые интересные и доступные к реализации. В итоге приходим вот к такому варианту:
Все идеально распланировано, но есть одна проблемка...
Печатаем, вырезаем бумажный шаблон и до Дед Мороза сотоварищи доходит, что елочка слишком маленькая... по пояс ему...
Эта елочка не выросла еще, нам нужна побольше
Пришлось корректировать и тут жизнь внесла свои коррективы. Я просто не могу увезти на машине большой лист материала, плюс совершенно непонятно как его потом хранить. Поэтому концепция в очередной раз меняется и теперь требуется делать складную елочку.
Второй сюрприз жизнь подкинула при просмотре фанеры в магазине... нееее, такое я брать не буду. Сплошные вертолеты. Как это сделать плоским я не знаю. Может это Кощей мешается, козни свои строит? Не выйдет! Поэтому купил и заказал сразу резку ДВП. Оргалит хороший, ровный, 5 мм толщиной.
Материальчик нарезан
и шаблоны тоже
Курсы кроя и шитья: вырезаем, склеиваем и примеряем
и нижняя часть елочки
Выпиливаем значит елочку из оргалита и покрываем ее акриловым грунтом. Как ее повело... на ночь ставим под груз из книжек (вот зачем они нужны!!! Я еще не все раздал!!) За ночь оргалит выправляется, небольшое отклонение от плоскости есть, но оно не критично.
Елочка вырезана!
Следующий этап: покрытие магнитно-грифельной краской... черной. К сожалению, в других цветах ее не производят. (Может Баба-Яга против?... Елочка все-равно будет!!!) Наносить надо шпателем. Надписи на банке краски противоречат сами себе. Отличный пример работы маркетологов! Выбираем из всех надписей самый плохой для нас вариант и наносим краску с указанными перерывами.
Краска хорошая, со своей задачей вполне справляется. Еще бы маркетологам ручки оторвать и на место поставить...
на один слой... магниты даже не пытаются еще держаться, но это нормально
Производитель прав, требуя наносить не менее 3-х слоев краски. С двумя слоями много где создается тонкий слой и магнит плохо держится.
На три слоя. Получается уже ровно и магниты прилипают.
Полностью елочка. Самый популярный вопрос Деду Морозу "а почему она черная???"
Соединяем детали между собой при помощи заклепок и шарниров. Внизу появляется основание, которое не позволит елочке завалиться на тонкой ножке. Ну и примеряем елочные игрушки/предсказания.
А вот так елочка будет складываться
Снова распечатываем шаблоны, вырезаем, склеиваем и переносим карандашом на елочку.
Все-таки на 4 раз прохожусь магнитно-грифельной краской. Просто грифельная краска тоже пришла, Дед Мороз ее сегодня заколеровал, пришлось превысить норму в 4 раза, чтобы добиться хоть какого-то адекватного цвета, надеюсь, что краска от этого не скажет до свидания.
Грифельную краску зеленого "фонового" цвета наносим на два раза.
Подготавливаем шаблоны для раскрашивания и переносим карандашом на елочку.
Раскрашиваем маленькой кисточкой по контуру.
Учим елочку стоять. Металлические уголки в помощь! Да, не так удобно, но елочка по прежнему легко разбирается и подготавливается к хранению.
Сзади делаем задвижку, чтобы не дать елочке выгибаться и ломаться от излишнего воздействия детей и прохожих
Вернемся немного к шарикам. Вот несколько примеров как они выглядят с обратной стороны. Всего было придумано порядка 20-30 разных текстов.
Вверху само предсказание, внизу полезная информация. О символе года также не забываем.
Елочка на рабочем месте
За день исчезало примерно вот такое количество шариков с предсказаниями. Каждый день шарики на елочке восстанавливали, чтобы елочка не выглядела пустой.
За предновогоднюю неделю елочку успела совершить вояж по всем подъездам дома. За два дня все кто хотел шарики снимали и больше необходимости елочке стоять в подъезде не было и елочка перемещалась дальше. В процессе пришлось дважды допечатывать и доделывать по несколько листов шариков. Думаю, что елочка принесла много радости и хорошего настроения жителям дома, а у кого-то на холодильнике еще и висят полезные ссылки.
На следующий год попробуем вместо шариков делать какие-нибудь фигурные игрушки. А еще на ней же можно еще и писать )
Пост был написан специально для капиконкурса "УпоротаяЕлочка"
Когда у тебя мастерская широкого профиля, практически любая вещь, которую нужно купить это прям какой-то челлендж. А может не покупать, а сделать? Чаще всего, конечно, отпускает, потому что это же делать надо... Но иногда таки нападает вот это вот "металлист я или нет!??? зачем покупать то, что можно сделать!???"
Короче говоря, в процессе поездки по отпуску случился спецучасток - ~300 км. грейдера основательно разбитого. Ехали мы его почти 14 часов. Во время проезда одна стойка стабилизатора оторвалась. Ну как бы можно было бы купить... но это 80 баксов и 3 недели ждать из Штатов. А у меня же всё есть. Вощемта сверху новая, снизу остаток старой:
Изделие выполнено из 22 шестигранника из нержавейки. Крепёж так же нержавейный. Резинки от УАЗа.
Вот иногда воникает у человека идея - хочу, мол, что-нибудь сделанное на заказ. Не устраивает меня то, что продаётся в икее, поэтому поищу в инторнетах металлиста и закажу у него. Например, вот крючки. Для развешивания сумок под барной стойкой в баре.
Казалось бы, крючок. Ну сколько он может стоить? Ну 100 рублей, да? Ну 150 максимум. Да я бы сам такое сделал, просто у меня инструмента нет.
А получается 770 руб. за штуку.
А ЧО ТАК ДОРОГО???? Металл подорожал штоль?
А давайте разбираться в картинках.
1. Надо крючок спроектировать. Лолшто? Ну да. А как вы иначе поясните заказчику, что именно он получит в итоге? К слову, это третий вариант крючка.
Далее фланцы вырезаются лазером из листа, а отверстия зенкуются под саморез впотай. Соответственно, за лазер надо заплатить, за сверлильный станок заплатить и за зенкер, кстати, тоже. Потом надо взять катанку и с помощью самодельного хренегиба оформить крючки:
Приспособа как бы бесплатная... но как бы и нет, поскольку на её изготовление был потрачен и материал и время. Можно, разумеется, гнуть просто в тисках, грея газом или даже на холодную. Но результат будет весьма далёк от повторяемости и одинаковости.
Дальше переходим к сварке. Вроде как всё просто... но таки для того, чтобы было просто - надо иметь сварочник, баллон, маску и т.д. В итоге получается так:
Оно вроде и ничего, но красить по ржавчине - верный путь сделать говно. Поэтому надо ржавчину убрать. Я предпочитаю делать это абразивом. Вручную это долгие часы, поэтому заряжаю в самодельную галтовку на ночь. Потому как шумно очень процесс механизированной шлифовки идёт.
Утром вынул, помыл, и оставил сушить. Если не помыть, то опять же, покраска не выйдет, т.к. изделия покрыты абразивной и металлической пылью.
Ну и финал - порошковая покраска в чёрный муар.
Т.о. изготовление даже такого простенького изделия требует хренову гору оборудования, как минимум. Вопросов нет, если делать это "для себя" - это будет бесплатно. По сути, "человеческое" время тратится только на проектирование, сварку, напыление порошка, ну и переносить изделия между операциями, а в остальном - работают машины. Но это для себя. А по какой причине, потратив гору денег на оборудование и лет 15 жизни на то, чтобы научиться им пользоваться, продавать свои возможности по себестоимости?
Вобщем, ребят, кастом это всегда либо дорого, но прогнозируемо по срокам (у ремесленника), либо дёшево, но как пойдёт (у художника). Такие дела...
Подобное к подобному, как вы знаете, тянется. Поэтому и заказы у меня всё меньше похожи на стандартное изготовление оградок на кладбище и калиток на дачу. А всё почему? Потому, что мне нравится решать непростые задачи. Например слепить кастомный интэйк на УАЗ, в который вкорячивается мерседесовский дизель.
ТЗ звучало так: вот тебе образец, только он ваще не похдодит, а надо сделать новый, другой и чтобы подошло.
Аааа, ну ёпт! Это как раз именно то, что я и делаю большую часть времени. :)
Забегая вперёд, получилось так:
Самое простое было вырезать фланец из нержавейки 6мм. и присобачить к нему аккуратненько подплющенную прессом трубу 53х2,5 опять же из нержи. После чего, оно крепится на железный кирпич и смотрится, как и куда дальше вести следующие трубы.
А дальше уже вовсе нетривиально. Это же не новое изделие, которое сам проектируешь как удобно. Это подкапотное пространство. Т.е. двигатель стоит в единственно возможном положении и турбина прибита в единственно возможном месте. Т.о. получается, что труба в целом должна идти на 13 градусов вперёд по курсу автомобиля с подъёмом на 6 градусов, а потом должна опускаться вниз под 90 градусов, но переходом 2х45. И в довершение всего, турбина чуть наклонена в сторону салона, т.е. ааааааааааааааааааааааблин!!!! Все трубы надо запиливать на неимоверные углы в двух плоскостях. Сделал на прихватках:
Пришлось ехать к заказчику, потому, что своими глазами увидеть - гораздо лучше чем услышать пересказ. Примерили. Вроде везде попал с первого раза. Но тут ваще зазора нет, там ещё что-то. Короче, по факту пришлось разбирать железяку и запиливать заново и собирать по новому. На всякий случай в середине трубы сделал обнижение под притяжку хомутом. Если что-то будет меняться - заказчик просто отфигачит одно колено болгаркой и дальше поведёт силиконовыми шлангами. Вощем, итог:
Из этой трубы надо отбирать давление на датчик. Для этого на маленьком токарнике выточил вот такой вот штуцер под родную трубочку:
И впаял его в интэйк латунно-серебряным припоем.
Ну и чтобы два раза не вставать, ещё были сделаны кастомные штуцера на масло, антифриз и воздух. Детальки точёные и паяные.
Ну и в сборе на УАЗе:
Даже жалко, что эту красоту никто не увидит... Хотя, стопэ! УАЗы довольно часто загорают с открытым капотом, из-под которого торчит несколько жоп! Увидят!!!! :) :) :)
В мире есть конструкторы и кал-структоры. Причём содержание кала в структоре не всегда обратно-пропорционально его трудовому опыту. Ну, скажем, если у него опыт - 15 лет в ВПК, то он творит красоту по ЕСКД, вопросов нет. Но вполне может указать шероховатость для фланца, которым опора изделия крепится к бетонному полу, например, 12,5. Ну какбе да. Это возможно. Но зачем? В данном случае, конструктор, видимо, окончил автотракторный по классу "созидание сельскохозяйственных машин", ничем иным наличие в спецификации "шестерни ведущей зернотока комбайна Дон 1500-а" я объяснить не могу. А поскольку ближайшая такая шестерня находилась примерно в 2 тысячах км. от меня (по результатам обзвонов поставщиков) - было решено выпилить её вручную. А как это было - милости просим ознакомиться.
Сперва заглавная пикча. То самое чувство, когда из покупного только резьбовая шпилька М8х1,25. :)
Окай. Перво-наперво надо вырезать кружок. Это делается болгаркой, ессесно, из листа. Кто богат собственным лазером, ща немного похихикают, но увы, пока так.
Кружок примерно ровный, от него сейчас большего и не надо. Самое главное, чтобы был указан центр. Собстенно, сперва кернится центр, потом циркулем рисую окружность, потом вырезаю. Но в данном случае, центр, видимо, с обратной стороны.
Теперь покрываю всю поверхность круга специальной разметочной краской и... размечаю.
Разметка в данном случае исключительно для справок, потому что общая точность данной шестерни должна быть ну... ну миллиметр. Ни о каких сотках речи не идёт. Да и сама сталь тут самая простая - Ст-3. Но опять же, всё упирается в бюджет и использование. Данный редуктор в своей жизни должен сделать ну может тысячу оборотов. Даже алюминиевые шестерни тут подошли бы.
Далее сверлятся крепёжные отверстия. С помощью них заготовка будет крепиться на поворотном столе фрезера.
теперь можно вырезать центр. Тут опять же, точности никакой, т.к. потом сюда будет ввариваться вал и всё в сборе обрабатываться от биений на токарном. А модуль шестерни там такого размера (комбайнового), что миллиметр роли не играет вовсе.
Укрепляю заготовку на столе, делю 360 градусов на количество зубов, выписываю таблицу углов на бумажку, бумажку на магните на ВФГ фрезера и погнали, ориентируясь по лимбу:
Получается примерно так:
Когда совершается полный оборот, немного перенастраиваю фрезер и делаю ещё один проход, чтобы расширить устье получившихся пазов, чтобы хоть немного было похоже на эвольвенту. Всего понадобилось три оборота. Получается так.
Ввариваю предварительно натокаренный вал.
Ноооорм. Теперь это всё в токарный и обтачиваю и по диаметру и по плоскостям. Именно на этом этапе получается идеально круглая и идеально плоская шестерня. Именно поэтому я не сильно морочился с выведением круга в самом начале.
Ага. Эта часть готова. Погнали делать ответную. Ещё раз, ребза, это не моя задумка, это такие чертежи мне принесли. Чо дали - с тем и работаю. Вощем, тут всё гораздо проще - из куска шестигранника на токарнике делается вал, а потом к оставшимся шестигранным фрагментам привариваются плоскости.
Пластинки фрезерованные, что бросается в глаза. Но сталь какая-то странная. Ну марка ЧВПВ (Что Валялось Под Верстаком) она такая... нестабильная. Поэтому варилась она тоже весьма паршиво. И некрасиво и пузырилась. Но в целом, норм. Приварил - хрен отдерёшь. Потом на одном конце вала набил лыски под посадку рукоятки, ну и посадил оную рукоятку на место.
Ну и настало время сборки же. Как сделать две одинаковые пластины с отверстиями, куда впихиваются валы, я, наэрн, показывать не буду, верно? Вырезал, скрепил ручными тисками или струбцинами в пакет, сделал в нём отверстия, разобрал, раззенковал отверстия, всё.
Храповик тоже прост как мычание. Распечатал на бумажке, приклеил спрей-клеем на железку, вырезал на настольной ленточной пиле:
Что не дорезалось - доработал напильником.
Ну и скидал в кучку:
Вот так просто и легко, имея оборудования на пару миллионов срублей сделать редуктор, который продаётся за полторы тысячи рублей в магазине "лебёдки".
Именно поэтому, конструктору, прежде чем конструячить что-нибудь новое, лучше оглядеться - а не изобрёл ли этот велосипед уже кто-нибудь другой. Это бережёт деньги заказчика оооочень сильно.
Когда забанили на Алике что делает обычный парень? Ну грустит и печалится. Что делает слесарь? Делает свой Алик с разметочными инструментами и буфетчицами пониженной социальной ответственности. Составил вот текстовочку на понятном языке, чтоб заказчики не терялись:
Дорогим друзья представляем внимание Магический Разметка Тул!
Наилучший качественный удовлетворять мужчин и женщин длинный и крепкий! Нержавеющего сталь солидности и долголетия для делать разметка более лучших и качество тоже хороший очень не то что у конкурент.
Тяжесть надёжный 598 грамм, чтобы переживай немного если упал или бросать, но не сломал, а только отскакивает полностью!
Ну а если на полном серьёзе, то это - малка. Аналоговый разметочный девайс. Угол задаётся по образцу или транспортиру, а потом по малке размечается любое кол-во эпигонов. Ну, поскольку сделана она из нержи-трёхи, то размечать можно примерно лет этак 300.
Значит тут всё как обычно. Модель в САПРе, нарезка на лазере и много шлифовки.
Далее на токарнике выполняется деталь типа "винт":
...и деталь типа "гайка". С прекрасной "цеплючей" накаткой.
Когда шарнирный конец собран, переходим к неразъёмному. Между обкладками (или щёчками) вставляю кусок 3мм нержи, и подкладываю два слоя бумаги. Т.о. дистанция между щёчками будет 3,2мм. что даст трёхмиллиметровой планке свободно ходить между щёчек, но при этом не болтаться. В отверстие запихиваю кусочек нержавеющей трубки Ф10 стенка 1,5 и обвариваю аккуратным "пупочком", который потом сошлифовывается и раззенковывается.
Примерно как-то так. В целом времени потрачено примерно 2-3 часа на одну малку. Плюс немного нержи и латуни.
Масса изделия примерно 600 грамм. Длина - 300мм. Да, тяжёлая и силовая против пластика\алюминия с Алика. Ну фиг знает - мне нравится.
Дальше сделаю рамочный построитель, весь нарез уже на него есть. И в проекте ещё пара измерительных инструментов. Например, кронциркуль. А почему нет? Могу. Умею. Практикую...
По большей части это объединение двух моих старых постов сами знаете откуда, но с добавлениями и правками. Опять же - работа над ним еще не окончена, так что это и дополнительный стимул довести работу до ума. И спасибо NeXX.t, уж не знаю с нами он или нет, за эту развертку, да еще и в общем доступе. Итак, начнем
собственно вот она развертка в Pepakura
По опыту работы с развертками, с даэдрическим шлемом в частности, пришел
к выводу, что модель, как всегда меньше, чем нужно (хотя автор ориентировался на размер собственной головы), и зачастую
значительно, поэтому чутка увеличил. Обычно для удобства чутка
переделываю детали развертки и размещаю на листе по участкам, чтобы не
искать на всех листах. Но в этот раз было как то лень. От того и
получилось как получилось - чутка через жопу.Так как с обычной
бумагой у меня не клеится (то ли бумага стала плохая, то ли клей, а может
руки из задницы) то распечатал на А3 фотобумаге. Так как фотобумага
толстая, но зато хорошо, до определенного момента, склеивается (таки да,
суперклеем), получилось чутка криво, из-за чего пришлось сделать
дополнительный каркас и покрыть эпоксидкой, чтобы выровнять.
соответственно не сразу все делал в одну модель, а собирал по частям.
Сейчас я может совсем бы отказался от клапанов и схватывал бы фотополимером (который вполне неплохо находит применение и без 3D-принтера), но искривление модели вытекает в данном случае из-за толщины фотобумаги - вроде при проклеивании клапана и какие то десятые миллиметра, но в сумме они дают нехилые расхождения. Но обычная бумага на таких больших моделях мне не нравится, неудобно.
Для сравнения - недоделанный предыдущий шлем, пострадавший от кота. Вроде новый ненамного больше, но внутри значительно просторнее.
Теперь я беру кисточку, кторую не жалко (но так как смола жидкая - вполне себе отмываемая и многоразовая, главное, чтоб синтетика) и покрываю бумажную развертку эпоксидкой, чтобы проклеилось все, что не проклеилось при сборке, ну и для укрепления самой модели. После завершения сборки и укрепления бумажной модели начинается самая долгая (и самая грязная) часть работы - укрепление стеклотканью. Так как руки были в застывающей эпоксидке (которая уже плохо отмывается как мылом, так и спиртом, а перчатки порядком и на работе надоели), то сфоткал только финал. Как лучше это делать сложно сказать, так как к единому выводу я не пришел. но все же лучше промазать модель смолой, дать ей загустеть, а далее работать поэтопно - проклеить сперва самы простые части, а затем уже все остальное. Одно могу сказать точно - после промазывания внутри модели смолой также стоит промазать и стеклоткань (весь отведенный на работу кусок) и также дать смоле подгустеть - стеклоткань не будет так сильно волокниться и нарезание ксков будет без накрошившихся волокон стеклоткани - они останутся в смоле.
Так как смола что внутри шлема, что на стеклоткани у нас начала схватываться - нам легче склеивать их друг с другом, да и стеклоткань лучше принимает нужную форму и не стремится выпрямиться. Далее оставляем модеь в покое, пока не застынет, иногда поглядывая, не сползла ли стеклоткань (пока смола не застыла можно подправить и прижать куски, которые не захотели ложиться так, как нам надо), тут нам может помочь строительный (да и обычный, если вас за его порчу не убьют) фен, турбозажигалка или минигорелочка - при разогревании даже загустевшая смола становится ненадолго более жидкой, что помогает нам доклеить плохо проклеевшееся. следующий шаг я вообще делал уже потом (тем более что всегда есть остатки смолы, которые некуда деть) - промазать "швы" стеклоткани смолой, чтоб небыло лишних зазоров. Предварительно скальпелем или каким нибудь канцелярским ножом срезать ненужное (например торчащие края стеклоткани). можно еще пройтись наждачкой или какой нибудь крупной абразивной губкой.
Уже новая фотка. так же укреплены глазницы для будующего крепления линз (я так пока и не решил, из чего их буду делать - либо пластик, либо также из смолы буду отливать.)
А еще стеклоткань очень хорошо снижает общую массу шлема (раза в 2 легче соседа). Далее начинается самое муторное - счистка бумажного каркас. Не сказать, что это прям принципиально - как бы можно вручную/шлифовальщиком просто шлифануть, а оставшиеся бумажные участки оставить как есть, но я люблю, когда все максимально надежно, а даже проэпоксиденная бумага в случае сильного механического воздействия будет слабым местом (а еще под ней могут быть пустые каверны, как, например, заметно над глазницами.
Все делается поэтапно, и там, где я уже счистил бумагу я покрыл эпоксидкой - тогда я использовал смесь смолы с гипсом, скульптурным мелом и алюминиевой пудрой и аэросилом (он же диоксид кремния, он же полисорб, который продается в аптеке - повышает вязкость смолы). Возможно это тема для отдельного поста про работу со смолой, но так как такового еще нет - советую смешать все до добавления отвердителя и не советую смешивать сразу много - в большом количестве смола, да еще и с наполнителями, может начать сильно разогреваться (да, сама по себе) и большой объем просто застынет в емкости до того, как ее примените
ну и далее покрываем, покрываем, сошлифовываем, покрываем и так далее до нужного результата. Можно использовать листовой пластик для "армирования" подтекающей смолы, в особенности где у нас углы, чтобы проще было потом доводить их до ума. Особенность этого этапа - сразу разведенной смолой есть смысл разве что промазать либо места, которые собираемся покрывать, для улучшения последующего схватывания. Соответственно даем загустеть как и этому слою, так и смоле в банке (главное, чтоб греться не начала, но в малых объемах спасет морозиловка, куда можно ненадолго поставить банку, если вдруг она начала нагреваться - мне во всяком случае это пару раз помогло), когда смола достаточно густая (кондиция определяется опытным путем), начинаем ее наносить на модель, при необходимости подогревая, если смола стала слишком вязкой.
Вот они мои основные инструменты - стоматологические шпатели, гладилки (вроде, не спец по их инструментам), горелки, "скребки" и кусок стекла/оргалита (когда смола уже практически взялась - чутка смачиваем повержность смолы/стекла и разглаживаем слой при необходимости)
И вот результат на данный момент Ради интереса окрасил хромовой краской (брал на пробу ARTON Super Chrome - шикарная - ложится хорошо, ровно (особенно если не забыть с модели пыль стереть), сохнет быстро - мне понравилась, да еще и отечественная)
А еще боковая и задние детали - планировал делать вручную из того, что найду похожее по форме - по итогу решил не париться, а скачал уже готовые и распечатал.
да, "гребень" внезапно не каноничный, но почему то обратил я на это внимание когда уже поздно было (а еще насмотревшись на кучу минек и коллекцицонных фигурок), поэтому наметил карандашом что было бы неплохо подправить - но скорее всего оставлю как есть - не критично, да и тупо лень. Разве что в следующей модели
Аналогично, карандашом намечено, что надо будет подправить. И временно приклеил отлитый из смолы череп (импользовал силиконовую форму для льда, но его буду менять на более анатомичный - распечатаю и сделаю молд) еще заметны следы "тестового" слоя GW-ного спрея Macragge Blue
Доделывать осталось вроде и не много, наверно на пару-тройку дней/вечеров, но работы достаточно пыльной - придется в основном шлифовать и подтачивать смолу, лишь иногда где то подмазывая эпоксидкой (для финишной доводки использую уже не обычную эпоксидку, а двукомпонентную в шприцах - конкретно Bison Epoxy Metal - не скажу, что дешевая, но ее удобно замешивать вот совсем капельками, хорошо прихватывается и обрабатывается) Соответственно нам понадобятся разнообразные наждачки, абразивные губки, и гравер.
Ну и на данный момент все. Продолжение (однажды) проследует...
Создавайте, творите и не бойтесть закосячить - не получится сразу - получится потом!
Возникла у меня идейка сделать пневматический пресс под запрессовочный крепёж. Фирменные - дорогие очень (от 1 млн), а у меня не много такой работы, не отобьётся. Следовательно что? Надо сделать самому.
Нарисовал проектик в солиде, заказал комплектуху. Железо отправил на плазменный раскрой.
Быстренько поснимал фаски пневмофаскорезом, разметился и на сверлилку, поскольку плазм даёт не отверстия, а дырки... а рассверливать отверстия по дыркам от плазмы - не особо полезно из-за азотированной кромки.
Так, ну чо, можно начинать собирать и обваривать.
После непродолжительной сборки и сварки, железяки идут в порошковую покраску (как я делал печку - где-то в предыдущих постах). Хорошо, когда всё своё и вот оно тут прям.
Ну и - финальная сборка начисто.
Внимательный читатель обратит внимание, что я неправильно пневматику расключил. Но потом переделал. Не переживайте.
А с другой стороны, соответственно, регулятор и фильтр.
Сейчас на нём появилась ещё распаечная коробка, из которой растёт светильник. Так оно как-то удобнее. Общая масса вышла более 130кг. По деньгам - порядка 60 тыс. Это только материалы и покупные изделия. Работу, разумеется, не считал, ибо себе оно как бы и без надобности. По расчётам прессёныш давит около тонны. По факту... ну наверное тонну и давит:
Во всяком случае, фанеру 16мм разломал.
Времени потрачено - примерно день на проектирование и подбор компонентов (это я делал ещё на новогодние), а по работе фактически один день. Но, правда, в этот же день ещё работал ещё чпу-токарник и эрозия, так что если не отвлекаться на станки - было бы быстрее.
Если кому интересно такого плана металлический порнхаб и слесарный онлифанс - в профиле ссылка на телегу. Там без рекламы и политоты. Эт важно.
Хочу поделиться некоторыми своими работами, а именно сделанными мной гитарными педалями эффектов. Эти экземпляры уже мелькали в других соцсетях, в том числе с подробным описанием процесса изготовления, поэтому повторяться не буду и пока просто хочу посмотреть, найдутся ли здесь люди, интересующиеся данной темой.
Классический Fuzz Face в нестандартном обличии
Педаль по мотивам Death by Audio Fuzz War
Она же с другой стороны
Бустер/овердрайв по мотивам Emerson EM-Drive
Клон EQD Black Ash. Люблю я деревянные корпуса)
Ну а эту педаль по набору элементов управления, думаю, узнает любой гитарист)
Брутальный фузз в лучших традициях стоунера/дума
Ну и напоследок педаль, которую я в своё время сделал шутки ради, но шутка вышла из под контроля и вот у меня уже своя мастерская)
В общем, буду рад найти коллег по цеху, в том числе музыкантов, радиолюбителей или же просто людей, занимающихся изготовлением чего-либо своими руками.
Ола, амигос. Запилил небольшой заказик тут... вроде же всё просто, как сковорода. А поди-ж ты. Тут тебе и сварочные работы и станочные и слесарные и даже деревяшечные. Но с т.з. "как сделать" проект очень приятный. Не напряжный, не длинный и, поскольку ТЗ представляло собой эскиз с размерами +\- 10мм. - давал пространство для фантазии. Короче, силовая прикатка. Ингредиенты: чугун серый, сталь Ст3, массив бука.
Проект начинается, разумеется, с поиска материала в отвалах у токарника. Одна беда - подходящая по диаметру бобышка имеет крайне невеликую длину, через что просто в ленточной пиле её хрен закрепишь. Но у меня же есть старый токарный патрон! Ноооорм. Получилось!
Далее блины выводятся в размеры. У одного размер должен быть ~7мм +0,5, а у второго 14 +0,5. Потому что ширина рабочей части у одной должна быть 5мм., а у другой - 10. В первой будет один подшипник, во второй - два, каждый 6,98 толщиной.
Чугун прекрасно обрабатывается резанием:
Теперь надо просверлить дырку для подшипника. Предвидя, как подвозбудились мамкины технари, поясняю, что на 50-е годы прошлого века слово "дырка" обозначало отверстие. А "шкурка" - наждачную бумагу. А неленивый мамкин технарь даже ГОСТы соответствующие найдёт. Если чо, станок как раз 57 года. ;)
Короче, после непродолжительной разметки центровочным сверлом, в ход идёт сразу черновой диаметр - 21 мм.
Но подшипник 608 имеет диаметр примерно 21,98 (китайские подшипы отличаются по диаметру примерно на 0,01-0,02мм.) Эти 0,98 надо снять начисто с помощью расточного резца. Сперва измерения производятся вот таким телескопическим калибром:
Как он работает: у него одно плечо входит на пружинке в другое, а закрутив рукоятку полученное положение фиксируется. Т.о. получается измерение гораздо более точное, чем просто штангенциркулем. (почему-то редактор сам разворачивает фотку на бок. Извиняйте)
Показания выносятся на доску, чтобы не забыть. Потому, что лучше тупой карандаш, чем острая память.
Ну и последовательным приближением расточным резцом делаю размер отверстия в минус 5 соток от размера подшипа. Ну и маленькую фасочку надо сделать.
Подшипничек задавливается чуть-чуть пинолью задней бабки, а потом относится на пресс, где анимает своё законное место.
Теперь переходим к слесарке. Из остатков ккого-то предыдущего проекта, а именно полосы 40х4 делаются щёки, которые сразу же собираются через шайбы в пакет финальной толщины, измерив каковой и вычтя 4мм. получаем ширину верхней полки.
Осталось прибацать на точки, проверить геометрию и сварить.
Окаааай. Теперь время воронить. Ну, поскольку химическое (горячее щелочное) воронение у меня получается пока не всегда, то решил по-бырику сделать слесарное. Нагрел и в масло.
Переходим к дровяным работам. Кусок ножки от табуретки, немного токарной магии...
Кастуем фаерболл, натираем воском и можно собирать.
Крутятся идеально, довольно увесистые, т.е. оператору не надо будет давить на них, а достаточно просто возюкать. Ну вощем, не знаю, как заказчик, а я удовлетворён работой.
Финальная версия. Во избежание конденсата и для лучшего освещения крышка снята, но приходилось часто подливать воды из-за высыхания
Также финальная версия
Это палюдариум или в простонародье акватеррариум. В нём никто не живёт, просто красиво и успокаивает. А еще там настоящий водопад.
На данный момент самая сложная для меня композиция, было потрачено около трёх человеко-недель, многа деняк и в итоге до сих пор отдыхаю от растений. Видео в конце. В цифрах:
- аквариум 60-литровый;
- насос для воды качает 2 л/час;
- жменька бесплатной ряски от продавщицы Эпицентра, тк она у них есть в отделе водорослей, но не продаётся;
- 1 лист пвх 1х1, пару больших тюбиков силиконового клея и жидких гвоздей, полтора листа пенопласта 1,5х0,5. Земля и хамедорея за деньги, остальное собрала на улице и отмыла/пропарила/ошпарила+выдержала в карантине.
Немножко процесса в так себе качестве:
Все начиналось с приведения в порядок старого аквариума и чертежей
На фото основа из пвх, уже приклеенная к стенкам. Добавила сверху ёмкость для верхушки водопада, куда выводится трубка из насоса. Стенки в месте контакта этой ёмкости с основой занижены, даже сделала трамплины для воды. Один плоский камень имелся, а второй пришлось сооружать из пвх.
Снизу ступенька для двойного водопада. Делает много-брызг прямо на переднее стекло, потому сейчас уже не уверена, что это была хорошая идея. Ну и в дальнем углу ниша для растения с незаметными отверстиями на уровне будущей воды.
Было время разбрасывать камни, а настало время их собирать.. мыть, чистить, кипятить, сортировать по размеру и цвету, а позже и по форме.
Можете бесконечно долго представлять, как я копошусь с ножичком вокруг лужи, подозрительно высматриваю землю около кустов или с фонариком в зубах отделяю карточкой сплошной кусок мха от верхнего слоя земли. Потому что так все и было))
Самый ответственный момент
Готово) Нижняя ступенька водопада специально скошена, чтоб вода стекала немного левее
Сразу справа от нее виртуозно спрятана за камнями сетка размером 5х5 см, через которую вода из фасада конструкции попадает на задний двор, аккурат к насосу.
Дальше методом многаклея и брутфорсом приклеить мелкий камень к нижней ступеньке водопада (отвесная скала, так-то), идентично обойтись и с горизонтальной нишей для озера в верхнем отсеке для водопада. Самый приятный этап - налепить на основу достаточный, но не слишком толстый слой удобрений с корнями и прочими скрепляющими элементами подкормки + влажной земли (чем выше, тем тоньше слой), и быстренько повторить это сверху кусками мха. Где руками, где пинцетом уже надо было между камнями втиснуться.
Как видите, мелкий камень тут еще светлый (а не как в финале), да и воды нет
Всё дело в том, что я проебалась. Задумка была в том, чтобы с верхней ниши на нижнюю ступеньку вода текла под напором. Вон, даже трамплины ей сделала, целых два. А она так течь не захотела, по крайней мере, не вся.
Поэтому, когда я с трепетом наблюдала за первым наливанием специально купленной для этого питьевой воды (около 20 литров), случилось нечто. Запускаю насос, и весь слой земли со мхом между верхней и нижней ступенькой водопада смываются вниз.
(
Расстроилась, дала себе пару дней отдохнуть, но в итоге переделала: выгребла уже не столь светлые камешки с пола, выкачала всю воду и начала заклеивать уязвимое место камнями. + в целом на нижнюю ступеньку наклеила слой тёмных камешков, такие же постелила и внизу, в воде высадила пару аквариумных растений и кустик сортового мха.
Ну и где-то между переделками заклеила снаружи все стенки аквариума, кроме передней, полупрозрачной самоклеющейся плёнкой. Создаёт эффект тумана и увеличивает натуралистичность. Этому меня научил Asu с Ютуба, который и вдохновил сделать что-то подобное, но на уровне новичка.
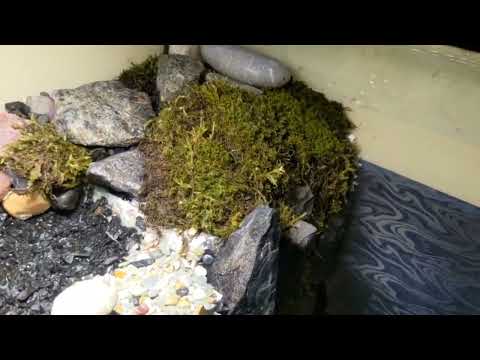
Готово) Познакомиться с палюдариумом поближе можно на видео. Первое еще без воды, второе - с:
Бывает такое, что у заказчика коняшки. Натуральные такие: жрут, ржут и бегают кругами по манежу. Ясен пончик, что для продления срока службы коняшек им лапы заматывают эластичными бинтами. А когда лап много, то и бинтов как бы целое дофига, следовательно, мотать вручную быстро утомишься. Посему уважаемый заказчик совратил слесаришку баблом и повелел делать бинтомоты. Ну ок, чо.
Сперва делается модель. Ну как обычно:
С модели - рендер. Это чисто для заказчика, шоб он такой "ваааау" и давай денег ещё больше слать.
Ну а опосля рендера уже и к точению, фрезерованию и сварке переходим.
Фасочки вот поснимал новым пневмофаскорезом. Красивое:
ПупОчки вот понаприваривал. Тож вроде ничо:
Ну и в целом корпусок удался.
Изначально планировал делать на трёх подшипниках, но в итоге сократил номенклатуру до двух. А в остальном всё по плану.
Покрасил порошком и подсобрал.
Ну и, думаю, не лишним будет обубликовать видос, как это работает. А то чо оно?
Буэнос диас, геноссен. Сегодня у нас картиночки и описанийце про балансировочные грузики для здоровенного круглошлифа.
Вроде деталька и не сложная, но их надо 8 штук (непонятное к-во, обычно же балансируют тремя грузами). В целом - оно вроде как режется из кольца... но у кольца должен быть ещё и конус, чтобы когда винт закручиваешь, половинки по резьбе поднимаются и саморасклиниваются в пазу оправки.
Этап проектирования, ну точнее отрисовать это всё на скорую руку в САПРе - я опускаю, оно простое и обычное. Дальше у нас заготовительный этап. Отпиливаем от куска паровозной оси блин на ленточке и пихаем его в универсальный токарно-винторезный станок 16К20ПФ1-М
После непродолжительной обдирки по торцу, ставлю прорезной резец и вырезаю бублик нужного размера. Потому что вытачивать 10мм по диаметру снаружи и 100 по диаметру внутри - я имел в виду. Во-первых это 100 литров стружки, какую лень убирать, а во-вторых - материал в стружку переводят только дураки.
Дальше серёдку просто вырываю на прессе.
Теперь полуготовый бублик идёт на ЧПУ-токарный. Потому что там угол какой-то трудноформализуемый по чертежу, а выставлять на него малую продольную я опять же имел в виду. Моя задача не задолбаться, а сделать. А ЧПУшка наваливает конуса любые (ну почти) и не сильно напрягаясь.
После этого вот всего на токарнике опять же делю окружность на 8 кусочков, набиваю окружность, которой будут принадлежать центра дырок, ну и собсна, рожаю дырки и насыпаю в них резьбу. Не забыв промаркировать каждый грузик попарно с ответной чатсью.
Далее на вертикальной ленточке распиливаю это всё добро:
И ставлю на эрозию. Потому что торцы мне сейчас пофигу, а вот ровно и качественно разрезать грузики на две части на ленточке не выйдет.
Ну и вуаля, чо. Вон их сколько...
Правда незадача... они все - разные. Печаль-беда! Но не. У нас всё идёт по плану. Не как у других, а прям ну вот реально есть план и мы его придерживаемся. И по нему получается. Короче, перевешиваем грузики сперва начерно на цеховых лабораторных весах КАС и подгоняем по массе.
А после чернового взвешивания уже топаю в метрологичку и перевешиваю на немецких весах Сарториус. После чего, всё это хозяйство готово к отправке заказчику с циферками.
В пределах полуграмма закатал. Вроде норм. Но! В целом, это совершенно не обязательный шаг. Дело в том, что балансировка тремя грузами на балансировочном приспособлении - совершенно похуистично относится к массе грузов. Ну т.е. даже если там разница на 10 грамм - это пох. Просто грузы (на идеальном отбалансированном круге, если мы такой представим) будут располагаться не под 120 градусов друг к другу, а под каким-то иными углами. И всё равно отбалансируется. Но сделать хорошо - лучше чем сделать плохо. Тем более пригонка по массе заняла может минут 15-20. Несущественно в рамках данного заказа.
Таки делишки, например. Ну и торадиционно напоминаю, что телегоканал, где вся эта техноересь, металлопорно и даже немного станочного БДСМ - в профиле. Единственно, чего нет на канале - говнорекламы хуевой и политоты ебаной. Ну тут уж простите.












Комментарии